
次代と世界を見据えて
1995-1999
6
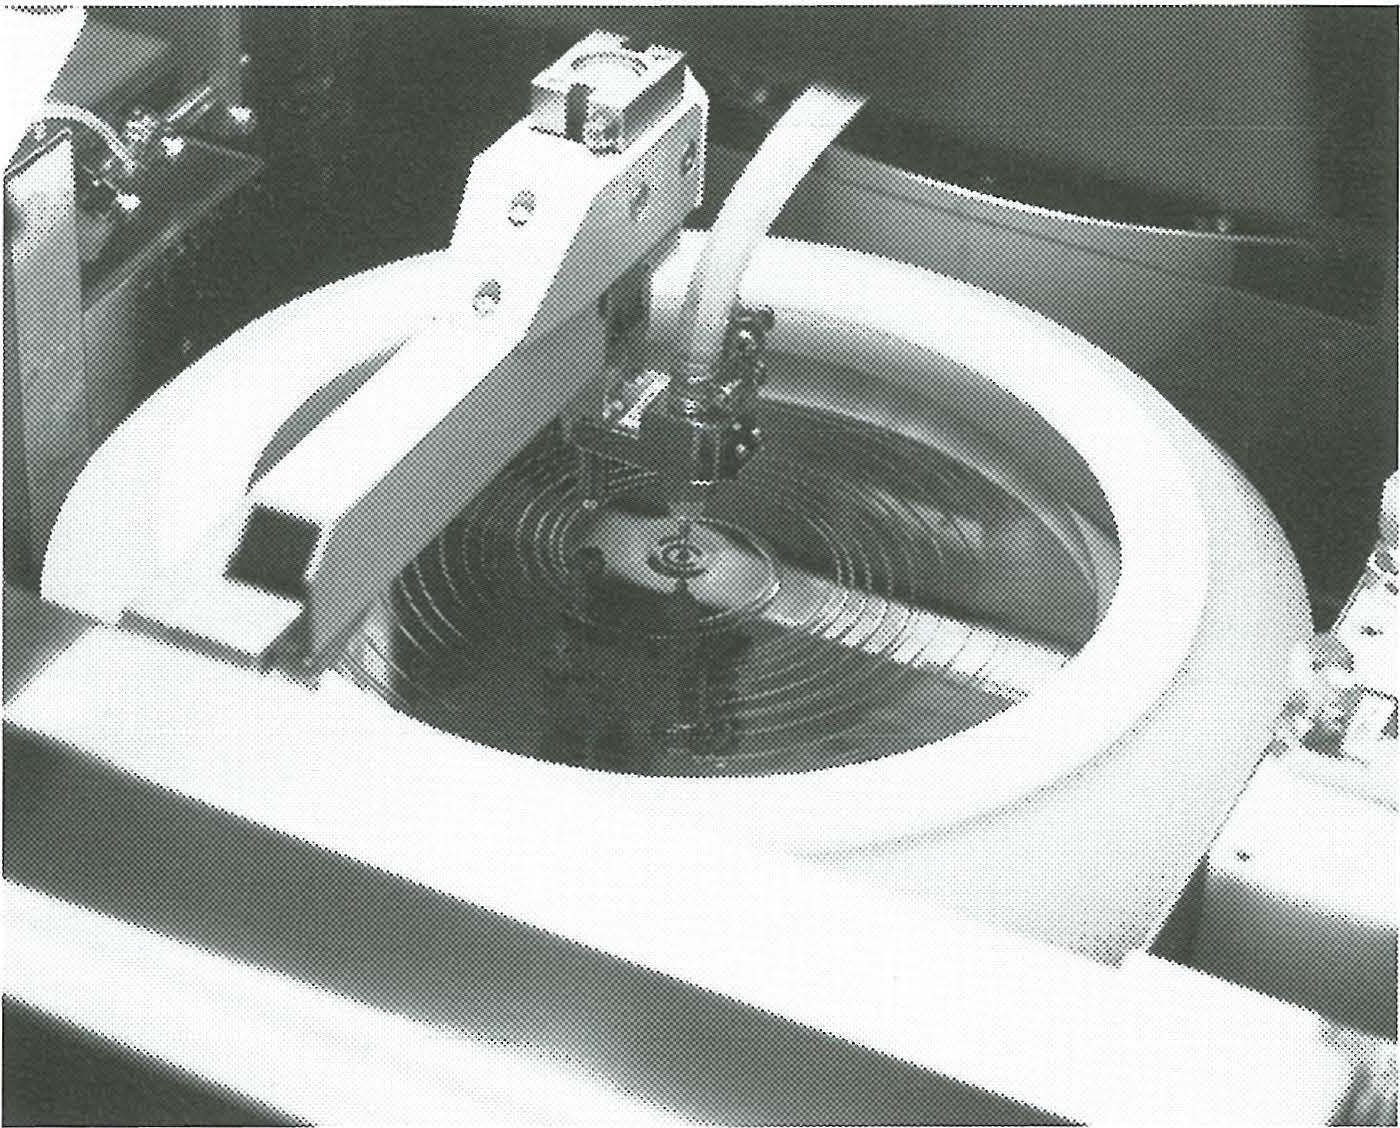
シリコンウエハーに塗布されるフォトレジスト
当社の次代を担う新規製品の開発を期して、1992(平成4)年4月に10テーマで始まったZテーマからは、1990年代後半に入ると量産化される製品が生まれるようになった。1997年9月、第121期(1998年3月期)下期の研究計画の報告を受けた金川社長は、Zテーマの事業化方針を次のように述べた。
「Z委員会は発足以来6年が経過し、いよいよ事業として立ち上げる時期を迎えた。この段階で重要なことは、第一に資金と人材を集中して投入すること。また、研究と事業化の間にはさなぎと蝶ほどの大きな差がある。この段階では必ず私も関与して、事業化の観点から方向を誤らないようにしたい」。
Zテーマのなかでも特に大きく開花したのはエキシマレーザー用フォトレジストであった。
半導体デバイスは、高集積化が進むとともに回路パターンが微細になり、この頃主流であった64M(メガビット)DRAMでは線幅0.25μm(250nm)が要求された。そのため、フォトマスクに描かれた回路パターンをシリコンウエハーに転写する「リソグラフィ工程」でも、非常に高い解像度が求められた。
この工程では、露光装置の光源の波長が短いほど高い解像度が得られるため、光源は1990年代初めのg線(波長436nm)、それに続くi線(波長365nm)と短波長になっていった。1990年代後半には、さらに波長の短いKrFエキシマレーザー(波長248nm)が次代の主流と目されるようになり、同時にリソグラフィ工程でシリコンウエハーの表面に塗布するフォトレジスト(感光材料)も、従来の材料に代わるものが求められた。
当社が取り組んだエキシマレーザー用フォトレジストは、この要求に応えるものであった。Z委員会では、1990年代初頭に合成技術研究所が研究を進めていた、リビング重合によるポリヒドロキシスチレンをベースとする、次世代のレジストの開発を決定した。
一般に塩ビなどの樹脂の工業生産では、ラジカル重合と呼ばれる反応を利用する。これに対してリビング重合は、分子量を制御して、光の透過性に優れた分子量分布の狭い樹脂をつくることができる。このことは、より感応度の高い素材を求める需要家の要求を実現するものであった。
しかしリビング重合は高度な技術を要するため、工業生産に使用するのは難しいとされていた。その困難を克服して量産化に成功すれば、いままでにない特長を備えたフォトレジストを市場に出せるため、当社はこの新たなテーマに挑戦した。
当社グループは、すでにシリコンウエハーやIC用フォトマスク基板、EMCをはじめ、半導体デバイスの生産工程に必要な材料を幅広く手がけていた。これらの製品群にフォトレジストが加われば、当社グループは世界でも類のない半導体材料の総合メーカーとして、将来にわたって成長を続けることが期待できた。
しかし、試作品の性能の評価を行うには、エキシマレーザーの露光装置をはじめとする、高価な評価装置を揃えなければならず、研究開発費は通常の研究テーマとは比べものにならないほど高額になると見込まれた。そのうえ、半導体デバイス市場の変化は加速しており、そのなかでフォトレジストを事業化させるには、需要家が満足する製品をタイミングよく生み出し、供給し続けなければならない。したがって、設備投資や人員などについて迅速な意思決定が必要であった。
「設備投資や人員の投入には果断な経営判断を要するが、明確な方針のもとで金川社長が迅速に決断を下したことが事業化の成功につながった」と、フォトレジストの責任者はのちに語っている。
開発が進むにつれて、実際の半導体デバイスメーカーによる専門的な評価が不可欠となった。しかし、新規参入の当社にはフォトレジストの既存の取引先はなく、サンプルを持ってデバイスメーカーの門を叩き、評価に応じてもらうという地道な活動を行った。
こうしたなかで、当社はフォトレジストの実用化に向けて、デバイスメーカーとの共同開発を重ねた。デバイスメーカーにとっても、半導体市場の激しい競争を勝ち抜くためにはフォトレジストの性能は重要であり、信頼できるフォトレジストメーカーを得て、半導体市場の要求を満たす製品を迅速に送り出す必要があった。こうして需要家の声を直接聞きながら研究開発を進めて築いた信頼関係は、当社と需要家の双方にとって大きな財産となった。
たとえば、ある台湾の需要家はKrFエキシマレーザーの露光装置をまだ持っていなかった。このため、需要家の開発担当者が台湾から直江津の合成技術研究所まで訪れ、当社の設備を使ってレジストの評価を行うまでの親密な関係を築いた。
この頃から急速に台頭した韓国、台湾のデバイスメーカーへのシェアを高めたことが、当社のレジスト事業拡大の道を開いた。こうした動きにともない、合成技術研究所のパイロットプラントを増強し、出荷量を増やした。
1997年に入り量産化の目途がつくと、直江津工場では本プラントの建設工事に着手した。ベースポリマーであるポリヒドロキシスチレンの合成から始まり、置換基の導入やブレンドなどの工程を経て、フォトレジストに至る量産設備を建設し、あわせて最新の評価設備を導入するもので、1997年12月に完成した。
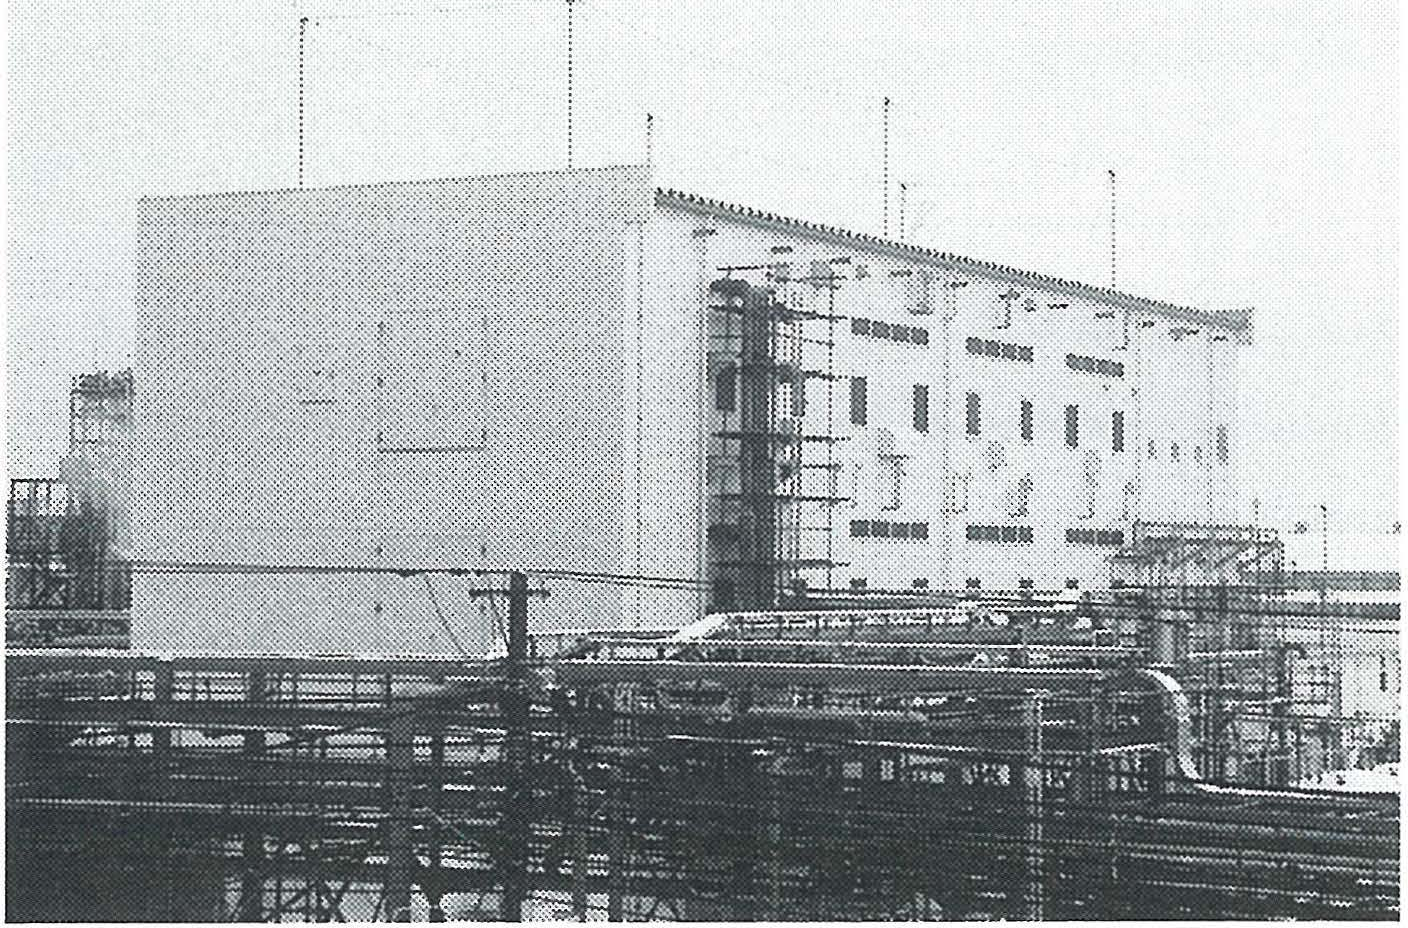
直江津工場のフォトレジスト量産設備
1997年10月には、直江津工場に第六製造部が新設され、フォトレジストの生産が製造部門に移管された。フォトレジストの事業化に向けた生産体制は急ピッチで整えられた。研究や製造部門の動きに合わせて、営業活動も活発に進められた。ここでは需要家に、当社が「不退転の決意でフォトレジストの事業化に取り組んでいる」ことを認めてもらうところから始まった。
前述のとおりデバイスメーカーから見れば、フォトレジストはレジストメーカーとともに自社のプロセスに合うように育て上げることが必要な材料であった。それだけに、途中でレジストメーカーが撤退すると、開発をやり直さなければならないリスクがあった。
そこでフォトレジストに新規参入した当社は、ときには研究開発全般の責任者であった小柳副社長が需要家を直接訪問して、フォトレジストの事業化に全社的な体制で取り組んでいることを強調した。
また、営業担当者の所属部門が「研究所」では誤解を招くため、1994年10月に本社に「光機能材料部」を設置し、同部は1996年4月に「新機能材料部」と改称した。
1997年12月にはフォトレジストの量産設備が完成したことを受け、翌1998年1月に、その事業化を対外発表した(注)。
このフォトレジストの性能と品質は高く評価され、販売量は急速に伸びた。需要家である韓国、台湾のデバイスメーカーの急成長もあって、当社のフォトレジストは線幅250nm以降の半導体デバイス生産における事実上の業界標準となっていった。
当社は直江津工場の生産設備の増設を重ねる一方、フォトレジストの解像度が線幅250nm対応から、180nm、150nm、130nmへと微細化が進んだため、新たなベースポリマーの開発にも取り組んだ。
半導体業界では、早くもKrFエキシマレーザーよりも波長が短く解像度が高い、ArF(フッ化アルゴン)エキシマレーザー(波長193nm)が次世代の光源として注目され、各デバイスメーカーは、これを用いた生産工程の検討を始めていた。当社もKrFエキシマレーザー用フォトレジストが事業化の端緒に就くとほぼ同時に、ArFエキシマレーザー用フォトレジストの開発を始動させた。
1998年1月に行われたKrFエキシマレーザー用フォトレジストの事業化の対外発表では、同時にKrFエキシマレーザー用ペリクルの事業化も発表した。ペリクルとはフォトマスクの防塵カバーで、フォトレジストと同様に半導体のリソグラフィ工程で用いられる。高さ約5mmのアルミニウム製フレームに、ペリクル膜を貼りつけた構造だが、従来のペリクル膜ではKrFエキシマレーザーに対応できなかった。このため、精密機能材料研究所では、KrFエキシマレーザーに対応できるペリクルの開発に取り組んだ。
新しいペリクルは、ペリクル膜にフッ素ポリマーを使い、さらに当社が開発したフッ素系接着剤で、それまで弱点であったフッ素ポリマーとアルミニウム製フレームの接着性を改善した。また、ペリクルをフォトマスクに固定する際に用いる粘着剤にも、独自に開発したシリコーン系粘着剤を採用した。
KrFエキシマレーザー対応のフォトレジストとともにペリクルの事業化を発表することで、KrFエキシマレーザーを用いたリソグラフィ工程での技術の広がりを、需要家にいっそう印象づけることになった。
(注)1998年1月の対外発表資料に、製品(エキシマレーザー用フォトレジスト)の概要として以下の4点を挙げている。
1 当社が独自に開発した化学合成技術や量産化技術により、ベースポリマーとして他社に先駆けて単分散ポリヒドロキシスチレンを使用し、さらに独自の置換基を導入。エキシマレーザーに対応できる高解像度と高感度を備えた、化学増幅型ポジティブフォトレジストを開発し、量産化に成功した。
2 当レジストの感度は、次世代の露光機であるスキャン方式にも対応できるレベル。また、解像度は、64M DRAMで導入された線幅0.25μmのプロセスだけでなく、さらに線幅の狭い256M DRAMや1G(ギガビット)DRAMのプロセスにも対応できるレベルである。
3 国内・海外の大手デバイスメーカーで、線幅0.25μmに対応したレジストとして当レジストの採用が相次いでいる。すでにデバイスメーカーからは0.20~0.18μmにも適用できるレジストとして期待が寄せられており、今後、需要増が確実である。
4 1997年12月に、直江津工場内にベースポリマーから製品に至る本格的な量産設備が完成し、最新の評価設備も拡充された。これらの投資額は約40億円となる。今後も需要に応じて増設を計画している。
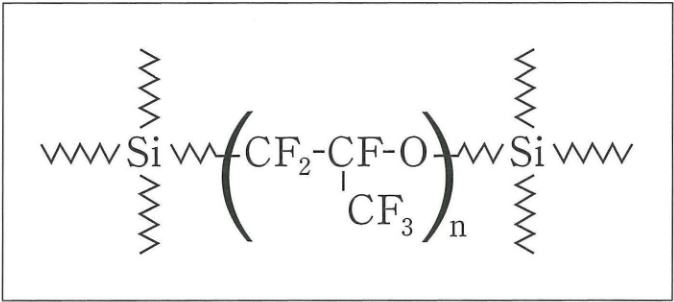
液状フッ素エラストマー「SHIN-ETSU SIFEL」
エキシマレーザー用フォトレジストとペリクルの量産化に続き、シリコーン電子材料技術研究所で取り組んでいたZテーマの一つ、フッ素ポリマーも量産化された。
フッ素ポリマーについては1985年5月にPF委員会(フッ素ポリマー開発委員会)を設置、1992年からはZテーマとして引き続き開発が進められていた。
フッ素ポリマーは各種の合成ゴムのなかでも最高レベルの耐久性を持ち、自動車や航空機、半導体製造などの過酷な使用環境下でも優れた効果を発揮できる素材として、すでに市場を形成していた。
しかし、さらなる高機能化、安全性や信頼性の向上といった市場の新たな要求に対応するには、従来のフッ素ポリマーを超える性能が必要とされた。特に、低温でもゴムの柔らかさを失わず、耐油性、耐溶剤性、耐薬品性に優れた素材が望まれていた。
当社は、シリコーンとフッ素の優れた特長を兼ね備えると同時に、双方の欠点を補い合い、高い機能を発揮する液状フッ素エラストマーの開発に取り組んだ。これはフッ素化ポリエーテルを骨格とするポリマーの末端に、微量のケイ素原子を結合させたもので、それまで技術的に生産が困難とされていた。
だが、当社はシリコーンなどで蓄積した技術を背景に研究を重ね、次第に成果を上げていった。このシリコーンの技術を使った液状フッ素エラストマーは、他社には類のない新製品であった。多数の特許を取得して技術の保護に努める一方、1995年には松井田工場内に設備を完成させて、積極的に用途開発やサンプル出荷を進めた。
その結果、「製品設計が容易になった」、「製品の信頼性が格段に向上した」などの高い評価を得た。また量産技術の確立にも成功し、1998年9月に増設工事を完成させた。1999年春、この液状フッ素エラストマーを「SHIN-ETSUSIFEL®」の商品名で上市することを決定し、1999年5月に対外発表を行った。その後、SHIN-ETSUSIFEL®は、成形材料や接着剤、コーティング剤、ポッティング用ゲルとして、自動車、航空機、電子機器、光学などの幅広い用途に使用された。
また、シリコーン電子材料技術研究所では、Zテーマとして、厚膜フォトレジストの開発にも取り組んでいた。1ギガバイト以上の記憶容量のHDDで必要とされる「GMR(GiantMagnetoResistive)ヘッド」の生産に使われるフォトレジストである。
GMRヘッドを生産するには、半導体用の10倍に相当する10μmという厚みでフォトレジストを塗布する必要があり、同時にそのフォトレジストには、1μm未満の線幅に対応できる高い解像度が要求された。
当社はこれらの要求を満たすフォトレジストを世界に先駆けて開発し、1995年にパイロットプラントを完成させた。この厚膜フォトレジストは、1998年1月に行われたエキシマレーザー用フォトレジスト事業化の対外発表時に同時発表された。その後、厚膜フォトレジストは予想以上の速さで進んだGMRヘッドの厚膜微細化に対応して、順調に出荷量を伸ばした。
群馬事業所がZテーマとして取り組んでいたフュームドシリカの量産化も進んだ。これは、群馬事業所で生産しているシランを原料としてシリカを生産し、主にシリコーンゴムの充填剤に用いることを目的としたものであった。当初は海外メーカーからの技術導入も検討されたが、最終的には、すべて当社独自の技術に拠ることとなった。パイロットプラントが1996年7月に完成し、品質の評価や工場の安全・安定操業技術およびノウハウの確立などに取り組み、1999年には量産設備が完成した。
1995年1月に発生した阪神・淡路大震災では、情報伝達手段がことごとく失われたなかで、デジタルカメラで写された被害の様子が、インターネットで発信された。インターネットは被災地の映像を同時刻に世界中に伝え、その威力を鮮烈に印象づけた。この頃から国内でも急速にインターネットが普及し始め、伝送するデータの量が飛躍的に増大し、回線の大容量化が求められた。このような情報通信の動向や情報技術の革新を背景に、光ファイバー網の整備が進められ、光ファイバー市場は活況を呈した。旺盛な需要に応えて、当社は光ファイバー用プリフォームの生産体制を急ピッチで増強した。1991年から光ファイバー用プリフォームを生産してきた松井田工場の設備が手狭になったため、増設を図ることを決定し、1995年1月から工事に取りかかった。この増設工事は1996年5月に完成したが、建設途中の1995年11月には、松井田工場に光ファイバー用プリフォームの第2工場を新設することが決定され、順次工事に着手した。
1996年に入っても業界では「今後5年間に世界の光ファイバー市場は5~10倍に拡大する」と見込むほどの急激な市場拡大が続き、電線メーカーはこぞって光ファイバーの大幅な増設を続けた。当社は市場の大きな伸びに後れをとらないように、迅速な設備投資を進めた。この頃になると、当社グループの事業は半導体分野と密接に関係するものが多くなっており、シリコンサイクルと直接関連しないプリフォーム事業の拡大は、安定した事業構造を確立するうえで重要であった。1997年に入っても、引き続き光ファイバーの需給は逼迫した状況にあり、当社は増設を続けて需要の拡大に応えた。1997年の半ば、光ファイバーの市場はまだ活況を呈していたが、次第に市場の過熱を危惧する空気が出始めていた。
1997年6月、精密材料事業部の事業報告を受けた金川社長は、「この事業には会社の総合体力を強めながら積極的に投資を行っていくが、市況の常として必ず反落する時期が来る。特にプリフォームは需要を電線業界にのみ依存しており、需給が逆転したときの逃げ場がない」と指摘した。続けて、「市況が逆転したときに備え、市況の強いいまこそ全力を挙げて需要家から長期のコミットメントをとってほしい」と、需要家と長期契約を結んで事業に取り組むように指示した。
1997年4月に建屋が完成した松井田工場の光ファイバー用プリフォーム第2工場では、生産設備の設置と増強工事が行われ、1998年2月に竣工式を迎えた。生産能力は一段と高まったが、この頃になると松井田工場には増設の余地がなくなり、さらに増設を進めるには第2立地も視野に入れる必要が出てきた。プリフォームは需要家である電線メーカーが自社でも内製しているため、品質、価格、原料など、あらゆる面で電線メーカーを上回る体制を構築しなければ取引が難しい。1998年からは金川社長がプリフォーム事業に直接関与して、事業基盤の強化を進めた。1998年に入ると需要が一旦後退したが、それも1999年には再度回復に転じた。当社は工場でフル生産を行うとともに、大幅な値上げを実施した。また、従来、海外需要家との取引は商社に頼っていたが、市場動向にいっそう迅速に対応していくため、金川社長の指示により、営業担当者および技術者が直接、海外の需要家を回って情報収集や商機の獲得、販売拡大に努めた。さらに需要家と長期契約を結び、安定した収益構造の確立を図った。情報通信技術は、この間もデータ伝送の大容量化を求めて急速に技術革新が進んでおり、1990年代後半には1波長の光だけでデータを送るTDM(TimeDivisionMultiplexing:時分割多重)技術では限界に達し、1本の光ファイバーに複数の波長の光を伝送させるWDM(WavelengthDivisionMultiplexing:波長分割多重)技術が用いられるようになった。当社は増設を進める一方で、このような技術革新の動向に注意を払い、WDM方式に対応したプリフォームの開発など市場への適切な対応に努めた。同時に、営業、製造、研究の各部門の努力によって、プリフォーム事業は収益力を高めた。そして、伸び続ける需要に対応するため、第2立地の検討を本格化させた。
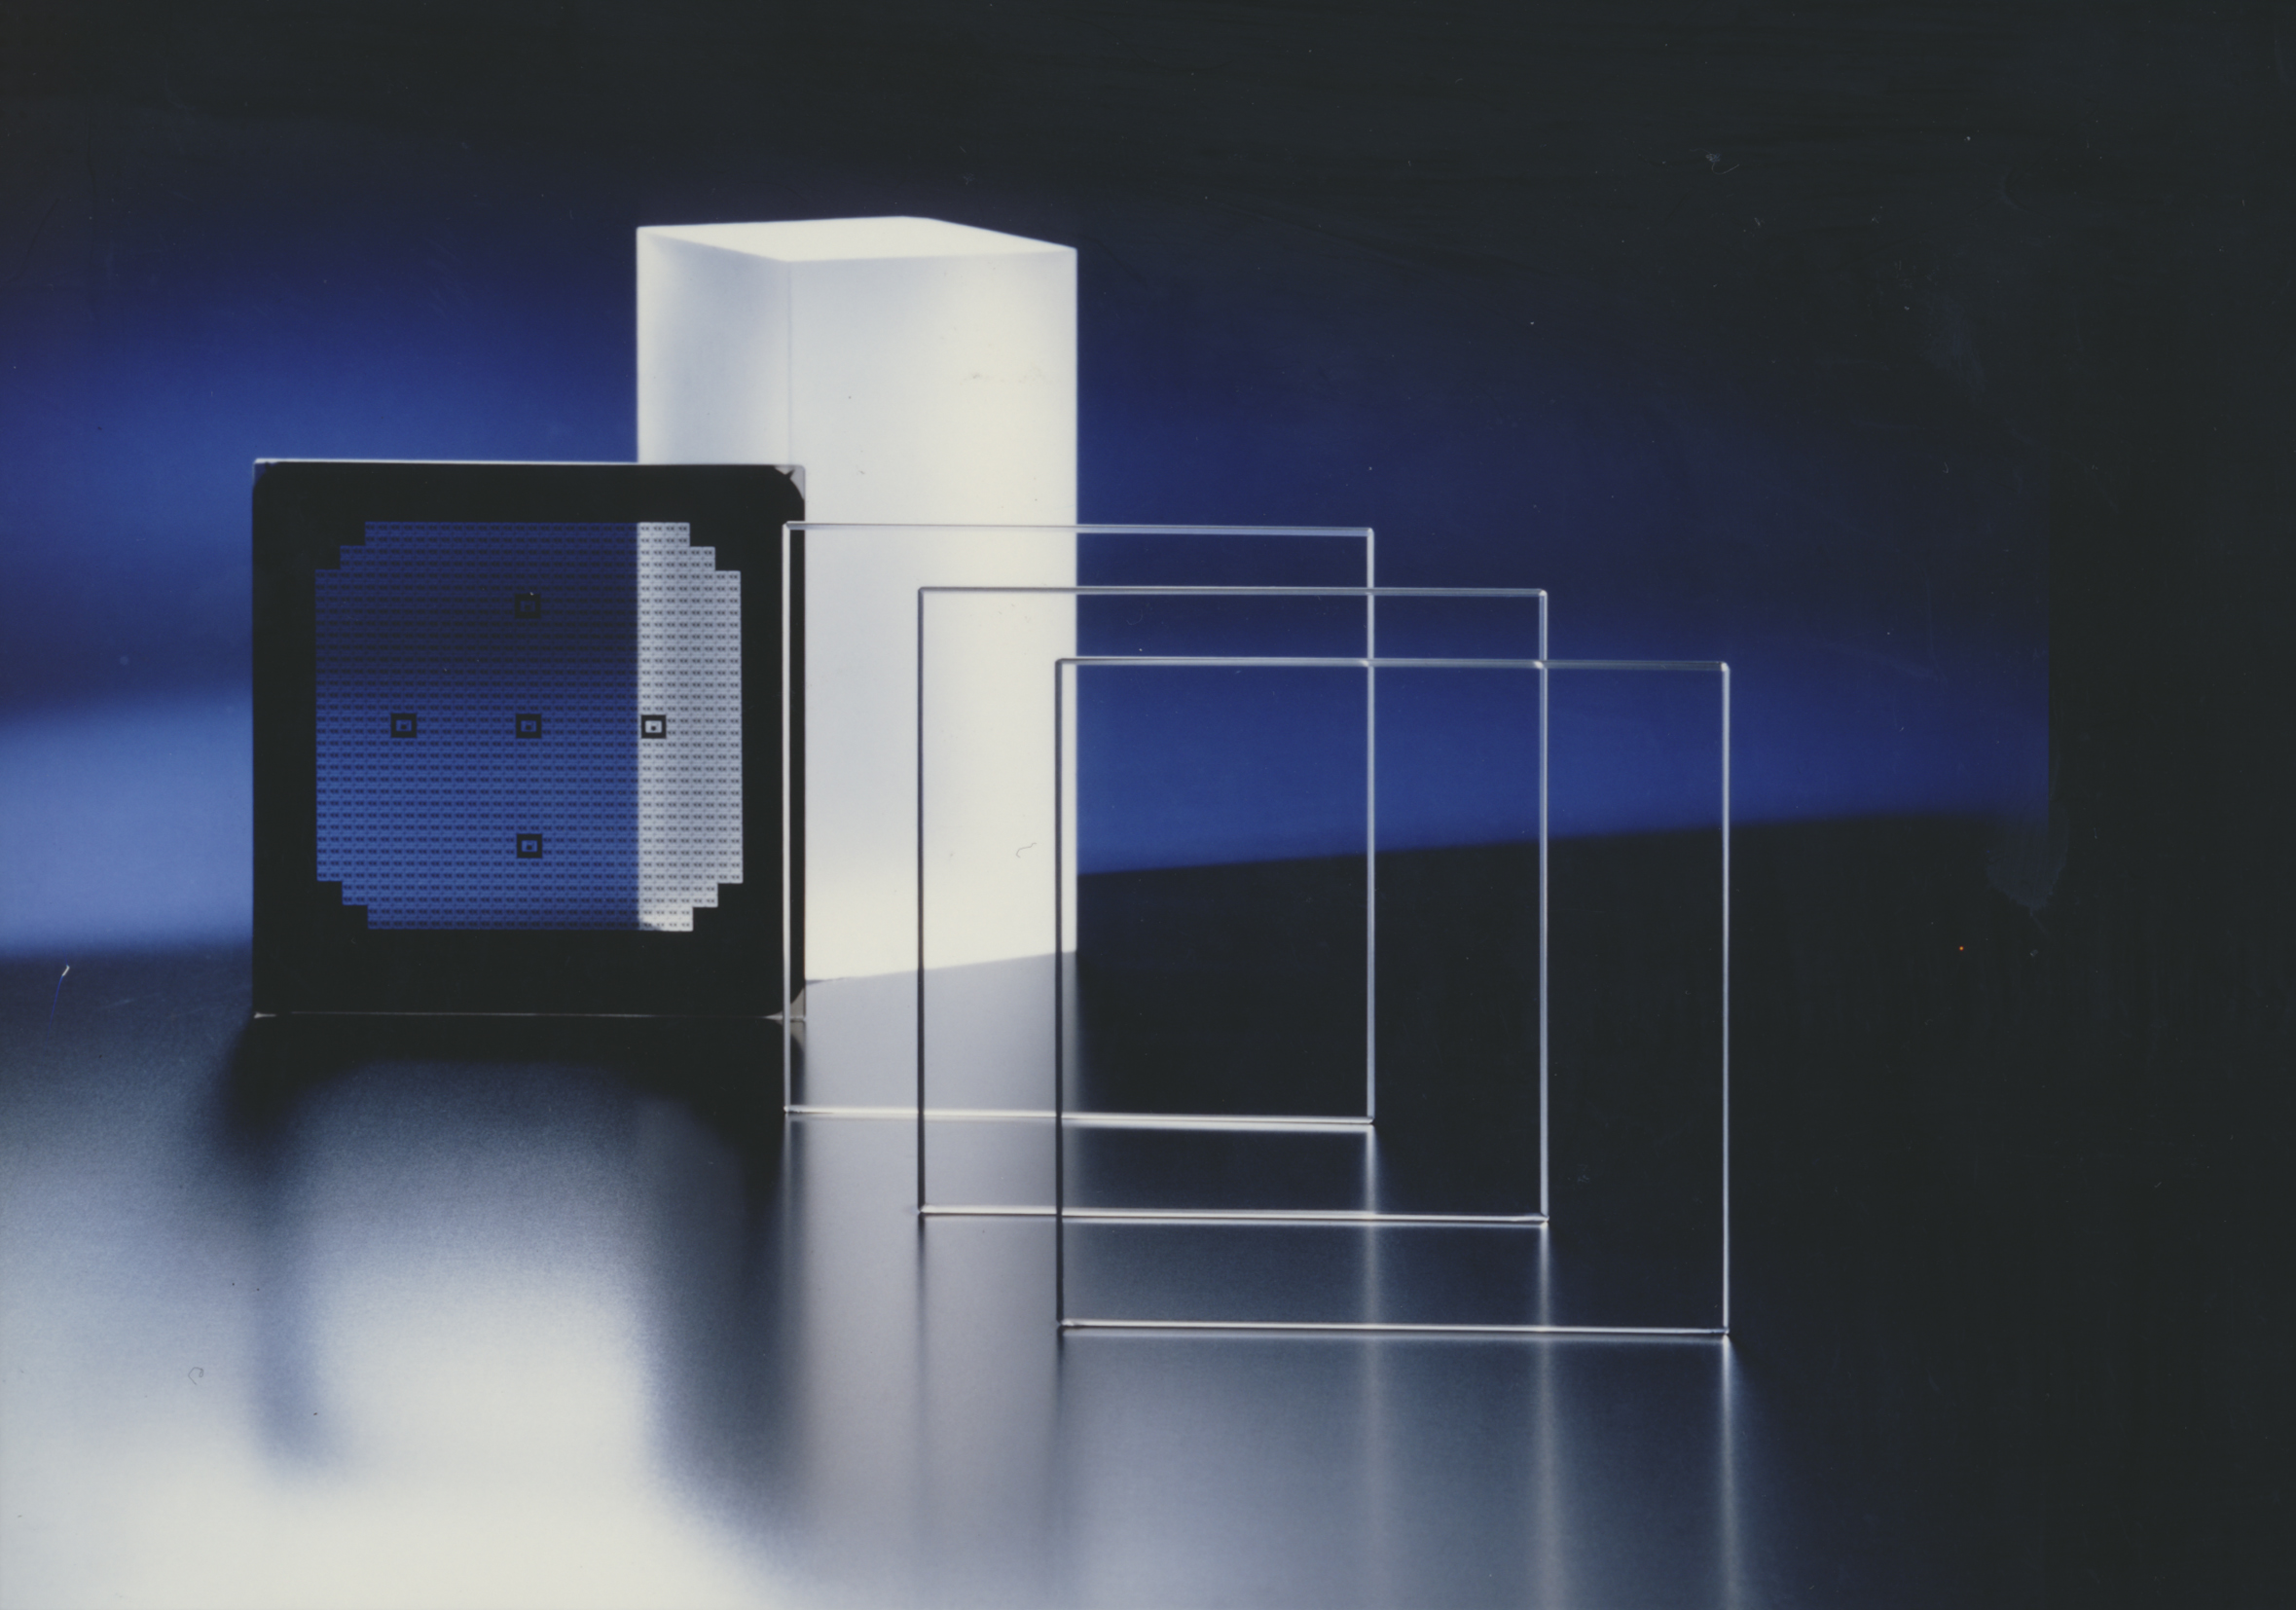
IC用合成石英フォトマスク基板
液晶表示装置用フォトマスク基板の分野では、引き続き大型化が進んだ。当時、液晶表示装置の需要を牽引していたノート型パソコンは、1990年代初めは10インチ台のパネルが主流だったが、1990年代半ばには12インチ台、そして1997年には13インチ台、1998年には14インチ台と大型化していった。また、パネルの大型化とともにディスプレイフォーマット(画面の画素数の規格)も、640×480(VGA)、800×600(SVGA)、1024×768(XGA)と、次々と高精細化した。
液晶パネルが大型化すると、液晶パネルの生産工程でつくられる「マザーガラス基板」1枚から取れるパネルの枚数が減少する。そこで業界では、生産性向上のため、マザーガラス基板の大型化を進めた。
同時に、マザーガラス基板の表面にTFT(ThinFilmTransistor:薄膜トランジスタ)と呼ばれる画素駆動回路を描く工程や、カラーフィルターをつくる工程で使われる合成石英フォトマスク基板も大型化していった。マザーガラス基板のサイズは1991年の300×350mmクラスの第1世代から、1994年には360×465mmクラスの第2世代に移り、1996年には550×650mmクラスの第3世代へと移った。
当社では1990年に、合成技術研究所が液晶表示装置用フォトマスク基板の生産設備を完成させ、最大440×520mmのフォトマスク基板の生産を開始した。その後、市場動向に迅速に対応し、1995年2月には最大550×650mmのフォトマスク基板の生産を開始した。
この液晶表示装置用フォトマスク基板の生産は第119期(1996年3月期)から直江津工場に移管され、1996年には第4世代まで展望した最大800×920mmサイズの基板の生産が可能な新設備が導入された。
1990年代後半には、デスクトップ型パソコンでも、従来のブラウン管式表示装置から液晶表示装置への切り替えが始まった。液晶画面は消費電力が少なく省スペース、平面画面で見やすいなどの特色を備えており、液晶パネルの大型化と高精細化によって、デスクトップ型パソコンへの対応が可能になったためである。このため当社は、1997年には700×800mm、1999年には800×920mmサイズのフォトマスク基板の供給を開始した。
◆直江津工場の合成石英増強
一方、直江津工場で生産を行ってきた合成石英製品は、IC用フォトマスク基板、ステッパー用レンズ材料ともに順調に生産を伸ばしていた。特に半導体デバイスの高集積化にともない、ステッパー(注)の光源にKrFエキシマレーザーが用いられるようになったため、ステッパー用レンズ材料として、高純度で光の透過性に優れる合成石英ガラスが多く使われた。
こうした急激な需要の伸びに対応するため、直江津工場では設備増強を続けた。1998年3月には合成石英第2工場を完成。また、相次ぐ合成石英製品の増産を背景に、合成石英の原料となるクロロシランの増強工事も実施し、1998年11月に完成した。
その一方で当社は1997年4月、米国に全額出資子会社「シリカプロダクツ社」を設立し、同年10月、テキサス州フリーポートのシンテックの隣接地に、直江津工場と同じくステッパー用レンズ材料とフォトマスク基板用合成石英を生産する新工場の建設を開始した。工場の建設は極めて迅速に進められ、着工から半年後の1998年3月に工場を稼働させた。
1995年1月、群馬事業所で、同事業所新製品室が担当するLT(リチウムタンタレート)単結晶の増設工事が完了した。
LTとは、電波をふるい分けて特定の周波数の信号だけを取り出す「SAWフィルター(SurfaceAcousticWaveFilter:弾性表面波フィルター)」の基板として用いられる材料である。SAWフィルターは、当初はテレビやビデオの画質改善素子の用途が中心であったが、1990年代半ばになると、携帯電話など移動体通信機器向けの用途が急速に拡大した。
当社では1982年から精密機能材料研究所でLTの開発を進め、1990年代に入ってからも磯部工場内の研究棟で生産を続けていたが、携帯電話の急激な普及によるLT需要の急増は、予測を上回る勢いであった。「研究所が突然、製造現場になった」と、当時の今井聖精密機能材料研究所長はのちに語っている。
1990年代後半の国内経済は極めて厳しい環境にあり、総務省の家計調査でも可処分所得は1997年をピークに下降線をたどっていた。そのなかにあって通信に対する支出は伸び続け、携帯電話は急激に大きな市場を形成した。
このため、LTの需要も右肩上がりに伸びていった。群馬事業所では、製品の安定供給に向けて増設を繰り返し、LTの世界市場における当社のシェアは7割を超えた。さらに、1999年7月にはLT製造用新棟の増設工事に着手した。
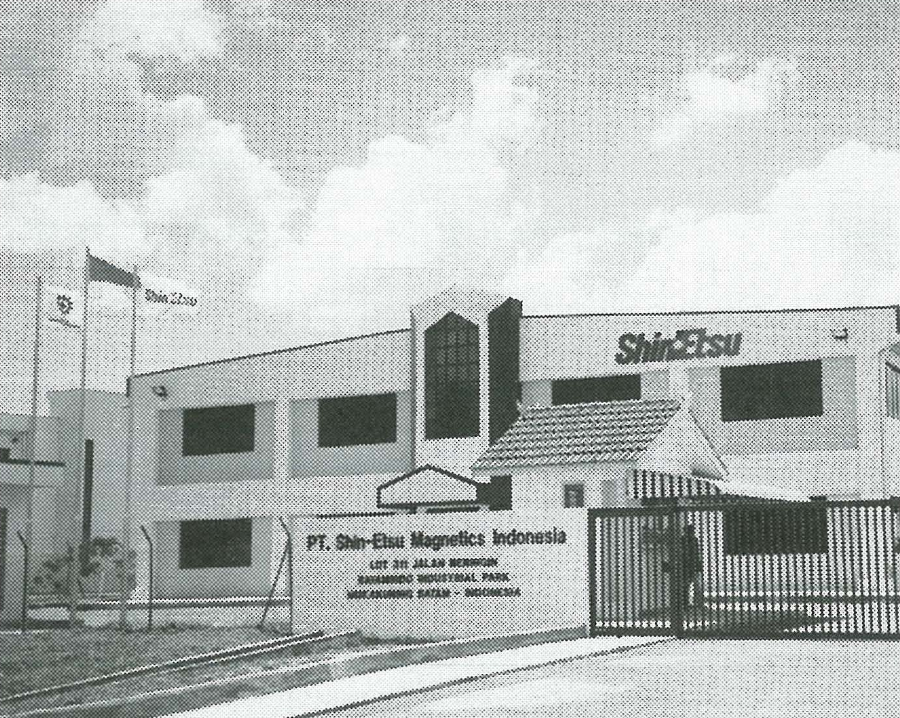
シンエツマグネティクスインドネシア
マグネット事業は好調なVCM分野が中心となって順調に業績を伸ばした。
マグネットの国内需要家が、国際競争力強化に向けて東南アジアに生産拠点を移したのに合わせて、当社は製品特性の決定に大きな影響がある研究開発や基本工程(マグネットの製造工程)は国内で行い、加工・組立工程は海外で行うという方針をとった。すなわち、国内では武生工場の増設を継続的に進める一方、海外の生産体制増強に取り組んだ。
まず、マグネットの加工およびメッキ能力の不足が見込まれたため、シンエツマレーシアで増設工事を行った。
また、1995年11月には、シンガポールに「シンエツエレクトロニクスマテリアルズシンガポール社」を設立し、急速に市場が拡大している東南アジアにおける営業力強化とテクニカルサービスの充実、資材の現地調達体制の確立を図った。さらに、シンエツマレーシアの生産能力を補完するために、インドネシアのバタム島にVCMの組立工場を新設することを決定し、1996年5月、シンエツエレクトロニクスマテリアルズシンガポールの子会社「シンエツマグネティクスインドネシア社」を設立した。
武生工場では1997年3月と1998年7月の2度にわたり増設工事を完成させ、シェアの維持と拡大を図った。また、生産能力増強と同時に、自動化や省力化による製造原価低減にも力を注いで、競争力の向上に取り組んだ。
この時期、当社がVCM分野で優位に立った背景には、当社独自の技術開発によって需要家の要求に応えた点も見逃せない。1991年に当社が確立した二合金法は、優れた特性を有するネオジム磁石の量産に力を発揮し、VCMのいっそうの小型化を可能とした。これが、その後の主役となる3.5インチHDDに適合して、シェアを大きく拡大した。
VCM市場がますます活況を呈するなかで、当社は全世界のHDDメーカーへ販売を伸ばし、世界のVCM市場における当社のシェアは40%を超えて、トップメーカーとしての地位を強固なものとした。また、当社のマグネット事業全体におけるVCMの比率も高まった。
しかしVCMという1分野の比率が高くなりすぎた場合、同分野が不況となるとマグネット事業全体が落ち込んでしまうため、VCM以外の「一般品」の用途開発が求められた。このため磁性材料研究所と協力し、新規用途の開発に注力して、一般品の売上げも高める目標を立てた。
取り組みの一例を挙げると、前章で紹介した大手医療機器メーカーとの共同開発による医療用MRIは、1997年に1号機を完成させたのち、1998年から量産体制に入った。また、半導体のエッチャー用磁気回路も、1995年から量産を本格化させ、成果を上げた。
一方、武生工場では、全自動レア・アースマグネット製造工場が1998年12月に試運転を開始し、1999年6月から本格稼働を始めた。この新工場は磁性材料研究所の試行ラインの成果をもとに、大幅な生産性の向上を目指して設計されたもので、自動化が拡大され、生産情報をリアルタイムで把握できるシステムが導入された。さらに武生工場では、当時、次世代と目されていた、最大エネルギー積50MGOeの特性を持つ「N50」の量産体制を整備する増設工事に着工した。
こうしてコンピュータや家電製品の小型化、高性能化、省エネ化に応える高特性マグネットの生産に力を注ぎ、新規分野への積極的な参入を図った。同時にマグネット事業を牽引してきたVCM分野にもいっそう力を注ぎ、販売拡大とシェア向上に努めた。
1990年代後半になると、1995年にはVCMの世界市場で1%を占めるのみであったフィリピン市場が急激に拡大した。日本のHDDメーカー各社がフィリピンに生産拠点を構え、当社と競合するマグネットメーカーもフィリピンに進出した。
当社は対応策として、1997年にフィリピンのIMI社へVCMの組立工程を委託することを決定し、同年9月には、マニラの南、約40kmに位置するラグナテクノパーク内にあるIMIの工場の組立ラインが操業を開始した。1999年3月には、フィリピンに当社全額出資子会社のシンエツマグネティクスフィリピンを設立した。当社がVCM分野で他社に先行してきた背景には、他社に先駆けて需要家に近い東南アジアで生産に取り組み、国内の製造や研究部門と一体となって、需要家の要望に応えてきたことが挙げられる。この点を踏まえ、成長著しいフィリピン市場においても自社の生産拠点の設置を決定した。
同社の工場はラグナテクノパーク内に建設され、2000年6月から本格操業を開始した。これにより、フィリピンにおける加工から組み立てまでのVCMの一貫生産体制が確立された。こうしてVCMについては、武生、マレーシア、インドネシア、フィリピンの4極体制で旺盛な需要に応えていった。
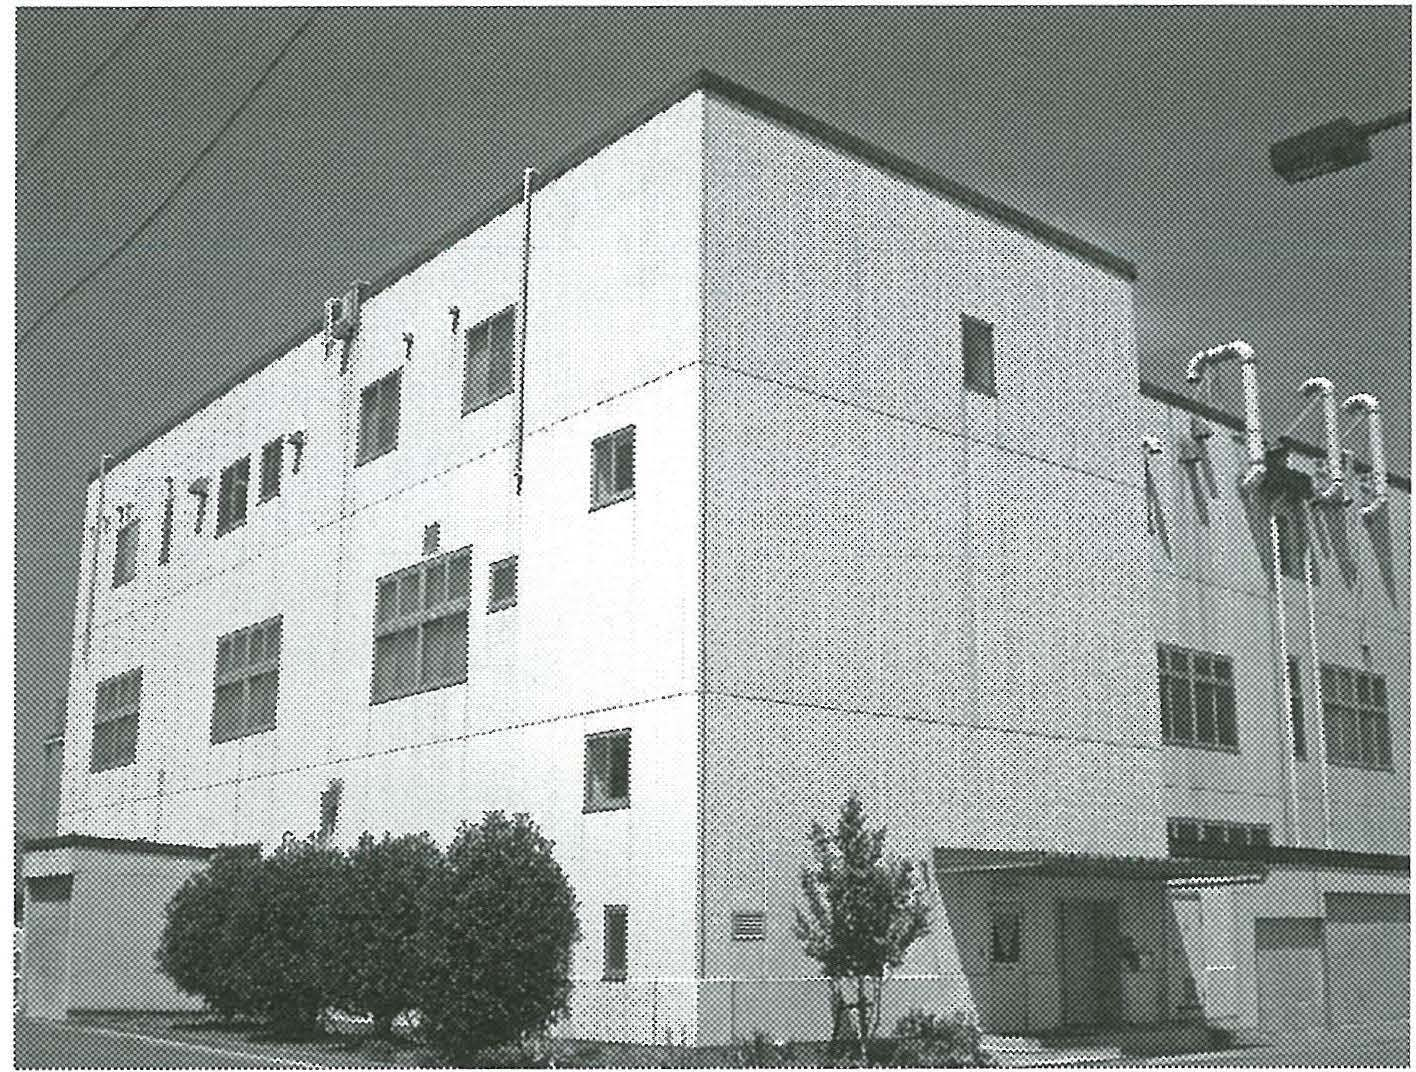
液状EMCの工場
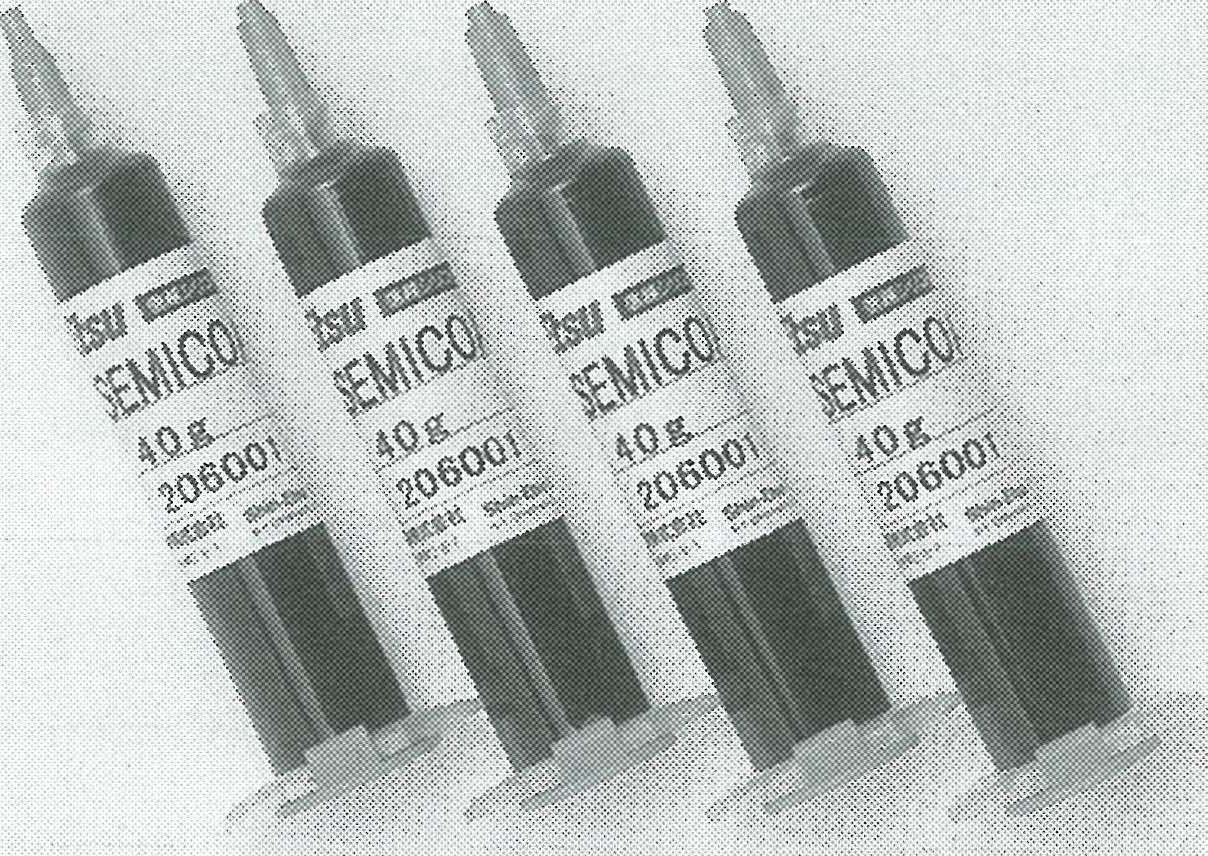
液状EMC
EMCは低応力化技術を生かして、ダイオード、トランジスタなどの個別半導体(ディスクリート)に加え、品質の要求水準が高いICやLSIなどにも採用され、順調に販売を拡大した。1990年代半ばになると、需要家である半導体デバイスメーカーの間では生産拠点の東南アジアへの展開が趨勢となり、半導体封止材についても現地調達の要請が高まった。当社はこれに応えて1995年4月、マレーシアに全額出資子会社「シンエツエレクトロニクスマレーシア社」を設立した。
同社は、レア・アースマグネット製品の生産を手がけるシンエツマレーシアの敷地内に、月産300tの生産能力を持つEMCプラントを建設した。これにより、群馬とマレーシアの2極体制で生産能力を増強するとともに、生産拠点を複数とすることでリスクの分散を図った。当社は1989年から、スイスのチバガイギーと協力して海外市場の開拓に努めてきたが、マレーシアに拠点を設置することによって、海外需要家への供給能力がさらに高まった。その後も海外での販売を拡大し、1997年には国内販売を上回るようになった。
このような需要の伸びに対応するため、群馬事業所ではEMCの設備増強を続けるとともに、1998年3月には液状EMC生産設備を完成させた。液状EMCとは、10~20μmの狭い隙間にも封止材を充填しやすくするために開発されたもので、半導体デバイスの微細化にともなって、製造が求められていた。
当社の液状EMCはCPU(CentralProcessingUnit:中央演算処理装置)用に採用され、EMC事業の発展に大きく寄与した。液状EMCは外部から高い評価を受け、1999年11月には「高性能アンダーフィル材料の開発」でケイ素化学協会の「技術賞」を受賞した。
この頃になるとデバイスメーカーは新製品の市場投入サイクルを加速させており、それに合わせてEMCも新規製品を迅速に供給する必要が高まった。
このような市場動向を的確に把握するために、技術系の営業担当者を増員するとともに、技術会議なども積極的に実施した。そして、これらの営業活動から得た技術情報をもとに、需要家の要求にかなった新規製品をいち早く上市することで優位性を確保し、シェアの拡大と安定した収益構造の確立を図った。
こうした取り組みは需要家からも高く評価され、テキサスインスツルメンツやインテル、フィリップスといった大手デバイスメーカーから、優れたサプライヤーとして表彰を受けた。
EMCには、難燃剤としてアンチモンや臭素が用いられていたが、1990年代後半になると環境問題に対する社会的な関心の高まりを背景に、デバイスメーカーはアンチモンや臭素を使わない「グリーンEMC」への指向を強めた。シリコーン電子材料技術研究所ではこれに応えて、アンチモンや臭素を使わない難燃技術の開発に取り組み、当社独自の「シリコーン難燃システム」を確立した。
1999年7月に対外発表されたシリコーン難燃システムは、アンチモンや臭素を使わずに国際難燃規格「UL」の最高レベルを達成し、さらに半導体デバイスの耐湿性や高温放置耐性を大幅に高めることができた。この新しい難燃システムは、すべてのEMCに適用可能で、群馬事業所の既存設備で生産できるため、直ちに量産体制が整えられた。
なお1999年にはチバガイギーとのOEM契約が終了し、海外需要家との直接取引が可能となった。このためマイクロサイ(現・シンエツマイクロサイ)、シンエツインターナショナルヨーロッパ、シンエツシンガポールといった当社グループ各社と連携をとりながら、海外営業にいっそう力を注いだ。また、シンエツエレクトロニクスマレーシアの生産能力を増強して、東南アジア市場への迅速な対応を進めた。
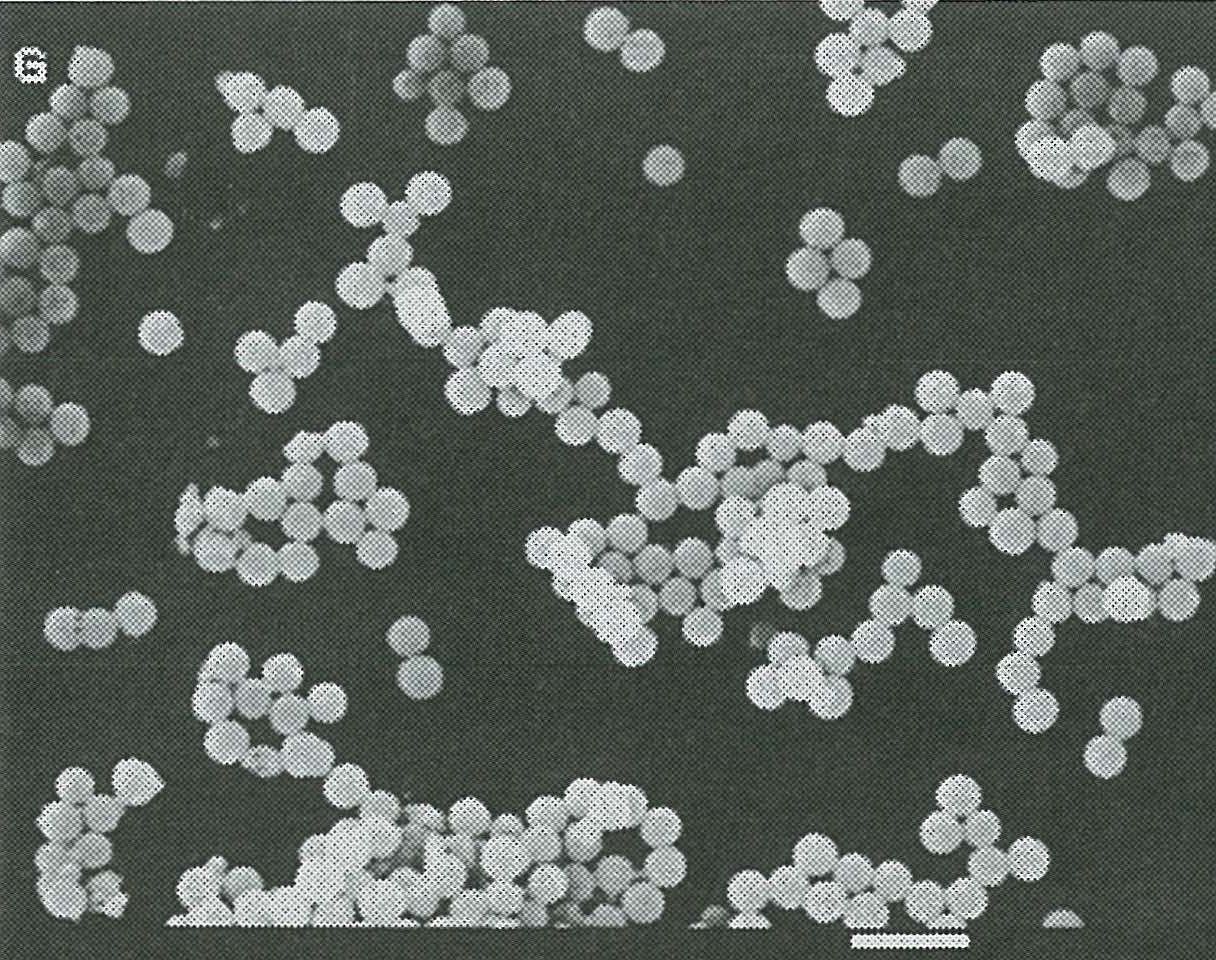
レア・アースの球状微粒子
レア・アース事業は、酸化イットリウムを中心に、1990年代半ば頃まではカラーテレビのブラウン管や3波長蛍光灯に用いられる蛍光体用途を中心に販売を拡大した。そして1997年には、武生工場でイットリウム製造設備の増設工事を完成させた。
しかし、この頃になるとレア・アースの原料生産国である中国が、自国でレア・アースの分離、精製を行うようになり、価格の安い中国品が蛍光体の国際市場におけるシェアを拡大し、価格競争が激化した。そのため、国内のレア・アースメーカー各社は撤退を余儀なくされた。当社は、国内に分離、精製プラントを有する唯一のレア・アースメーカーとして、品質、納期などの非価格競争力を高めるとともに、医療用などの新たな用途開発を進めた。
蛍光体市場でも、高純度、高品質の製品を安定供給できることを生かして、この頃から急速に市場が拡大した液晶バックライト用の蛍光体など、高品質が求められる用途に活路を見出していった。
レア・アースのもう一つの重要な用途として、ファインセラミックスの焼結助剤、積層セラミックコンデンサー用の添加剤といったセラミックス用途があった。
セラミックコンデンサーは、飛躍的に普及し始めた携帯電話をはじめ、エレクトロニクス機器の部品として数多く使われている。それらの小型化や高性能化が進むなかで、レア・アースも粒径が1μm未満と極めて小さく、形状が均一で、微細な部分まで均等に分散するものが求められた。
しかし従来の微粒子タイプは、数μmの粒子を粉砕して生産するため、形状にばらつきがあり、分散性に劣っていた。そのため当社は、球状微粒子タイプのレア・アースの開発に取り組み、独自の生産技術により世界で初めてその量産化に成功、1998年3月に本格販売を開始した。その後も、粒径をさらに微細化するとともに、粉体の形状を制御する技術を確立し、最先端用途への対応を図った。
1997年以降のレア・アース事業は、新規用途や新技術の開発を積極的に進めるとともに、品質保証部門と製造部門の連携によって品質の安定に努めることで、セラミックス用など高付加価値品を中心とする事業構造へと再編を進めた。
1990年代全般を通じて、セルロース誘導体は、押出成形セメント板の成形助剤など建材用や、錠剤のコーティング剤をはじめとした医薬用などで販売量を伸長させた。
直江津工場では1990年代前半、メチルセルロースの生産設備を順次増強した。さらに1995年8月には、MC-Ⅲ工場の反応器の増設工事が竣工し、生産能力を年産1万2000tに高めた。その後も反応器以降の後工程など、一連の増強工事を実施した。
1997年9月には、メチルセルロースの生産能力は年産1万5000tまで増強された。また、独立した建屋の計器室も新設され、いっそうの自動化や省力化を推進した。セルロース事業は1990年代後半に、一段の成長を遂げた。
この時期、建材用とともにセルロース事業を牽引していたのが医薬用である。
医薬品に関しては各国ともさまざまな規制を設けており、需要家からの特性や品質に対する要求も厳しかった。なかでも日本の需要家の要求水準は極めて高く、品質や特性から荷姿や表示に至るまで、厳格な検査を経なければならなかった。
需要家の要求する特性を実現して、新たな医薬品添加剤として採用されるには、長い準備期間を要した。当社では、営業、製造、研究、品質保証が「四位一体」となって顧客に対応することで、付加価値の高い製品を送り出すとともに、テクニカルサービスなど需要家へのフォロー体制も整えた。
医薬用セルロースで、当社は国内で独占的なシェアを確保し、1990年代後半には急速に輸出を拡大した。
海外での販売活動では、各地域の専門商社から当社医薬用セルロースの販売代理店を選定していたが、この頃から代理店との連携をいっそう緊密にして、代理店と一体となって拡販にあたる体制を築いた。1990年代後半は、従来の米国市場に加え、欧州市場における販売拡大にも力を入れ、実績を上げた。1990年代後半の医薬用セルロースの成長に寄与した製品では、第1にフィルムコーティングや結合剤などに用いられる低粘度製品群が挙げられ、この頃から医薬用カプセルの材料としても使われ始めた。
従来はゼラチンがカプセル材料として幅広く利用されていたが、薬物に対する品質安定性(薬物との接触による相互反応が極めて少ない)では、これらの製品がまさっていた。1998年にはBSE(牛海綿状脳症)が世界的な関心を集め、牛の骨や皮を原料とするゼラチンに代わるカプセル材料としても、急速に市場を拡大した。
このほか、プレミックスと呼ばれ、あらかじめ添加剤の調合を済ませた形で需要家に提供する用途でもシェアを拡大した。
錠剤や顆粒剤の崩壊剤、結合剤であるL-HPC®も販売量を伸ばしており、1998年からは需要家の要望に積極的に対応して、新たに工業用にも用途を広げた。
水系の腸溶性・徐放性コーティング剤「信越AQOAT®」は、1998年に米国で本格販売を開始し、海外での使用実績を高めた。
1990年代後半を通じて医薬用セルロースは右肩上がりの成長を続け、セルロース事業全体の増収増益に貢献した。
1998年5月、セルロース事業の報告を受けた金川社長は、その順調な成長を高く評価して「セルロース事業は当社の柱に成長した」と述べた。しかし、「工場が(直江津)1カ所のみというのは危険である。ますますグローバル化していくなか、2カ所以上の生産拠点が必要である。欧州などでのM&Aについて、メチルセルロースと同系統の他の製品も含めて考えた方がよいだろう。これまで手堅く進めてきたが、次の飛躍のためには戦略的に見て、この方向が一番効率的であると思う」として、M&Aによる新たな生産拠点確保の検討に着手した。そのうえで、1999年には欧州の同業他社の社長に、金川社長名でセルロース事業を売却する意向がないか直接問い合わせた。このときは、これに応じる会社はなかったが、欧州セルロース事業におけるM&Aは、2003年に実現することになる。
「コンヒューザーP」発売の記者会見
フェロモン事業は順調な市場拡大を続け、1996年にはフェロモンを生産する直江津工場F工場の増設工事が行われた。1990年代後半になると、フェロモン交信撹乱剤の認知度も高まり、1997年11月には「フェロモンによる害虫防除とIPMの実現」で「日本化学工業協会技術賞」を受賞した。
同賞は優れた化学技術を毎年表彰するもので、当社の受賞は1981年の「大型重合器による塩ビ重合技術の工業化」に続き2回目であった。これは、フェロモン交信撹乱剤による害虫防除法を世界に先駆けて確立し、IPMの実用化に道を開いた功績が認められたものであった。
国内、海外を問わず、需要家と一体となってフェロモン交信撹乱剤による害虫防除に努めた当社の地道な活動は、次第に社会的に評価されるようになった。1998年には、モモ、ナシなどの害虫であるモモシンクイガやナシヒメシンクイ、ハマキムシ類、モモハモグリガを同時に防除するフェロモン交信撹乱剤の開発に成功し、同年4月に「コンフューザーP」の商品名で販売を開始した。
1996年4月のコンフューザーAに引き続き、コンフューザーPを上市したことで、複数の害虫を同時に防除するコンフューザー系の交信撹乱剤が国内市場で認められた。このことは1999年以降、当社のフェロモン事業が順調に拡大する一つの契機となった。
信越化学に関する質問に自動でお答えします。
短い文章で入力してください。
AIのため、回答が正確でないことがあります。