
新たな挑戦の始まり
1990-1994
2
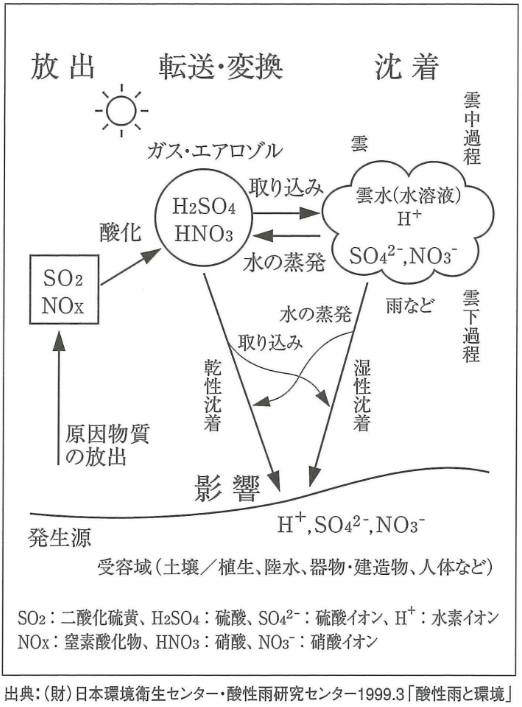
酸性雨の大気化学プロセス
1990年代は地球環境の保護が大きくクローズアップされた時代であった。そのさきがけとして、1980年代後半、オゾン層の破壊が国際問題として取り上げられ、1987(昭和62)年には「オゾン層を破壊する物質に関するモントリオール議定書」(モントリオール議定書)が採択された。日本でも、同議定書に基づき1988年に「特定物質の規制等によるオゾン層の保護に関する法律」(オゾン層保護法)が制定・施行された。
当社は工場の安全操業とともに、工場内外の環境保全に力を注いでおり、各工場では毎年、環境保安監査を実施してきた。第114期(1991=平成3年3月期)の経営目標にも「設備保全への一歩踏み込んだ対策と地球規模の環境問題への実効ある取り組み」という項目を設け、社会的な環境意識の高まりに先んじた対応を目指した。
オゾン層破壊物質のうち特定フロンは、当社の各種プラントでも、冷凍機や空調機の冷媒あるいは半導体シリコン洗浄用という形で使用されており、迅速な対応が必要であった。1989年10月、当社グループの横断組織として「フロン規制対策委員会」を立ち上げ、使用実態の調査を進めるとともに、全廃に向けた道筋の検討に入った。
同委員会は、翌1990年5月、経営陣に対して「1995年までに特定フロンを全廃する」というフロン規制対応削減計画と、「フロンのみならず(モントリオール議定書締約国会議では)メチルクロロホルムなどの規制強化もあり、地球規模の環境問題の重要性に鑑み、今後の進め方として、本委員会を『地球環境問題対策委員会』と改め、取り組みの強化を図りたい」と、活動内容の拡充に向けた答申を行った。
特定フロンを全廃するためには、これを使用する冷凍機の場合、単に冷媒を入れ替えるだけではなく、機器自体を更新する必要があった。それには約17億円の投資が必要になると、同委員会は答申にあたって試算した。答申を受けた経営陣はこれを了承し、当社は化学業界のなかでもいち早く、特定フロンを全廃する計画を実行に移した。
同時に、答申どおり、フロン規制対策委員会を地球環境問題対策委員会に改組し、二酸化炭素や産業廃棄物などから引き起こされる問題についても積極的に取り組んだ。
この決定を受けて、社報『信越化学』1990年8月号に「他社に先駆け環境保全へ注力!特定フロンを95年までに全廃へ」のタイトルで、特定フロン規制問題の基礎知識と当社の取り組みに関する記事を掲載した。まず従業員に対する啓発活動を行い、全社的に意識を高めたうえで、一段と強固な取り組みを実現するためであった。それと同時に、特定フロン全廃計画の対外発表も行い、当社の環境問題への姿勢をアピールすることに努めた。
また、この特定フロン規制は、製品や生産工程にも関わるものであった。当社はそれまで、特定フロンの原料である四塩化炭素を生産、販売していたが、フロン規制によって、もはやその生産は不要となった。
しかし、四塩化炭素は、塩化物を生産する反応工程で、他の塩化物と同時に生成されるため、四塩化炭素が不要になったからといって、その生産だけを取りやめることはできなかった。そのため当社では、特定フロン問題が起こると真っ先に塩化物の生産工程の改善を図り、他の塩化物の生産に支障を来さずに、四塩化炭素を工程内で処理できるように、新たな技術およびシステムを確立した。
◆塩ビ環境問題に対するアピール
前述のとおり、1990年前後から塩ビ廃棄物の問題が注目を集めるなど、国内塩ビ事業全般にとって、環境問題は次第に重大なテーマとなっていった。
だが、その多くは塩ビに対する誤解に端を発した塩ビ排斥論であり、当社は塩ビ事業の存亡をかけて、塩ビに関する正しい知識の普及に努めた。
また、塩化ビニル工業協会と足並みを揃えた啓発活動の一環として、社報『信越化学』で「地球の環境問題を考える一優れた『塩ビ』の特性を見つめなおそう」と題した1991年10月特別号を発行した。
当時、塩ビをめぐっては、1塩ビ廃棄物の焼却が酸性雨の原因になる、2塩ビ廃棄物がごみ焼却の際にダイオキシンを発生させる主原因である、3石油成分を原料の一部として使うことから、塩ビ製品の多用は資源・エネルギーの浪費につながる、などの大きな誤解があった。第1の酸性雨問題は、欧州の流通企業が、以前から欧州で問題となっていた酸性雨対策の一環として、塩ビ製の包装材料の使用自粛を発表したことに始まり、日本国内の製造業などにも、塩ビを他のプラスチックに置き換える動きが広がった。
しかし、酸性雨の原因物質としては、この頃すでに自動車、火力発電所、各種工場からの排ガス、火山ガスなどに含まれる硫黄酸化物、窒素酸化物や、中国からの影響に起因するものがほとんどであり、塩ビを焼却した際に発生する塩化水素は全体の2~3%であることがわかっていた。
しかも、塩化水素が廃棄物焼却から発生するのは、当時、焼却炉の排ガス対策が進んでいなかった結果であり、その後、日本ではすべてのごみ焼却炉で排ガス対策が実施され、ごみ焼却炉の排ガスで塩化水素が問題になることはなくなった。
第2のダイオキシンについても、塩ビを含まない都市ごみを焼却してもダイオキシンが発生することが明らかになり、ごみに塩素が含まれていても、適切な焼却条件によりダイオキシン発生は防げることが研究の結果判明し、焼却炉の整備が進んだ。
そして第3の省資源、省エネルギーの論議では、原料の6割が塩から得られる塩素であり、石油成分は4割にすぎない塩ビは、石油化学系プラスチックのなかではもっとも石油使用量の少ないものであり、しかも建築材料その他の分野で長期間にわたる使用に耐えることから、資源の浪費を防ぐ材料といえた。
さらに、回収、リサイクルにも塩ビ業界として力を入れ始めており、農業用塩ビフィルムは1991年当時、すでに40%が回収され、床材やサンダルの原材料として再利用されていた。すなわち、他の石油系プラスチックよりも石油資源への依存度が格段に低い塩ビを、他のプラスチックなどに置き換えることは、むしろ環境負荷を高めることにつながるといえた。1991年10月の社報『信越化学』特別号では、以下のようなデータを挙げて、塩ビの環境負荷について検証している。
たとえば、ミネラルウォーターを運ぶ場合、ガラスびんと塩ビボトルを比べると、ガラスびんは、それ自身の重さだけで全体の43%を占めるのに対し、塩ビはわずか7%で済むため、同じ容量の水を運ぶなら塩ビのほうがずっと軽くなり、トラックの燃料を39%節減できる。この結果、窒素酸化物や硫黄酸化物の排出量も、それに応じて抑制できる。
また、製造時の環境負荷については、直径100mmの下水道管100mを生産する場合の石油消費量を、塩ビ管と鋳鉄管で比較すると、塩ビ管が154kgであるのに対し、鋳鉄管では1970kgにのぼる。
この記事ではこうした実例を挙げて、省エネ、省資源といった面で優れた性能を有し、生産から消費、廃棄までのさまざまな場面で環境への負荷を小さくしている塩ビの実態を伝えた。
当社は、塩ビの実際の姿を広く伝える努力を重ねたが、1990年代後半に向かって、塩ビへの誤解が広がる傾向にあった。
そうした誤解を解いて、塩ビの環境に対する優れた性能を社会的にアピールしていくため、1991年10月に塩化ビニルの製造や加工に関連する業界団体が「塩化ビニルリサイクル推進協議会(現・塩化ビニル環境対策協議会)」を発足させて活動を開始した。こうして、塩化ビニル工業協会をはじめとする、業界を挙げての取り組みが進められた。
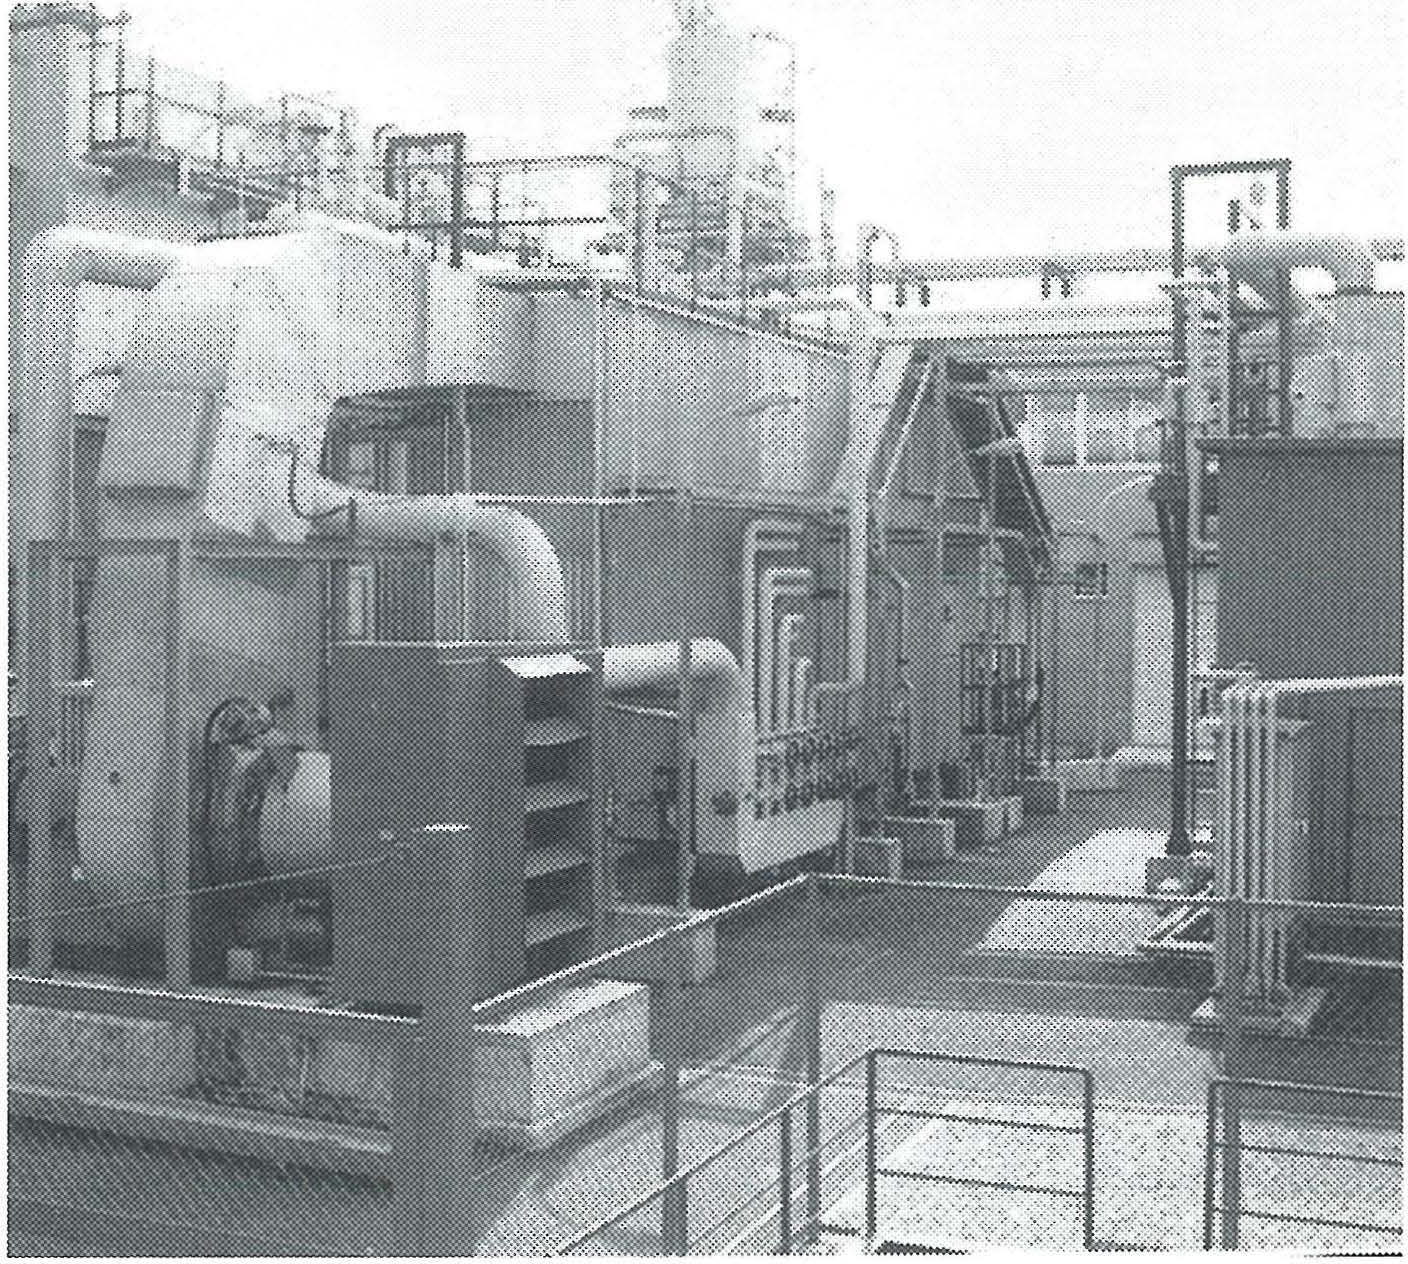
磯部工場のコージェネレーション設備
このような流れのなか、各工場では、生産活動による環境への負荷を少しでも軽減する取り組みを進めた。
たとえば発電設備に関しては、信越半導体白河工場では1988年に、発電機から得られる電力と、発電機の排熱を利用した蒸気を同時に活用する「コージェネレーションシステム」を導入した。コージェネレーションシステムは、発電コストの低減や、重油など化石燃料の消費抑制に役立つだけでなく、地球温暖化の要因である二酸化炭素の排出抑制にも寄与することから、信越半導体白河工場に続いて当社でも、1989年に磯部工場、1990年に直江津工場で取り入れた。
廃棄物処理に関しても、この時期、各工場で処理能力を一段と強化すると同時に、環境面への配慮を重ねた。
直江津工場では可燃性廃棄物の処理能力を高めるべく、1991年に最新技術を取り入れた焼却炉を導入し、7月に火入れ式を行った。これにより廃棄物焼却能力は従前の2.5倍に高まり、環境保全への備えを固めた。
また、群馬事業所(1992年8月に磯部工場、松井田工場、郷原分工場を合わせて管轄する群馬事業所を新設。詳しくは後述)では、産業廃棄物処理能力を増強するため、1992年に長谷津最終処分場の拡張工事を計画した。地域社会の了解を取り付けるとともに、地元自治体および関係官庁の認可を受け、1993年3月、磯部工場の南側に位置する長谷津地区で、その第1期工事が始まった。
同工事は1994年1月に完了した。処分場は全体を遮水シートで覆い尽くし、場内の水分が地下に浸透するのを防いだ。また、その水分を集めて排水処理施設に誘導する集水機能を設け、一括して浄化する仕組みとした。処分場の周辺数カ所に観測井戸を設けて、周辺への漏水のチェックも怠りなく実施し、廃棄物には埋め立て厚約3mごとに50cmの覆土をして、飛散を防いだ。
このように廃棄物を自社で責任を持って処理し、周辺地域の環境負荷を最小限に抑える姿勢は、地域社会や関係官庁から高い評価を受けた。
その後、群馬事業所では、同処分場を順次拡張し、地域社会への環境負荷削減に一貫して取り組んだ。
当社は、こうした生産現場での環境保全を進めつつ、よりグローバルな視点から、地球環境保護運動への支援活動にも取り組んだ。
1991年10月には、三菱信託銀行(現・三菱UFJ信託銀行)が、その年6月に地球環境保護を推進する目的で創設した「ちきゅう信託」に、当社と信越半導体、信越ポリマーで合計6500万円を基金委託した。この資金は5年間運用され、そこから得た運用益は全額、財団法人地球環境財団(注)に寄付するものであった。
また、1991年4月には、信越半導体、長野電子工業、直江津電子工業、三益半導体工業、および化合物半導体の各社が、「信越半導体グループ地球環境対策委員会」を発足させた。同委員会は、化学品部会、化合物半導体部会、ウエハープロセス部会、産業廃棄物対策部会を設け、それぞれの課題に対処する研究開発を進めた。
(注)地球環境財団:1987年に設立された公益法人で、自然環境に関連する分野で活動する団体、研究機関、研究者への支援と助成をはじめ、環境保護活動のための普及啓発に努めている。
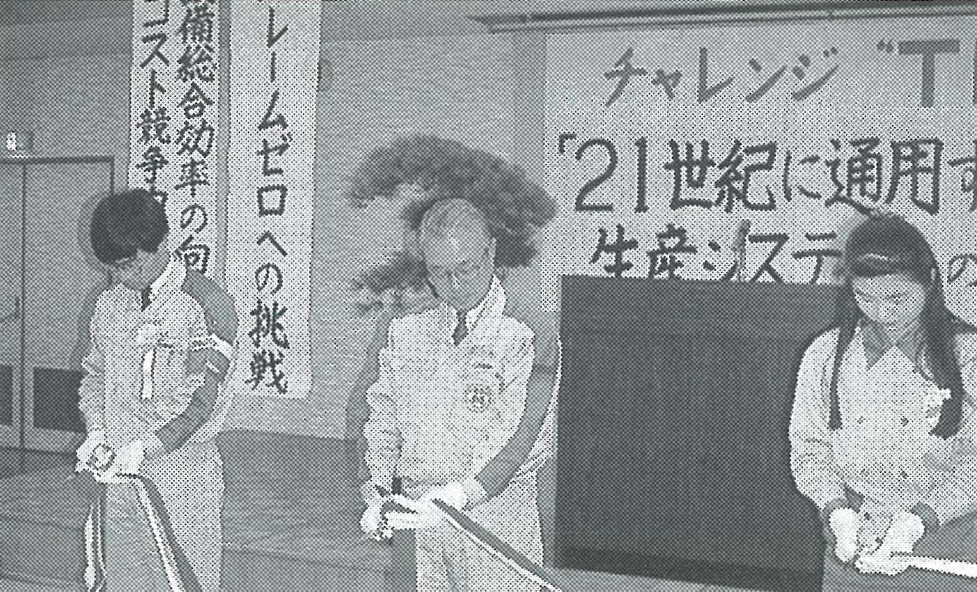
直江津工場のTPMキックオフ大会でのテープカット
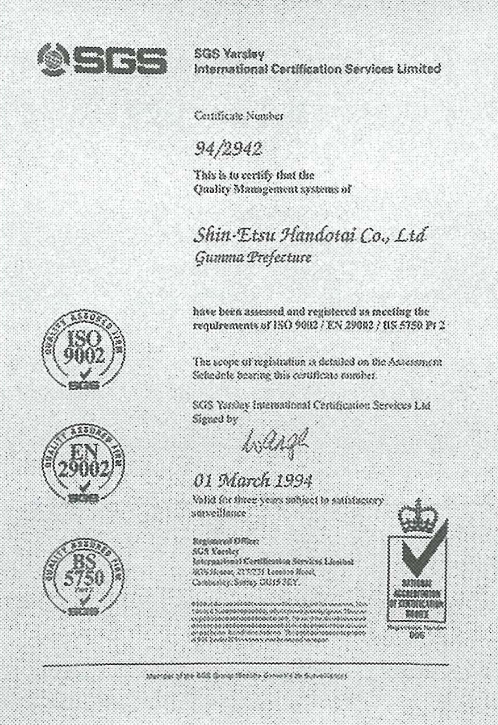
信越半導体磯部工場のISO9002認定証
1990年から1994年にかけ、当社は品質や生産性向上への取り組みをいっそう強化した。1990年には直江津工場が、「TPM(TotalProductiveMaintenance:全員参加の生産保全)」の手法を導入すべく講演会を実施するなど準備作業を開始し、1990年6月に「TQC/TPM推進室」を設置した。
TPMとは、生産システムの効率化を徹底して追求する企業体質づくりを目標としたもの。生産システムのなかのあらゆるロスを未然に防止する仕組みを現場で構築するために、生産部門をはじめ全部門のトップから第一線に至る全員が参加し、小集団によってロス・ゼロ達成を目指す取り組みである。
1991年4月、直江津工場はTPMキックオフ大会を開催し、その取り組みを正式にスタートさせた。スローガンは「チャレンジTPM21世紀に通用する生産システムへの挑戦」で、基本方針に「TPM活動(TQCの一環として)でさらなる企業体質の強化を図る」を掲げた。
TPMキックオフ大会に出席した小柳副社長は、「工場が一丸となりTPMに邁進する決意をうかがって感銘しました。しかし、推進の過程では数多くの障害を乗り越える努力と、なし遂げる覚悟が必要です。人も設備も見違えるほど素晴らしい工場になることを期待します」と一同を激励した。
歴史が古い同工場では、新旧の設備が混在するため、古い設備は効率が低く故障の発生率が高い、新鋭設備は構造が複雑というように、解決すべき問題も一様ではなかった。このような状況を踏まえて、設備に関しては、「全員参加のPMで“災害ゼロ”“公害ゼロ”“故障ゼロ”“クレームゼロ”を目指し、設備総合効率の極限を追求する」、人に関しては「全員の意識改革と活性化を行う。特に品質と設備に強い人づくり」という両方針を策定し、堅実な取り組みをスタートさせた。
また、各工場およびグループ各社は、国際標準化機構が1987年に制定した品質システムに関する国際規格「ISO9000シリーズ」への対応も進めた。
当時、ISO9000シリーズは多くの国で国家規格として採用されており、当社の製品にも、もはやこれを無視しては国際的な事業が成り立たないものが増えていた。
当社は毎年11月を「品質月間」として品質に対する意識向上を図っている。1992年11月の第33回品質月間では、ISO9000シリーズ取得に向け、品質システム(品質管理を実施するうえでの組織、責任、手順、工程、経営、資源)を明確にし、文書化することが求められた。
これを受けグループ一丸となった取り組みにより、1994年3月に信越半導体磯部工場が、国内シリコンウエハーメーカーとして初めて「ISO9002」を取得。信越半導体では同年6月に武生工場と犀潟工場、8月に白河工場が同規格の認証を取得した。
またシリコンウエハー以外では、1994年4月に群馬事業所の「半導体封止用エポキシ樹脂の製造」と武生工場の「高性能レア・アース永久磁石およびそれを利用した磁気回路構造物の製造」、9月には直江津工場の「セルロース誘導体製造」で相次いでISO9002を取得した。この動きは1995年以降さらに広がり、当社各工場の多くの製造部門およびグループ各社がISO9000シリーズの認証を取得した。
一方、安全確保について、当社は1993年から、化学プラントに適用される安全性評価手法の一つである「HAZOP(HazardandOperabilityStudy)」の全社的な展開をスタートさせた。
HAZOPとは、「化学プラントは意図されたとおりに設計・運転がなされれば安全であり、設計意図からの逸脱が生じることによって危険が発生する」という前提に立ち、逸脱の防止とともに、逸脱が発生した際、影響拡大防止策を確実に実施することで、危険の発生を最小にする、という手法である。
このHAZOP手法の活用度については、1994年11月に各工場で行われた特別安全監査で重要な評価項目となった。
本社および各工場や研究所における組織の増強・整備も続けられた。
まず1991年10月に、法務部が設置された。企業活動を取り巻く法律や契約などの問題が年を追って高度化・複雑化したことに対処するためである。独占禁止法の改正や運用強化、製造物責任(PL)の法制化、不正競争防止法の改正、特許をはじめとした知的財産権への注目度の高まりや、大手メーカーのココム(注)規制違反事件が話題になるなか、対応すべき問題は山積していた。
1992年2月には「リーガルリスクマネジメント(LRM)委員会」が発足した。若杉副社長を委員長とするLRM委員会は、副委員長に渡瀬昌彦法務・特許部長、ほか7名の委員で構成された。
委員会設置の目的は、「社内各部における法務意識の高揚、法務情報の伝達・配布、ならび
に法務研修の実施などを通じて、事業のいっそうのグローバル化および多様化にともなって増大する各種リーガルリスク(特に独禁法、PL、ココム、特許侵害、トレードシークレットなどに関わるもの)に対するマネジメント(法的予防、対応能力の充実、強化など)の推進を図る」ことであった。本社、支店、営業所、工場、研究所の各部門でもLRM推進責任者を置き、部門ごとにリーガルリスクマネジメントを推進する体制を整えた。
事業部関連では1992年1月、それまで電子材料事業本部にあった精密材料部、無機材料部を独立させて、精密材料事業部を新設した。同事業部は、事業部長室、精密材料部、無機材料部で構成され、それまで電子材料事業本部が手がけてきた合成石英、酸化物単結晶、金属、無機材料、ファインセラミックスなどに関する業務を担当した。
これらの事業は、いずれも着実に歩みを進めていたが、さらに、収益責任体制の明確化、意思決定の迅速化、マーケティングの強化、事務の効率化を進め、変化に迅速に対応できる営業体制を確立するものであった。
なお、1993年4月には、市場の変化に合わせてシリコーン事業本部も組織改正を行ったが、この詳細は本章第Ⅳ節に譲る。
工場関連では、それまで、鹿島の塩ビ技術研究所で進めてきた塩ビ加工製品と各種の収縮フィルムを事業化するため、1991年10月、鹿島の波崎地区に波崎分工場を設置した。また、1992年8月には、群馬事業所を新設して、従来の磯部工場、郷原分工場および松井田分工場を統括した。これにともない松井田分工場は松井田工場となり、群馬事業所に磯部工場(郷原分工場を含む)と松井田工場が並列に置かれる形となった。
米国のシンエツマグネティクス
海外展開では、1993年の市場統合を控えていた欧州地域の販売および投資活動の拠点として、1990年3月、「シンエツインターナショナルヨーロッパ社」がオランダのアムステルダムに設立された。アムステルダムは、欧州の物流・情報拠点の一つであり、当社もすでに駐在員事務所を置いていたほか、シンエツシリコーンズヨーロッパがアムステルダム近郊のアルメーレに工場を設置していた。シンエツインターナショナルヨーロッパは、当社グループの塩ビおよび加工製品、電子材料などの販売からスタートし、販路を開拓するとともに、販売活動を通じて情報を収集し、市場統合で活気づく欧州で合弁事業やM&Aなどの機会を見出すことを使命とした。従業員は、開設当初は日本から必要に応じて派遣する体制をとっていたが、事業の拡大にともない常駐体制に移行した。
同社設立の翌月の1990年4月、シンガポールに現地法人「シンエツシンガポール社」が設立された。こちらは、東南アジアでのシリコーンと電子材料の営業力強化を目指し、躍進著しいアジア新興工業諸国・地域での新規マーケット開拓、テクニカルサービス、日本からのデリバリー状態の把握などを行うものであった。当社はすでにシンガポール駐在員事務所を置いていたが、当社の顧客であり、東南アジアへの工場進出を加速させていた日本の電子・電機メーカーなどから、現地での営業とテクニカルサービスを行う拠点の設立を求める声が高まっていた。このように、1990年代の初め、欧州、東南アジアと激しく変化する地域に拠点を設けることとなったのは、事業の国際展開を通じて成長していく当社の姿を象徴していた。各事業における海外拠点も、この間に拡充された。
1991年7月には、シンエツシリコーンズオブアメリカが、米国の合成樹脂メーカー、ノバコアケミカルズ社と合弁で、「シンコアシリコーンズ社」をオハイオ州アクロンに設立した。米国の電子材料や自動車産業向けシリコーン製品の生産・販売を手がける同社は、当社のシリコーン事業で初めての米国における生産拠点となった(第2章第Ⅳ節参照)。1994年には、カリフォルニア州トーランスのシンエツシリコーンズオブアメリカとシンエツテクニカルサービスをオハイオ州アクロンのシンコアシリコーンズの隣接地に移転し、事業規模の拡張を決定、同年10月に新事業所建設に着工した。その結果、アクロンにシリコーンの営業、製造、研究の機能が集約され、米国におけるシリコーン事業の拠点が強化された。また、マグネット部は米国カリフォルニア州にロサンゼルス駐在員事務所を開設して、米国での販路拡大に努めてきたが、1992年9月に事務所をシリコンバレーの中心であるカリフォルニア州サンノゼに移した。米国では好調なパソコン出荷を背景に、VCMの需要が高まっていたため、需要家であるHDDメーカーが集まるシリコンバレーに拠点を移し、顧客サービスの向上を図った。移転後、事業は順調に拡大したため、1993年10月には、サンノゼ駐在員事務所を現地法人化し、「シンエツマグネティクス社」を設立した。営業担当者の増強、テクニカルサービス機能の拡充も行い、顧客への対応能力が一段と向上した。
信越半導体は、1993年、当時主流であった6インチウエハーから8インチウエハーへの移行を見据え、マレーシアのシャーラム工業団地に8インチ専用加工工場の新設を決定した。「SEHシャーラム社」が同年6月に設立され、シャーラム工業団地に約20万m²の土地を取得、月産13万枚の加工能力を持つ工場が建設された。同工場は1995年9月に完成し、記念式典を挙行した(第2章第V節参照)。このように、当社およびグループ各社は海外拠点を拡充し、国際的な視野を持って商機の獲得に力を注いだ。シンテックもこの時期にさらに積極的な設備増強を進めたが、この点については次節に詳述する。
◆液晶用大型フォトマスク基板の開発
合成石英のIC用フォトマスク基板は、直江津工場で原料のシランからインゴットの生産までを行い、直江津精密加工で研磨、加工を行う一貫生産体制を整え、1990年代の初めには、当社製品で世界市場の約6割を占めていた。この頃、IC用フォトマスク基板はウエハーの大口径化につれて大型化しており、127mm(5インチ)角、152mm(6インチ)角が主力となっていた。このIC用に加えて、当社では1990年代の初めから液晶表示装置用フォトマスク基板の開発に着手し、市場への供給を開始した。液晶表示装置の回路パターンが精密化するのにともない、それまで液晶表示装置用フォトマスク基板の主流であった低膨張ガラスに代わり、熱による膨張が極めて少ないなどの高特性を有する合成石英ガラスの需要が高まった。その後も、液晶表示装置用合成石英フォトマスク基板の需要は徐々に伸びていった。液晶表示装置は年々大型化しており、ディスプレイパネルの生産性向上に向けてフォトマスクの大型化も加速した。当社では1995年2月に、直江津工場、合成技術研究所、直江津精密加工が一体となって、最大サイズで550×650mmのフォトマスク基板を生産できる体制を確立した。
信越化学に関する質問に自動でお答えします。
短い文章で入力してください。
AIのため、回答が正確でないことがあります。