
国際変動化のなかで
1987-1989
5
1988(昭和63)年9月、当社は「創立70周年を目指した長期経営目標」を決定した。その内容は第119期(1996年3月期)に、売上高5000億円、売上高営業利益率10%以上、自己資本比率50%以上(単独ベース)を達成し、かつ、連続増収増益を維持するというものだった。売上高5000億円のうち、4000億円は現有事業によるものとされた。これを達成するためには、すでに当社の柱であった塩ビ、シリコーン、半導体、国際事業に加えて、次代の当社の一角を担う新たな事業基盤の確立が不可欠であったが、有望な事業群が成長しつつあった。これらは、いずれも当社が得意とする素材や市場に関連したもので、これまで培ってきた技術やノウハウで優位性を生かせる分野を追求した成果であった。
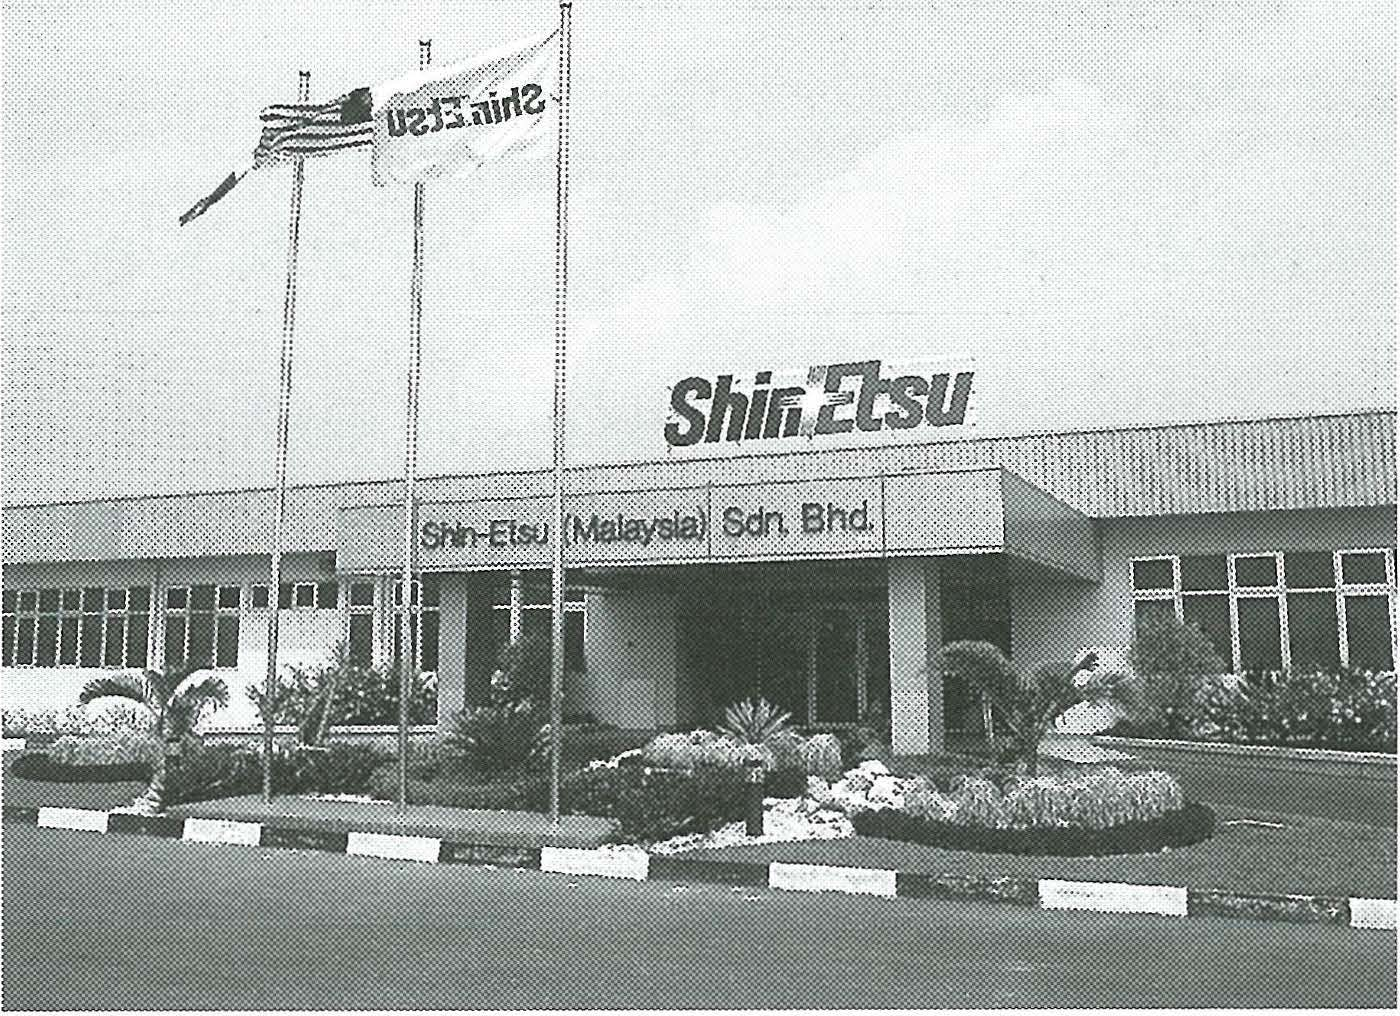
シンエツマレーシア
マグネット事業は、創立70周年を目指した長期経営目標の「中期3カ年計画」で、塩ビ、シリコーン、半導体、国際事業に次ぐ第5の柱となるものと期待されていた。
エレクトロニクス製品が技術革新によって急激に小型化していくなかで、小型モータやハードディスクドライブ(HDD)の重要な部品となるボイスコイルモータ(VCM)などの用途に、小型で強い磁力を発揮する磁石としてサマリウム・コバルト磁石は高い需要があった。
当社は、1970年代半ばからサマリウム・コバルト磁石の事業化に取り組み、生産増強を続けて、1986年には国内最大のシェアを占めるまでになった。しかしサマリウムは産出量がそれほど多くなく、また、高価なコバルトを多く使用するため、原料の確保や安定供給の点に問題があった。そのため、この頃から、サマリウムに比べて産出量が多く、磁気特性が優れているネオジム磁石が注目を集めるようになった。
当社は、その基本特許を有している住友特殊金属(現・日立金属)と交渉を進め、1986年4月にネオジム磁石の特許実施権を取得後、すぐに事業化に向けて製品開発を進め、サンプル出荷も行った。
磁性材料研究所では、サマリウム・コバルト磁石と比べて先に挙げた長所を持つ一方で、温度特性や耐候性では劣るというネオジム磁石の問題点を解決すべく研究開発を進め、温度特性などの向上を図った。また、磁気特性の向上にも注力し、「二合金法」を開発して、磁気特性の競争でも優位を占めた。
そうした努力の結果、ネオジム磁石においても独自の製造ノウハウと表面処理技術を確立し、1989年にはネオジム磁石の売上高がサマリウム・コバルト磁石を上回った。
また、マグネットの生産拠点である武生工場は、精力的に自動化・省力化に取り組んだ。
レア・アースマグネットの磁粉は酸化や着火しやすい性質があるため作業環境を低温にする必要があること、磁場成型機を使用するためコンピュータの利用に制限があることなど、自動化を進めるうえでは難しい点も少なくなかった。しかし武生工場は、信越エンジニアリングなどとも連携して、基本工程、加工工程、組立工程の各工程で自動化を進めた。
当時、HDDの需要は急速に伸びており、VCMの需要も急増していた。当社は、いち早くそこに着目して、基本工程、加工工程、組立工程ともに増設を続け、1989年5月にVCMの組み立てを行う池ノ上分工場を完成させた。
1989年8月にはヨーク加工を行う「有限会社信丸磁工」(福井県坂井市、現・信武磁工丸岡工場)を設立するなど、一貫してVCM生産体制の強化を図った。VCMの需要の急激な高まりとともに、同業他社との競争も激しくなったが、当社は他社にはない高品質、高付加価値のVCMづくりを追求した。
また、顧客の海外展開に合わせたマグネット事業の国際展開を進めるため、1988年10月、「シンエツマレーシア社」を設立した。
この頃、一般消費者向けパソコンの急速な普及により、HDDメーカーはシンガポールなど東南アジアに生産拠点を展開していた。そこで当社は、マレーシアに小型VCMの組立工程を集中させて現地供給を行い、需要家の要請に機敏に対応した。
SEHマレーシアの協力も得て工場建設地の選定などを進め、同社設立に先立つ1988年8月には、シャーラム工業団地に約6万5000m²の土地を取得。1989年には同地に工場を建設して、同年11月からVCM組立工程を本格稼働させた。事業は順調な滑り出しを見せ、さらにマグネットの加工工程を加えた一貫生産体制の確立を目指した。
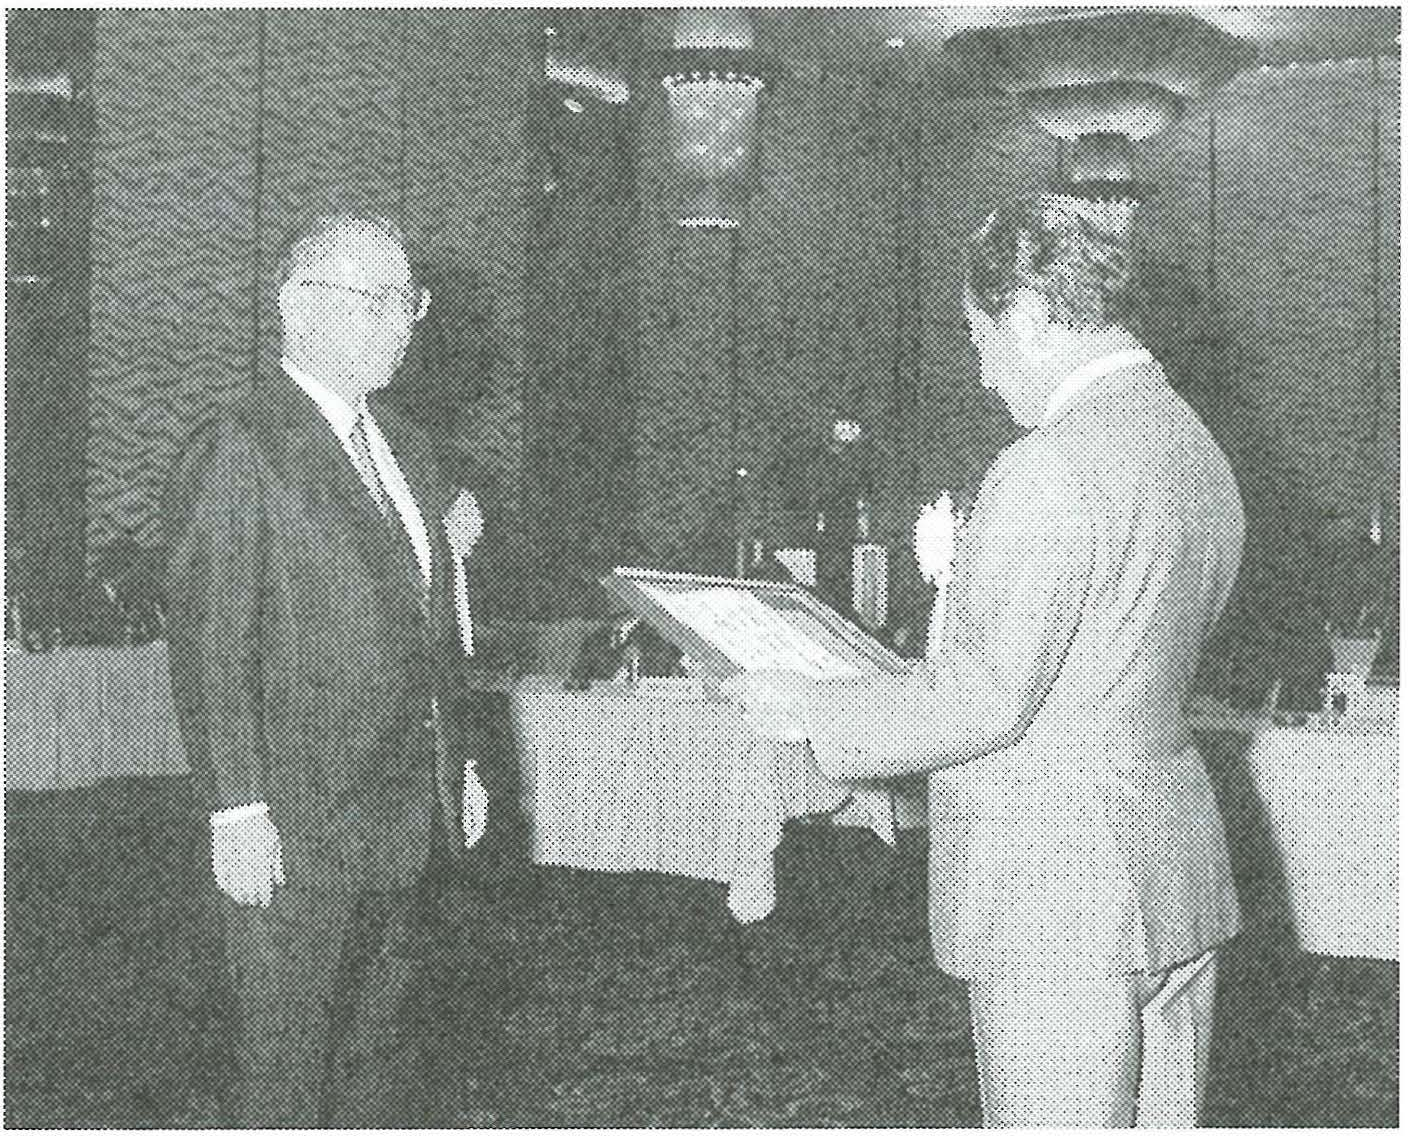
武生工場レア・アース設備が、日本経済新聞社「全国優秀先端事業所賞」受賞(1987年)
当社のレア・アース事業は、1980年代に入って順調に売上高を伸ばした。その主力となったのは蛍光体の材料として用いられる酸化イットリウムと、先に述べたレア・アースマグネット用の酸化サマリウムであった。酸化イットリウムは、1980年代中頃からのカラーテレビの大型化・高級化と、3波長蛍光灯の普及にともない需要が大きく伸びた。
当社はレア・アース原料の安定確保を図るために、米国、カナダの企業と契約を結ぶ一方で、武生工場のレア・アース精製設備の増設を進め、1987年4月に完成した。
この新設備は、最新の操業システムと分析システムを備え、独自に開発したソフトによるコンピュータ制御によって、ほとんど無人に近い状態でレア・アースを分離・精製するもので、品質の向上と省力化が大幅に進んだ。この設備が高く評価され、武生工場は同年10月、日本経済新聞社主催の1987年度「全国優秀先端事業所賞」の「ファクトリー部門賞」を受賞した。その後、1990年代に入っても需要は伸び続け、工場の増強を重ねた。
現在も半導体デバイスの封止材として広く使われているエポキシモールディングコンパウンド(EMC)を当社が事業化したのは、磯部工場にEMCのパイロットプラントを設置した1978年にさかのぼる。1983年には量産設備を完成させ、事業を本格化させた。
従来、半導体デバイスの封止用樹脂として使われていたエポキシは、硬化するときに収縮する性質があるため、内側を締めつける力(応力)が発生して、封止材やチップに亀裂が入るという問題があった。
そこで当社は、エポキシをシリコーンで変性させる「低応力化技術」を開発した。1985年頃からはノート型パソコンなどに対応して、ICの小型化や薄型化が進み、封止材にも厳しい特性が求められたが、当社は超LSIにも対応した高品質のEMCを開発し、その評価を高めた。少しあとのことになるが、1991年度の全国発明表彰で、当社の「エポキシ樹脂の低応力化技術」は「通商産業大臣発明賞」と「発明実施功績賞」を受賞した。
また、合成シリカや球状シリカの製造技術を取り入れた低α線タイプEMC「VAシリーズ」も、他社に先駆けてDRAMメーカーに採用されるようになった。
こうした独自の製品開発によって、付加価値の高いEMCを世に送り出し、事業の基礎を固めていった。
1987年以降、半導体市場は急速に回復し、ICの生産量が急増した。これにともないEMCの需要も急速に伸長したため、1988年3月、磯部工場ではEMCの新生産ラインを完成させ、生産能力を増強するとともに、最新の自動化・省力化技術を取り入れて生産性の向上を図った。
当社のEMC技術は海外でも高く評価され、1989年6月にはスイスのチバガイギー社にEMCの製造技術を供与した。
同じく1989年には、シンガポール駐在員事務所に営業担当者を派遣した。1980年代中頃から、世界の半導体メーカーが半導体デバイスの後工程を東南アジアに移して、生産コストを削減する動きを活発化させたことに対応したもので、需要家の近くで積極的に営業活動と技術サービスを行うとともに、新製品開発に向けた情報収集を進めた。
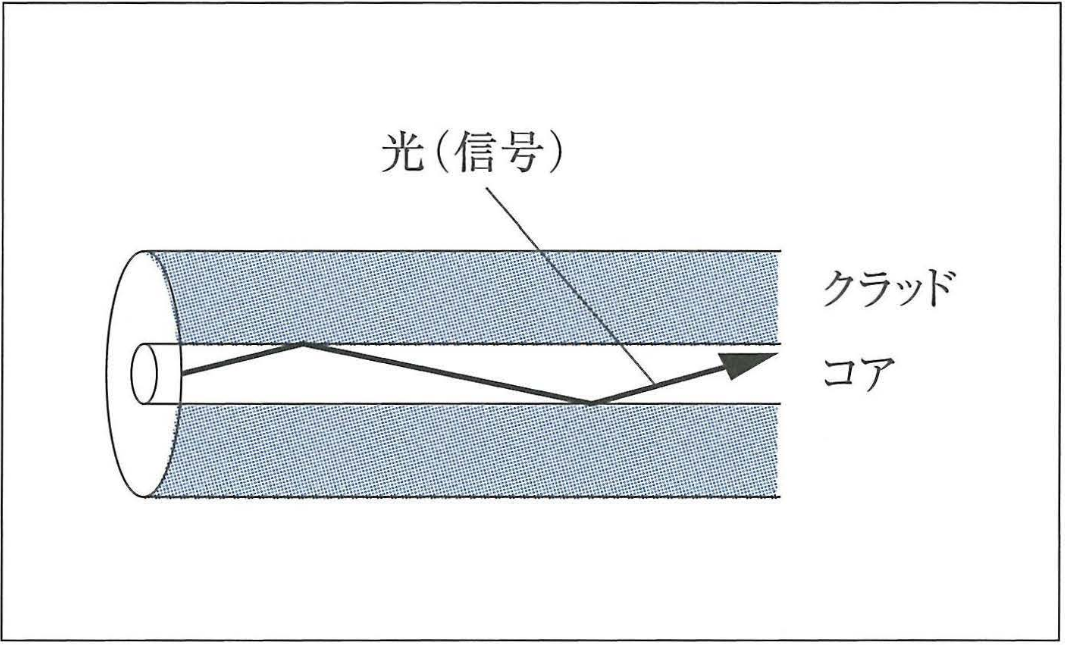
光ファイバーの構造
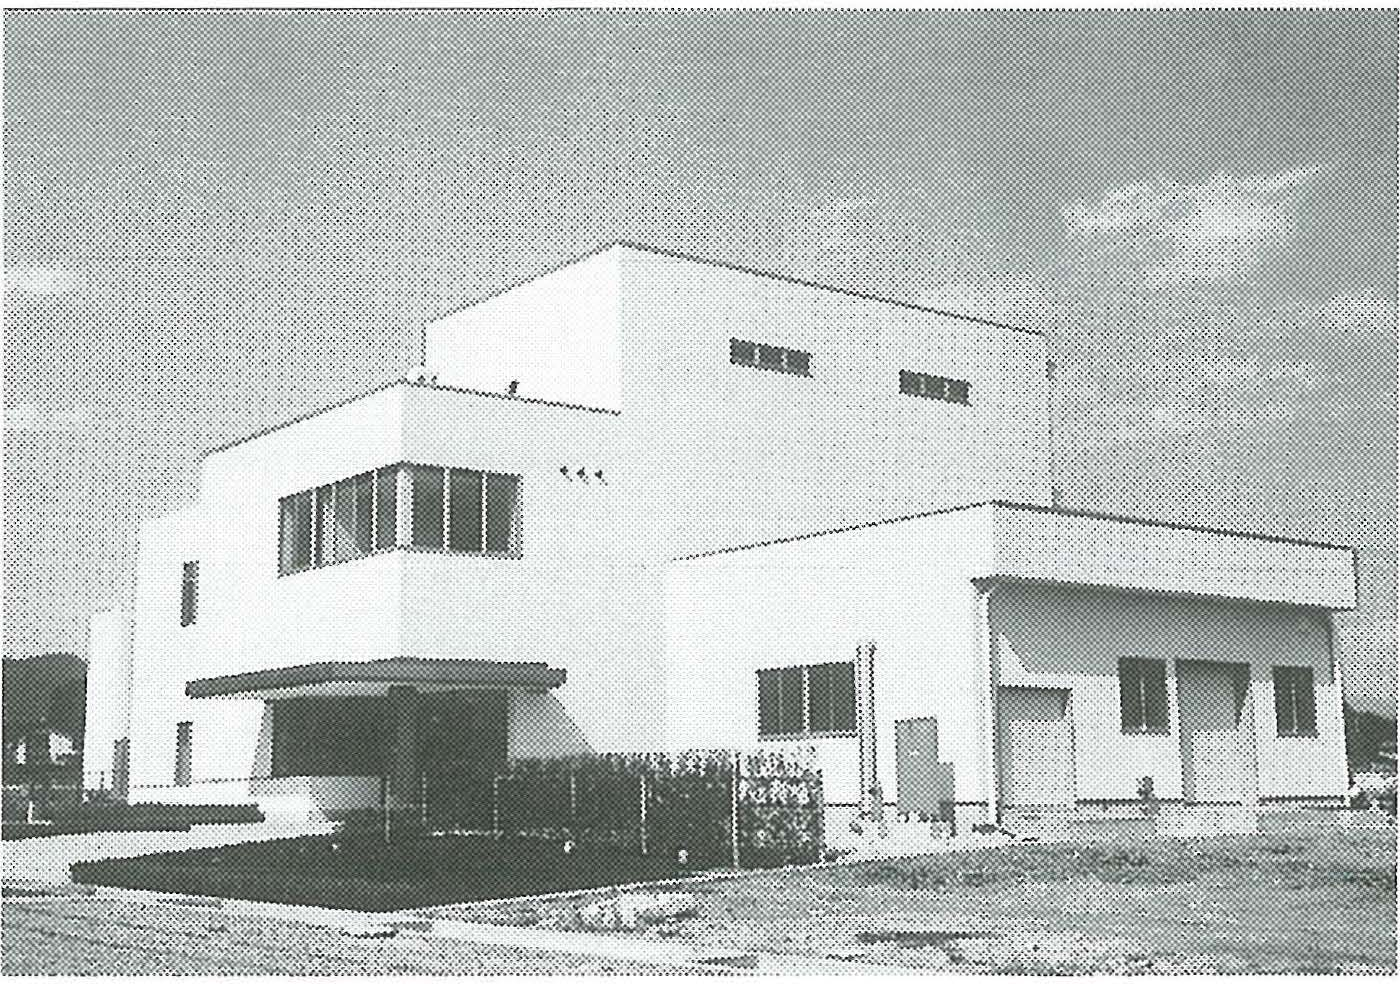
光ファイバー用プリフォームを生産する松井田第8工場
シリコーン電子材料技術研究所では1977年9月から、正式な研究テーマとして合成石英の開発に取り組んだ。直接合成(DQ)法合成石英についてはIC用フォトマスク基板として、1979年から直江津工場で量産を開始した。
光ファイバー用の合成石英プリフォームでは、気相軸付(VAD)法合成石英によるプリフォームの材料研究と製造プロセスの開発に取り組んでおり、これを1986年度に現業部門に移管して、事業化することが経営方針として確認された。当時、日本電信電話(NTT)が日本全国に光通信網を敷設する計画を明らかにしており、近い将来、光ファイバーは大きな市場を形成することが期待されていた。
当社が生産した光ファイバー用プリフォームは、電線メーカーでの加工(線状に引き伸ばす「線引き工程」)を経て、最終的には光ファイバーケーブルとなる。
直径125μmの極めて細い石英ガラス製光ファイバーの「線」の内部は、光の屈折率が異なるコア(芯)を、クラッド(鞘)が包むという構造になっている。クラッドよりコアの屈折率を高くすることで、コアの部分に光信号を伝送させる仕組みである。
効率よく正確に信号を伝えるためには、プリフォームの段階から精密な構造設計が要求され、同時に各電線メーカー個別の加工条件に合わせた製品づくりが求められた。
当社は電線メーカーと緊密な連携をとって、材料設計とともに独自の製造装置の開発に取り組んだ。実際にサンプルをつくって電線メーカーに納入して評価を受ける、というプロセスを繰り返しながら開発を進め、各社からは早い時期に高い評価を得ていた。
また、需要も拡大し、研究所から工場に移管すべき生産規模に達したため、1988年4月、磯部工場に光材料課が設置された。
同年10月には松井田分工場に新工場(第8工場)が竣工し、本格操業を始めた。光ファイバー用プリフォームの生産には長い工程を要するが、これまでの経験から新工場では、作業性、効率性を考慮した一貫生産ラインを取り入れた。
その後も光ファイバー用プリフォームの需要は伸び続け、これに対応するために生産能力を増強するとともに、営業、製造、研究が一体となって製品づくりに取り組む体制を確立した。
当社は1979年に、世界で初めて合成石英のIC用フォトマスク基板の量産化に成功した。合成石英のインゴットからフォトマスク基板までを生産するメーカーは数少なく、1980年代に入ってフォトマスク基板の需要が急増するなかで、当社は増設を重ねた。
IC用フォトマスク基板は、1985年から1986年の半導体不況の影響を受け、一時期伸び悩んだが、その後はICの高集積化とともに、フォトマスク基板の大型化、高品質化が進んだ。フォトマスク基板は、シリコンウエハー上に微細な回路を描くためのものであり、基板自体に歪みがないのはもちろんのこと、加熱されても膨張変形が極めて小さいことが要求される。従来の青板ガラスや低膨張ガラスに比べると、合成石英ガラスは熱による膨張が極めて小さいうえに、化学薬品に対して安定している。さらに紫外線透過率が高いなどの特色を持ち、精度と信頼性を求められるフォトマスク基板の材料には最適であった。
高品質な合成石英インゴットを生産するため、当社は研究開発を続け、その開発技術から、1980年代後半にステッパー用レンズ材料としての合成石英が商品化された。フォトマスク基板は、当社がインゴットを生産し、直江津電子工業でこれを切断、研磨する体制であったが、1986年2月に同社のフォトマスク基板部門が「直江津精密加工株式会社」として独立。直江津精密加工がフォトマスク基板の切断、研磨を手がけるようになった。
◆液晶用大型フォトマスク基板の開発
合成石英のIC用フォトマスク基板は、直江津工場で原料のシランからインゴットの生産までを行い、直江津精密加工で研磨、加工を行う一貫生産体制を整え、1990年代の初めには、当社製品で世界市場の約6割を占めていた。この頃、IC用フォトマスク基板はウエハーの大口径化につれて大型化しており、127mm(5インチ)角、152mm(6インチ)角が主力となっていた。このIC用に加えて、当社では1990年代の初めから液晶表示装置用フォトマスク基板の開発に着手し、市場への供給を開始した。液晶表示装置の回路パターンが精密化するのにともない、それまで液晶表示装置用フォトマスク基板の主流であった低膨張ガラスに代わり、熱による膨張が極めて少ないなどの高特性を有する合成石英ガラスの需要が高まった。その後も、液晶表示装置用合成石英フォトマスク基板の需要は徐々に伸びていった。液晶表示装置は年々大型化しており、ディスプレイパネルの生産性向上に向けてフォトマスクの大型化も加速した。当社では1995年2月に、直江津工場、合成技術研究所、直江津精密加工が一体となって、最大サイズで550×650mmのフォトマスク基板を生産できる体制を確立した。
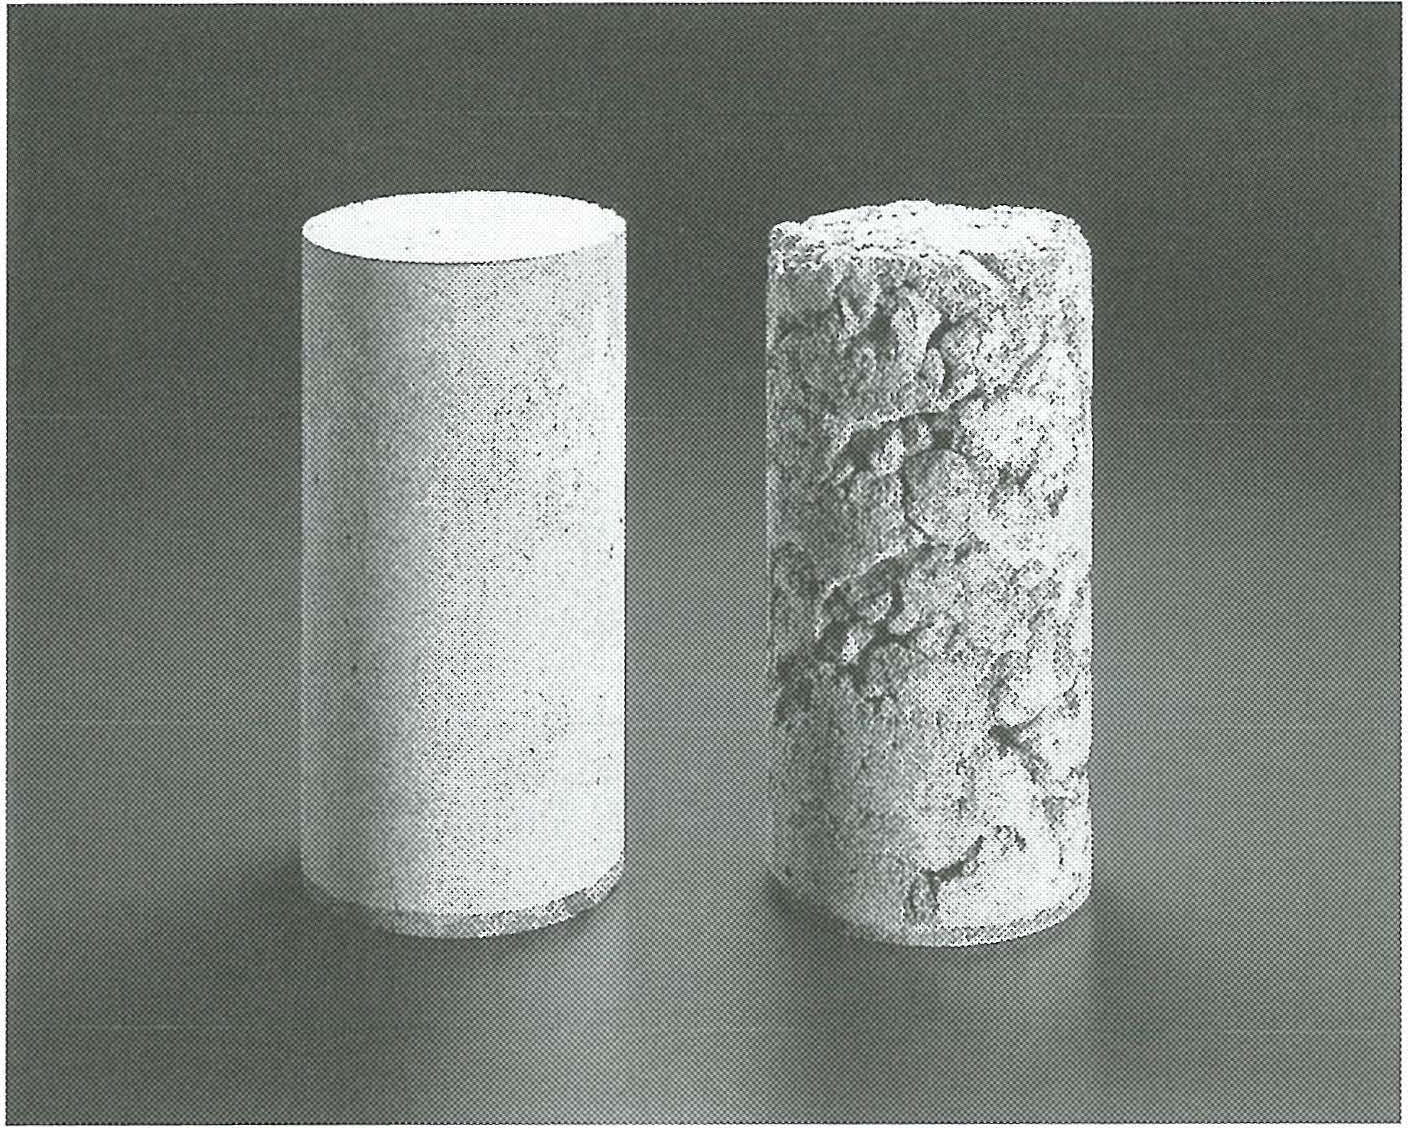
アスカクリーン®の使用例(左)
当社のセルロース事業は、医薬用が建材用と並ぶ大きな柱に成長し、1985年4月には、セルロース部から医薬材料部が独立した。医薬用セルロース製品は、1970年代に入ってから「TC-5®」、「HPMCP®」、「L-HPC®」、「HPC」が量産化された。さらに1980年代後半に入ると、水系の腸溶性コーティング剤「信越AQOAT®(ヒドロキシプロピルメチルセルロースアセテートサクシネート)」、徐放性コーティング剤「EC(エチルセルロース)」が加わり、医薬材料部は販売強化に向かった。
また、建材や塗料用では、1982年から「HEMC(ヒドロキシエチルメチルセルロース)」の生産が始まっていた。
セルロース製品を生産する直江津工場では、本章第Ⅰ節に記述のとおり、セルロース事業の年間売上高100億円達成を工場再構築の第1の柱としており、1986年には「MC(メチルセルロース)プロジェクト」を立ち上げた。同プロジェクトは、直江津工場のセルロース製造部門や合成技術研究所が中心となり、信越エンジニアリングや本社技術部、有機合成事業部など関連部門の協力を得て、生産能力の増強や製品の品質向上に取り組んだ。
そして1980年代後半、メトローズ総合自動倉庫の建設や、各種医薬用セルロース製品の新増設、従来のプロセスを大きく変更した「MC-Ⅲ工場」の建設などを手がけた。
セルロースのもう一つの用途である建材用では、1980年代後半にかけ、本州四国連絡橋や関西国際空港など大規模な公共投資が相次ぐなかで、水中不分離性コンクリート用混和剤「アスカクリーン®」が注目されるようになった。アスカクリーン®は1983年に上市されたもので、水中でもコンクリートの材料分離を抑えることができるため、コンクリートの強度の低下を防ぐとともに水質汚濁を低減できる。このため、本州四国連絡橋の一つである明石海峡大橋や、関西国際空港の連絡橋で「水中不分離性コンクリート工法」が採用された。
この工法は、コンクリートの材料にアスカクリーン®を添加して粘り気(粘稠性)を高め、流動性や充填性など改質を加えることで、高品質で均質なコンクリートをつくることができる特徴を備えていた。これを生かすことで、従来工法では実現できなかった設計どおりの水中強度を保つ施工が技術的に可能となった。
有機合成技術を活用した製品開発のなかで、1980年代以降、着実に市場を切り開いたのが、合成性フェロモンを使ったフェロモン交信攪乱剤であった。
通常、夜間に活動する蛾などは、雌が雄を誘引するために、性フェロモンと呼ばれる化学物質を放散している。フェロモン交信攪乱剤は、この誘引物質を人工的に畑一面に高濃度に充満させることで雄雌の交信を撹乱して交尾を防ぎ、その発生数を抑え、対象となる害虫の次世代密度を低下させるものである。
殺虫作用がなく、使用者にも消費者にも安全性が高く、農作物への残留などの問題もないこと、また、対象となる害虫のみを防除することができ、他の生物に影響を与えないことなどが、従来の殺虫剤とはまったく異なる特徴であった。
当社は1979年から合成研究を続け、農林水産省と協力してフィールドテストなどを実施、世界で最初に各種の蛾類の合成性フェロモンの原体と製剤の量産化を実現していた。
フェロモン交信攪乱剤は海外で注目を集め、1986年には、綿花の害虫用フェロモン交信攪乱剤「PB-ROPE」の評価試験が米国、メキシコ、ブラジル、エジプトなど9カ国で行われ、その他の地域からも各種サンプルを求める声が高まった。なかでもエジプトでは、1987年から、日本でも人気の高いエジプト綿の生産地で継続的にフェロモン交信攪乱剤が利用され、当社フェロモン事業成長の一翼を担った。
しかし、フェロモン交信攪乱剤への注目が高まるにつれ、殺虫剤メーカーなどから、各種の妨害的な行動が行われるようになった。このため、米国農務省は独自に調査を実施し、1987年、適切な実施条件を設定して集団的に大量に使用すれば、フェロモン交信攪乱剤は極めて有効であるという報告をまとめた。
折しも1980年代後半には、食品の安全性や環境保護、自然界が本来持つ力を活用する農法の再評価などの観点から、農業での殺虫剤の大量使用を見直す動きが世界各地で起きた。米国農務省の報告は、フェロモン交信攪乱剤の実効性を公的機関が確認したもので、その使用拡大を後押しするきっかけとなった。当社は世界各国で農薬登録を進め、国内および海外で積極的な営業活動を展開した。
1989年4月には、海外での事業の拡充を図るため、オーストラリアの「バイオコントロール社」に資本参加した。同社はオーストラリア政府が進めてきた桃の害虫を防除するフェロモン交信攪乱剤の研究を継承した会社で、「Isomate(アイソメイト)」のブランド名でフェロモン交信攪乱剤の生産、販売を行っていた。
同社への資本参加は、海外販売の拡大のために同社の販売網を活用でき、同社の所有していた「Isomate」の商品名が使用できるようになるほか、新規に農薬登録を取得するのに要する期間も短縮できるメリットがあった。
その後、当社は引き続き、国内外の需要家からの要望を取り入れて、多様な品種の開発を進めるとともに、実際にフェロモン交信攪乱剤を使用する場所まで赴いて、需要家と一体となって使用法の研究を行うことで、着実に成果を上げた。その結果、原体、製剤ともに世界最大の合成性フェロモンメーカーとなった。
信越化学に関する質問に自動でお答えします。
短い文章で入力してください。
AIのため、回答が正確でないことがあります。