
国際変動化のなかで
1987-1989
2
1987(昭和62)年、塩ビ事業はすでに1980年代初頭の危機的な状況を脱し、当社の収益を支える重要な事業となっていた。これは、1980年代以降、大きな改革を進めた成果であった。
その推進役となったのが、1982年7月に塩ビ事業本部長に就任した金川専務であった。金川専務は当時、海外事業本部長であり、シンテック社長も兼務していた。この人事を主導した小田切新太郎社長は、のちにこう語っている。
「(オイルショック以降の)世界的不況のなかで、塩ビは世界各国どこも赤字でしたが、そのなかで唯一、シンテックだけは黒字経営を維持していました。シンテックには、かつてダウケミカルの社長、会長を経験されたブランチさんを役員に迎えていますが、この方が金川社長のシンテックの経営を“まさに世界の奇跡”であると激賞されていました。こうして金川さんに、世界の不況を克服してきた経験を塩ビ事業の再建に生かしてもらおうと、(昭和)57年から塩ビ事業本部の担当をお願いすることにしたのです」(『信越化学鹿島グループ20年の歩み』)。
円高不況を脱したわが国は、1987年央には好況期を迎えた。経済環境の好転にも後押しされ、国内の塩ビ生産・出荷量は順調に伸び、1987年度は過去最高を記録した。このため通産省は、1988年3月、塩ビの産構法による不況業種指定を解除した。
前節でも触れたが、塩ビはすでに成熟産業であるとして、その将来性に疑問を抱く向きも少なくなかった。しかし、そのなかでも金川副社長は、1988年当時、日本の塩ビ需要は過去10年間平均で伸び率5.9%に達していることなどから、住宅資材などの用途を中心に、需要は安定的に増大すると見ていた。
そして、塩ビのように国際的な景気動向に影響を受けやすい国際市況製品が成長していくためには、「1安定的に競争力のある原料を入手すること、2最高のプロセス技術を改良、開発すること、3製造コストを世界的にもっとも競争力あるものにすること、4品質の安定化と絶えざる改良を行うこと、5最強の販売力を保持すること、6物流コストを最小限にすること」(『信越化学鹿島グループ20年の歩み』)などが重要として、それらの実現に取り組んだ。なかでも生産の効率化・合理化は緊急の課題であり、K-Ⅱ計画はその大きな柱であった。
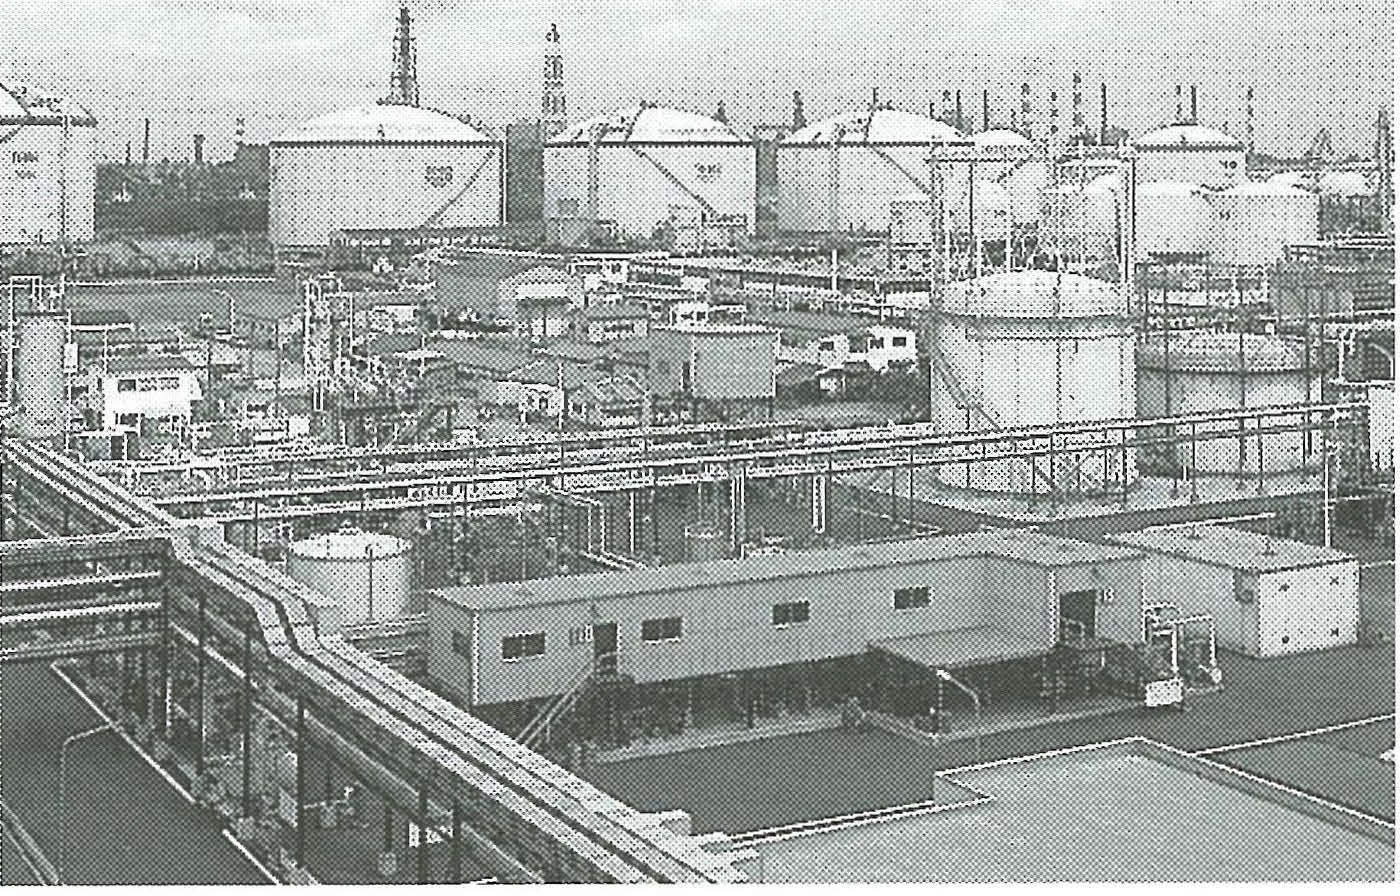
K-Ⅱ プラントが完成した鹿島工場
K-Ⅱ計画によって、それまで南陽工場で行っていた特殊塩ビなどの生産機能を移すことになったK-Ⅱプラント(鹿島第2工場)は、急ピッチで建設が進められ、1988年9月に竣工式を迎えた。
1987年9月の起工当時はまだ、塩ビ事業が産構法による制約下にあったため、K-Ⅱプラントのメインとなる重合設備の容量は南陽工場と同一とされた。それでも、重合設備の設計、建設については、当社が培った塩ビ生産技術を十分に取り入れるべく、鹿島、南陽両工場のみならず、高分子機能性材料研究所、国際事業本部、信越エンジニアリングなどが参画し、最新のコンピュータ制御技術などを随所に取り入れた。その結果、K-Ⅱプラントは高度に自動化された最新鋭の設備となった。
K-Ⅱプラントでは、従来南陽工場で手がけてきたコポリマー、高重合度ポリマー、GR(つや消し)レジンなどの特殊塩ビを中心に生産し、操業には南陽工場から鹿島に転じた従業員が中心となってあたった。
鹿島工場に塩ビ生産を集約するというK-Ⅱ計画によって、原料ソースの多様化、最新技術の導入による設備の改善・合理化、鹿島第1工場との一元運営による間接コストの低減、研究所および営業部門と製造部門の連携強化が実現した。こうして鹿島工場は、汎用品から特殊品までを生産する塩ビ総合工場となった。
鹿島工場の塩ビ生産量が増大するなかで、原料となる塩ビモノマーの需要も急速に拡大し、鹿島塩ビモノマーの生産体制はすでに設備能力いっぱいとなっていた。このため1987年2月、鹿島塩ビモノマーは、塩ビの鹿島集約にともない、従前規模では能力の不足が見込まれる分解工程の増設を決定した。
分解工程は、二塩化エチレン分解炉、分解ガスの冷却設備、そして分離設備からなる大規模なもので、ここでも最新の技術とそれまで培った設備管理のノウハウを盛り込んだ。
増設工事は1987年12月に基礎工事を開始した。鹿島の地ではK-Ⅱプラントと並行して2つの大型工事が進むことになったが、そのような光景は、数年前の塩ビ不況期には思いもよらないものであった。1988年7月には分解工程増設工事が完了し、塩ビモノマーの生産能力は大幅に増大した。
生産体制の拡充には高水準の塩ビ生産技術が活用された。塩ビはともすれば新たな研究開発の余地がないと思われがちであったが、当社は重合技術やプロセス改良など、塩ビ生産技術の研究開発を重視していた。
たとえば、当社が世界に先駆けて開発したノンスケール技術についても、新たなノンスケール剤の開発に成功している。このノンスケール剤は塩ビの重合工程を改良するもので、重合時の反応熱の除去能力を高めて重合サイクルを短縮して、生産性の向上を可能にした。また、従来のノンスケール剤よりも多種の重合触媒や重合添加剤に適用できるため、塩ビの品質改良が容易となった。
当社では塩ビ不況期にも、研究開発部門がさまざまな取り組みを続けていた。こうした研究開発の努力は、K-Ⅱ計画でも大きな実を結び、鹿島第2工場完成後も、さらなる技術革新に向けた積極的な研究開発が続けられた。営業、製造、研究が一体となった塩ビ事業の体質改善、そして拡大成長への取り組みは、着実に成果を上げた。1987年から1989年にかけて、国内の塩ビ生産は3年連続で最高記録を更新したが、そのなかで当社はシェアを大幅に拡大した。
1990年6月14日の日本経済新聞は、同紙による「1989年の主要商品・サービス100品目シェア調査」の結果を発表した。その塩ビ部門では当社がシェア16.7%を確保し、三菱化成ビニル(現・ヴイテック)に代わって国内トップに立ったことが報じられた。
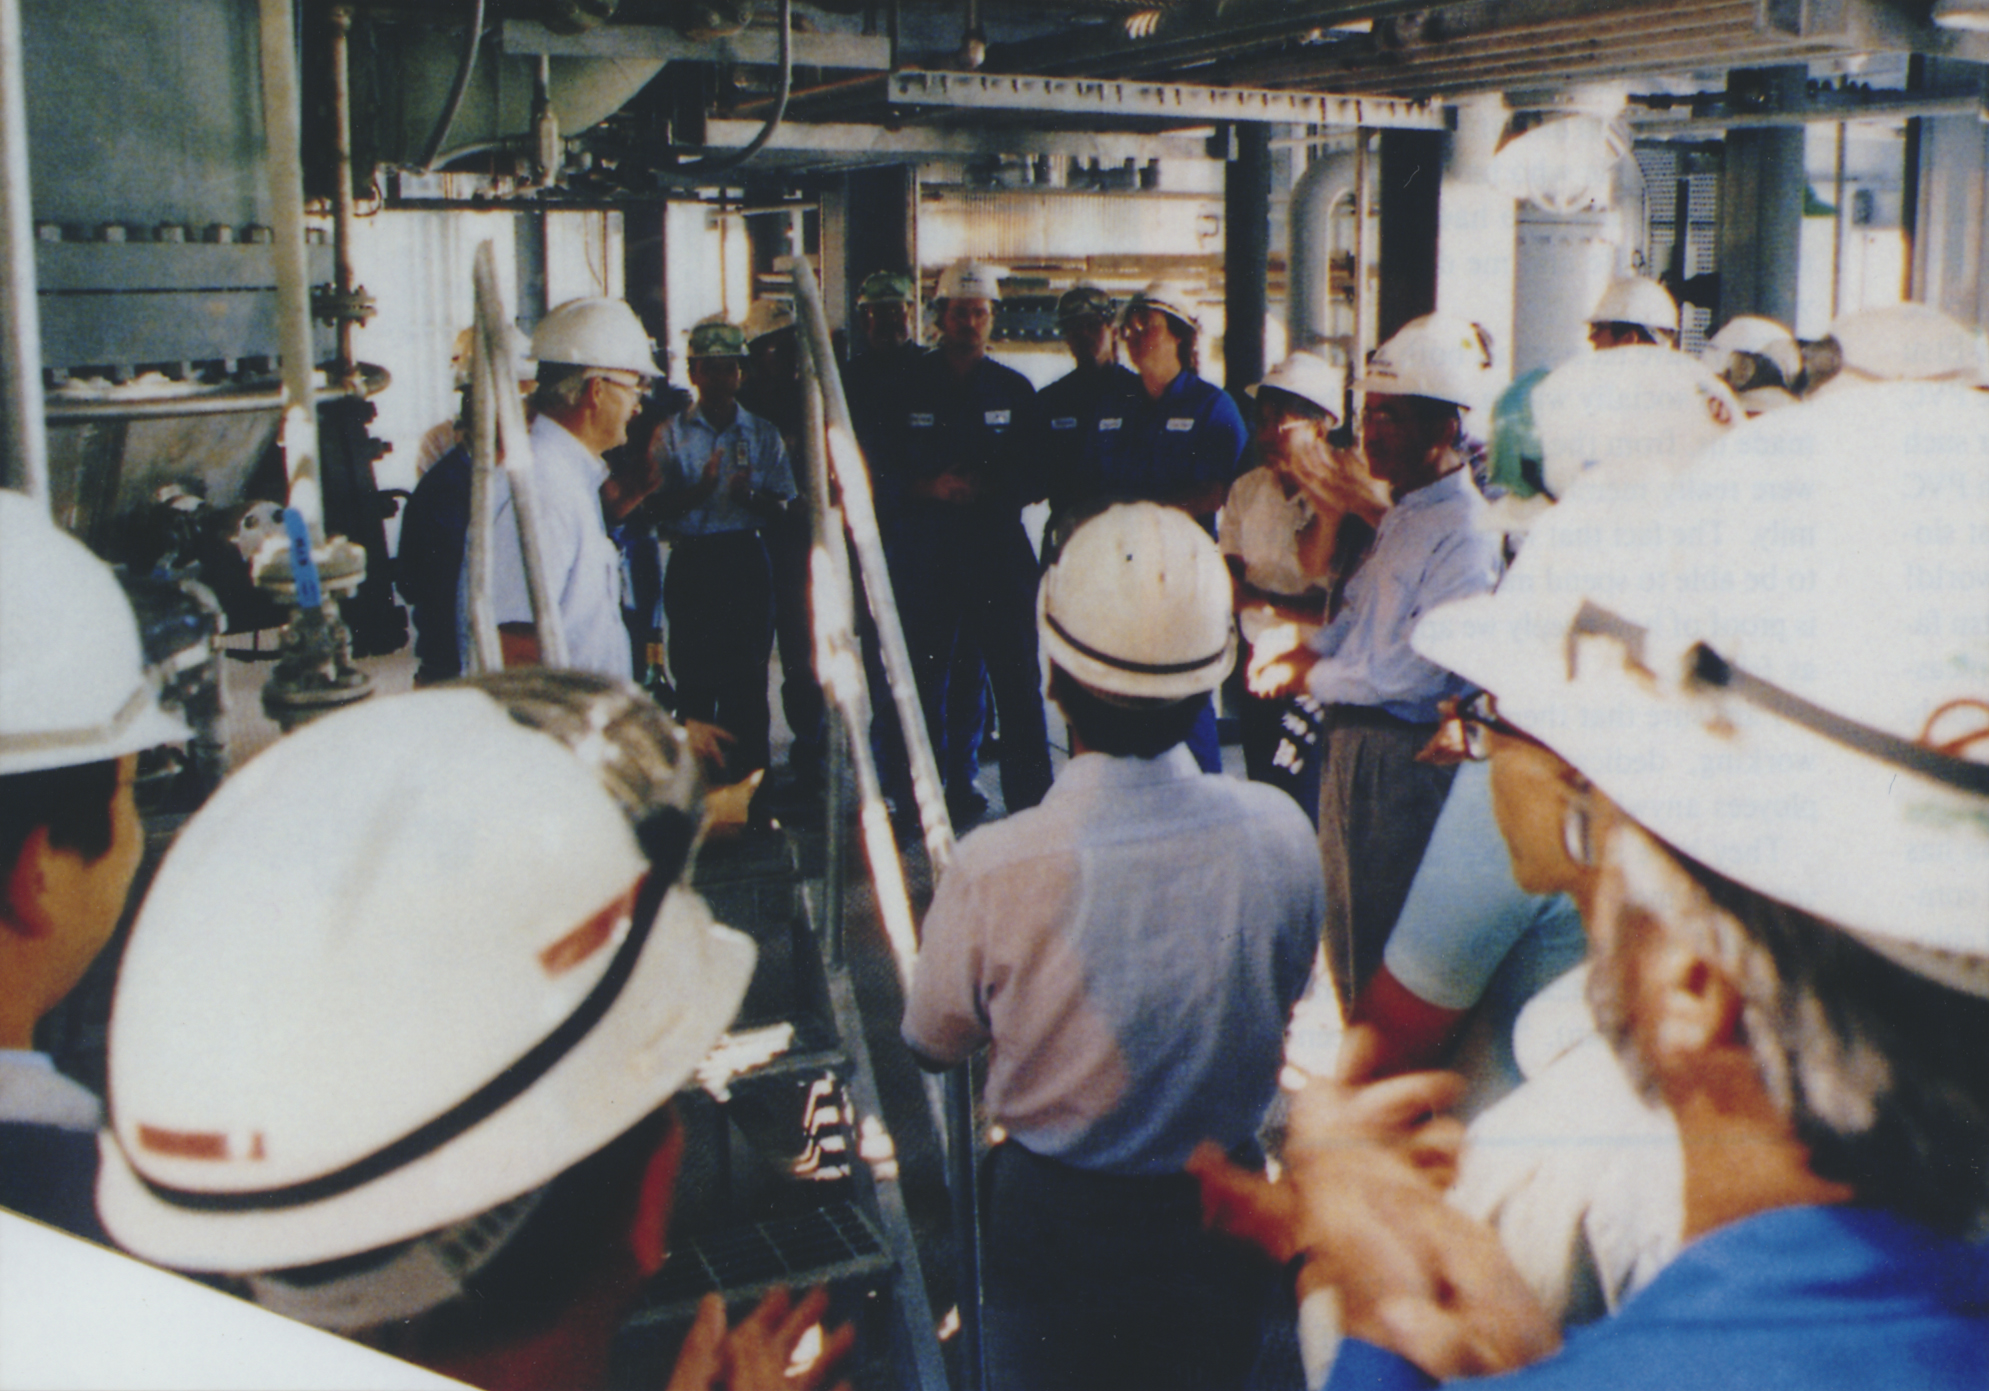
シンテック、フリーポート工場第5次増設工事完成
海外の塩ビ事業では、シンテックが引き続き好調に業績を伸ばしていた。1986年7月から12月までの1987年6月期上期決算は過去最高の業績となり(シンテックの決算月は1986年度まで6月で、1987年度よりこれを12月に移行した)、1986年12月には、シンテックの経営多角化の一環として設立したK-Binが、同社テキサス州フリーポート工場の敷地内で塩ビコンパウンドの生産を開始していた。
1987年1月から6月にかけてもシンテックの業績は好調で、1987年6月期は生産量、販売量、売上高、税引前利益、純利益のいずれもが過去最高を記録した。また財務内容も極めて優れ、自己資本比率は、初めて60%を超えた前期を3.8ポイント上回る65.8%となり、長期負債を完済、流動比率は280%に達した。この背景にはシンテックの経営努力に加え、それまで変動が激しかった米国の塩ビ市況が1986年から需給バランスの均衡により安定するようになり、1987年には高値で推移したという外部環境もあった。シンテックでは、この成果に甘んじることなく、一段とシェア拡大を図るため、第4次増設計画を決定した。
同社はすでに、1978年、1981年、1984年と3次にわたって増設を行っており、単一プラントとしては世界最大の年産45万tの生産能力を有していた。シンテックが当社の全額出資子会社となった1976年時点の実績と比較すると、1987年1年間の生産量、販売量は約8倍の規模に成長していた。
これをさらに引き上げるため、第4次増設計画では、生産能力を1988年10月までに12万t増設し、完成後、引き続き1990年までに既存設備の補強により12万tの能力増強を行い、1990年には従来の55%増の年産70万tに拡大する構想が立てられた。
1987年秋から進められた第4次増設工事は、1988年7月にフリーポート第2工場の増設が完了、8月から本格操業に入り、この時点で生産能力は年産約60万tとなった。
この工事は、大型重合器が搬入されてから、わずか90日で工場が稼働するという極めて急ピッチなものであった。10月には、予定を早めて進められた補強工事も完了し、生産能力は年産68万tに拡大、早くも50%の生産能力増強が実現した。第4次増設工事完成から間もない1988年11月には、米国の塩ビ需要の長期安定拡大基調に対応するために、1990年完成を目標にフリーポート第3工場を建設し、シンテックの生産能力を年産90万tとする大規模な第5次増設計画を決定した。
直ちに第3工場の設計や機器発注などに着手するとともに、完成後の経営について準備を進めた。その方針は、米国だけでなく全世界に及ぶシンテックの既存の需要家との信頼関係をより良好かつ緊密にすることと、欧州の優良需要家への積極的な拡販を推進するというものであった。
第5次増設工事は予定どおり1990年12月に完成。この結果、シンテックの米国での生産能カシェアは19.3%で第1位となった。前年10月に操業15周年を迎えたシンテックは、こうして米国最大の塩ビメーカーとなった。
この間シンテックは、生産拡大だけでなく販売の拡大にも大きな力を注ぎ、生産量の全量販売、在庫ゼロという実績を積み重ねた。第4次、第5次増設工事を進める間も、増設工事の完成と同時に、その全生産量を売り切るべく販売の拡大に努め、1988年、1989年と連続して過去最高の生産量、販売量を更新した。
◆ダウケミカルの「最大の需要家」
増設工事を進める一方で、シンテックは将来の生産拡大に向けた布石も周到に打っていた。用地の獲得である。1987年にフリーポート工場に隣接する土地約32万m²をダウケミカルから購入したあともフリーポート工場隣接地の購入を続け、1990年初めにはシンテックの工場所有地は96万m²以上となったが、引き続き土地の購入交渉を進めていた。
シンテックのフリーポート工場は、ニカラグアのポリカサに塩ビモノマーを供給していたダウケミカルの強い勧めもあって、ダウケミカルのオイスタークリーク工場群に隣接して建設され、同社の塩ビモノマー生産ラインから直接パイプラインで原料の供給を受けられるようになっていた。1974年10月のシンテック操業開始後も、両社は友好関係を深めており、フリーポート工場の拡張用地取得は、そのような両社の親密な関係に基づくものであった。
順調に生産・販売の拡大を続けたシンテックは、1989年の1年間に、ダウケミカルから10億ポンド(約45万t)を超える塩ビモノマーを購入するまでになった。単一会社が年間で10億ポンドを超える量を購入したという例は、ダウケミカルの全化学製品のなかでも過去になかった。
ダウケミカルは、空前の記録を達成したとしてシンテックに感謝の意を表し、1990年4月には同社のポポフ社長(FrankPeterPopoff)主催の感謝パーティーを開催、シンテックの金川社長、ブランチ取締役ほか幹部を招待するという出来事もあった。
ポポフ社長は、1990年度の米国化学工業界年間最優秀経営者賞を受賞し、当時、米国の代表的な経営者の一人に数えられていた。そのポポフ社長から心づくしのもてなしを受け、和文と英文で記された両社の「友好の額」を贈られたことは、シンテック15年間の成長の証を示すもので、関係者一同にとって感慨深いものであっただけでなく、当社グループに対する社会的評価を大きく高めることとなった。
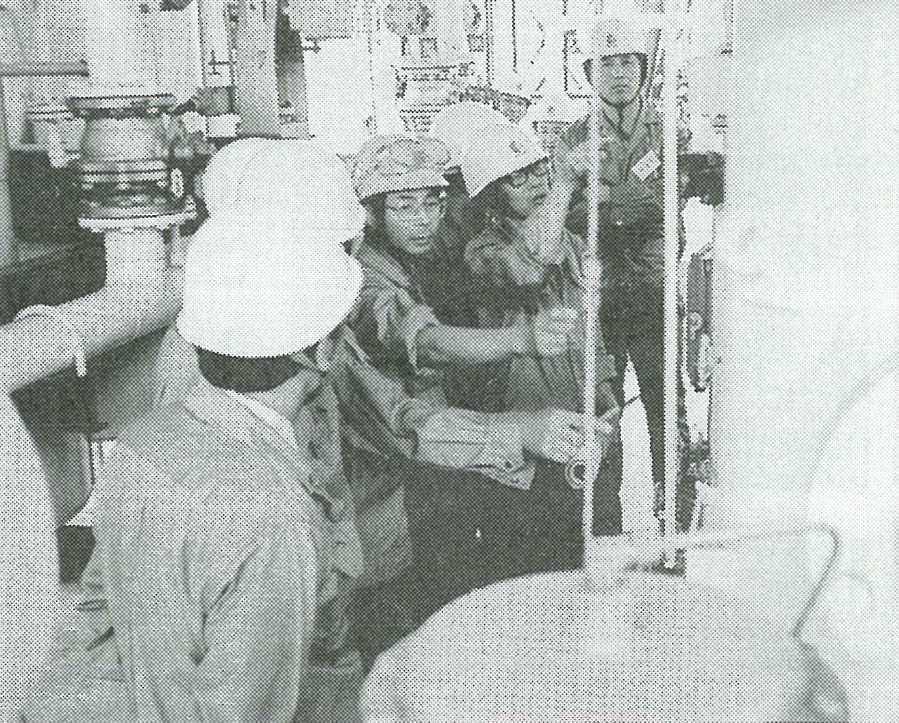
鹿島工場で実習を受ける中国の研修生
そのほかの塩ビ海外事業も活発な動きを見せていた。
中国・山東省では、1988年6月に山東斉魯コンビナートの塩ビ工場が完成し、本格操業を始めた。中国におけるプロジェクトは、1978年12月に当社と中国による塩ビ製造技術・プラント輸出契約が締結されたあと、10年にわたる曲折を経て完成したものであった。
同プラントを運営する斉魯石油化学公司は、当時中国で最大の石油精製工場を持ち、1987年からポリエチレン、芳香族化合物、合成ゴム、メタノールなどの生産を行っていた。これに加えて、当社が手がけた塩ビ工場を含む塩素系化学製品のコンビナートを所有しており、年産20万tの生産能力を持つ塩ビ工場も中国最大であった。
当社は、契約に基づいて、工場の建設から稼働開始までを手がけるとともに、稼働に先立つ1987年には、同工場の操業の中心となる14名の研修生を受け入れ、8月から10月までの3カ月にわたり、鹿島工場を中心に塩ビプラントに関する技術実習を行った。
技術・プラント輸出では、このほかにも、1989年4月にオランダのシェルネーデルランド社と年産23.5万tの塩ビ製造技術・プラント輸出契約を交わした。
塩ビ生産プロセスにおける「信越」ブランドへの信頼は極めて高いものがあり、公称生産能力で見ると、全世界のおよそ15%を「信越塩ビプロセス」を用いた工場が占めていた。
こうした塩ビ事業の海外進出で、その先駆けともなったポルトガルのシレスは、1990年の創業30年および1993年のEC(欧州共同体)市場統合を控えた1989年12月に、生産能力を年産8万5000tとする第1次増設工事を完成させた。さらに1990年には、2年後に年産12万tへの増設を目指す第2次増強計画もスタートさせ、原料輸送コストの削減、安全性強化に向けたパイプラインの建設、事業構造の改善による体質強化などを進めた。
1990年代を迎えた時点で、国内の鹿島工場、海外のシンテック、シレスを合わせた当社グループの塩ビ事業は、世界最大の規模に達しようとしており、「信越塩ビ」は世界のトップブランドとなった。
信越化学に関する質問に自動でお答えします。
短い文章で入力してください。
AIのため、回答が正確でないことがあります。