
新たな挑戦の始まり
1990-1994
6
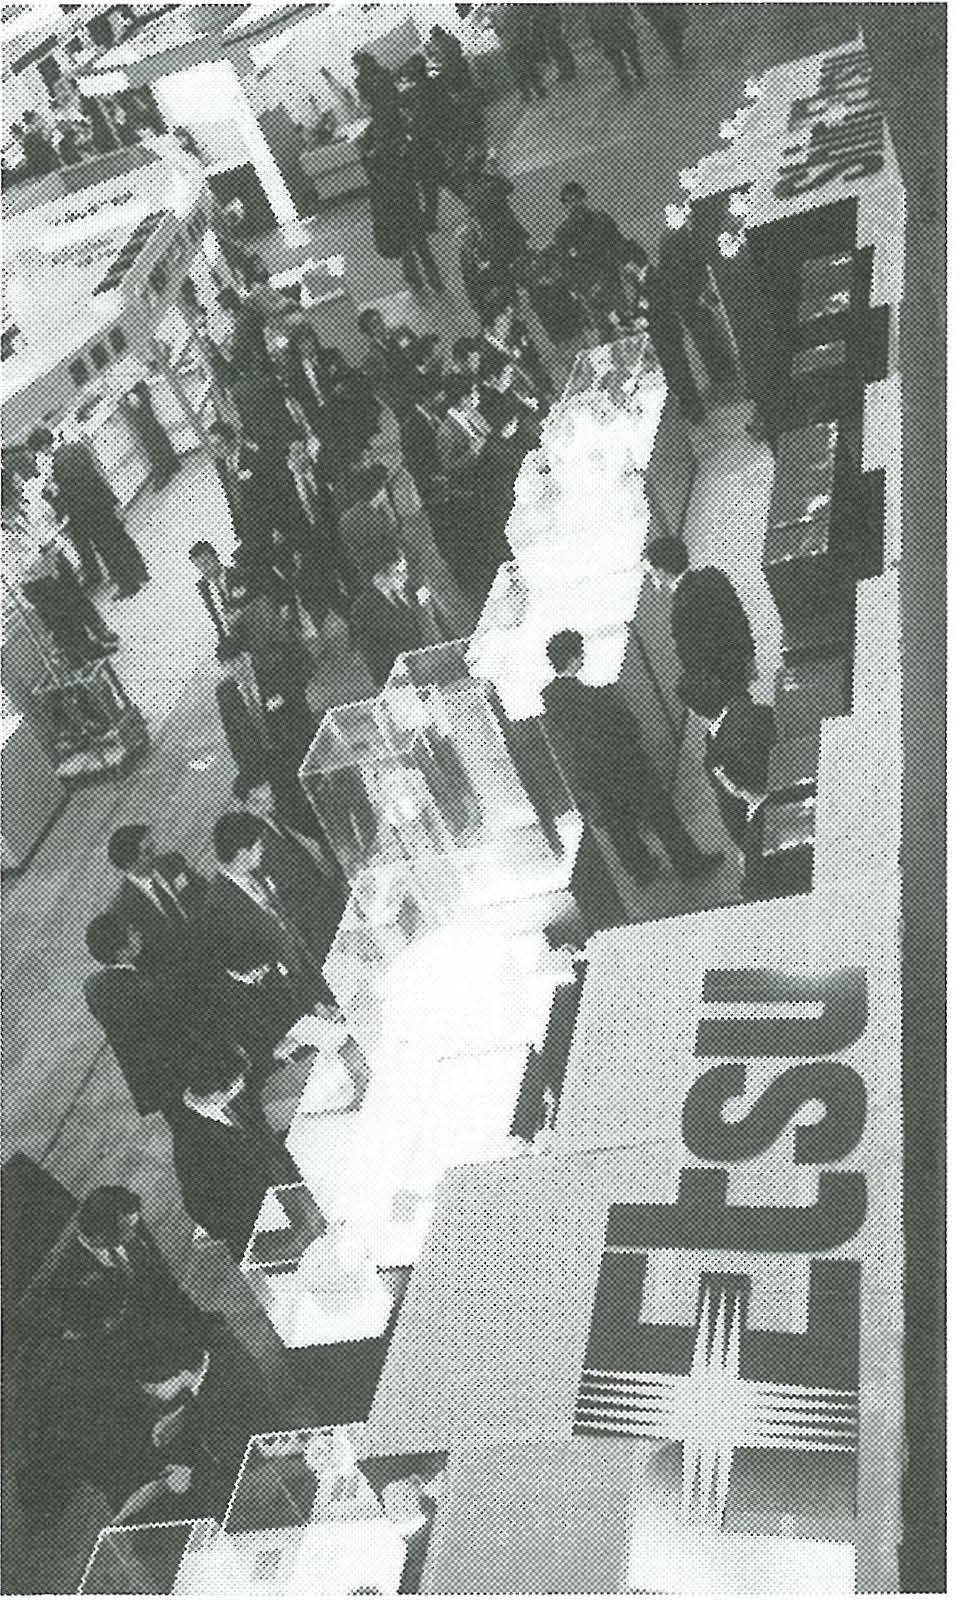
展示会で注目を集める当社グループの製品群(「セミコンジャパン'92」)
1990年代に入ると、レア・アースマグネット、合成石英、セルロース誘導体が年間売上高100億円規模となり、塩ビ、シリコーン、半導体シリコンに続く事業として着実に成長した。とりわけ、情報・通信機器や各種電子機器のいっそうの小型化や高機能化に、新たなビジネスチャンスが生まれていた。当社でも営業、製造、研究の各部門が一体となって、新たな需要を積極的に捉える努力が続けられた。
このようななか、半導体シリコン、酸化物単結晶、合成石英、レア・アース、レア・アースマグネット、エポキシモールディングコンパウンドなどで構成された当社の電子材料部門の売上高(単独ベース)は、第114期(1991=平成3年3月期)は1062億円と全体の37%を占め、1981(昭和56)年から10年間の平均成長率は12%を超えるという高成長を続けていた。
電子材料関連分野は、その後もさらなる成長が予想されており、事業規模の拡大に対応すべく1992年1月には、合成石英、酸化物単結晶、無機材料、ファインセラミックスなどを担当する精密材料事業部が新設された。
収益責任体制を明確にすると同時に、意思決定をより迅速に進めることで、市場環境の変化に即応した事業活動が可能になり、マーケティング活動の強化や事務効率化にもつながった。
1990年代初め、当社のレア・アースマグネットは、すでに世界市場で25~30%のシェアを占めていた。しかも、主原料がセリウム系、サマリウム系、ネオジム系のすべてのレア・アースマグネットを手がけ、さらに原料の分離・精製からマグネット製品までを一貫生産する世界で唯一のマグネットメーカーとして、特色ある事業を展開してきた。
1980年代後半以降、エレクトロニクス製品の小型化・軽量化が進められ、モータなどをより小型化するための強力な磁石が求められた。この要求を満たすネオジム系レア・アースマグネット「Nシリーズ」は、1990年代初めには、当社マグネット製品の全売上高の約3分の2を占める主力製品となっていた。
1991年には「二合金法」と呼ばれるマグネット生産技術を確立し、このNシリーズで、より強力な磁気特性を有する磁石の開発・量産化に成功、これを「N45」と名づけた。N45は、磁気特性を示す最大エネルギー積が45MGOe(メガガウスエルステッド)と、当時の世界最高レベルに達していた。N45を利用することで従来品よりも20%程度の高機能化、小型化・軽量化が可能になった。
その一方で、1989年にはネオジム系磁石の弱点であった高温条件下での磁気特性劣化という問題を改善し、耐熱性を向上させることに成功した。その技術を生かした「N26UH」が、1992年5月発売の本田技研工業の新型スポーツオートバイ「NR750」のエンジンの交流発電機に採用された。
採用にあたっては、実際にエンジンに組み込み、厳しい環境下でのテストが繰り返された。それまで100℃以下でしか使用できないとされていたネオジム磁石が、過酷な温度条件のエンジン周りでも使用できると証明されたことは、その用途を飛躍的に拡大させる画期的なことだった。
順調な事業推移を背景に、武生工場ではネオジム磁石製造の各工程の能力増強を進めた。武生工場のマグネット製造部門では、1980年代後半から自動化・省力化を進め、品質と生産性向上に努めてきたが、この期間の一連の増設工事でも最新鋭設備を導入して、画期的な自動化・省力化を実施した。
G委員会の委員長であった小柳副社長は、1993年8月、自動化・省力化に関する報告を受けて、「これだけの円高時代になると、現有事業の国際競争力強化のために生産性の向上が不可欠であり、G委員会でも自動化・省力化に役立つ投資を積極的に進めてきたが、特に武生工場の小型VCM組立ラインの完全自動化は、鹿島工場の分析自動化とともに画期的な技術で、大幅な省力化を実現できた」と述べた。金川社長も「武生工場のマグネットの自動化は革命的ともいえる驚くべき技術」と高く評価した。
マグネット事業は1990年代に入って、さらに事業基盤の拡充に取り組んだ。
VCM分野ではハードディスクの直径が従来の5インチから3.5インチへと小型化が進んだことを受け、VCMに使われるマグネットの大きさも、従来の10分の1へと縮小することが求められた。そのため、絶えず技術革新を重ね、生産技術のいっそうの向上を図り、VCMの小型化を進めた。
VCMの世界市場で、当社は1990年代初めに約35%のシェアを占めるトップメーカーとなっていたが、さらなる拡大に向けて、営業、製造、研究が一体となった取り組みを進めていた。VCMの需要家の大半は外国企業であり、その研究開発拠点は米国カリフォルニア州サンノゼに集中していた。このため、それまでのロサンゼルス駐在員事務所をサンノゼに移転し、1992年9月にサンノゼ駐在員事務所を設置した。さらに1993年10月にはサンノゼ駐在員事務所を現地法人化し、シンエツマグネティクスを設立して、現地需要家に密着した事業展開と新規顧客の獲得に努めた。
また、需要家の生産拠点の東南アジア展開への対応を目的に1988年に設立したシンエツマレーシアは、組立工程だけでなく加工工程も現地で行うこととなり、1994年にはマグネットの加工およびメッキ工場を増設した。さらに、1990年4月に当社シリコーン部門が設立したシンエツシンガポールに駐在員を派遣して、東南アジア市場での販売を強化した。
こうして1990年代後半に向かって、米国ではVCMの開発に注力し、マレーシアではVCMの生産を中心とし、また、VCM以外の一般用マグネットの生産も行った。
さらに、新たな用途への挑戦も進められた。1991年には大手医療機器メーカーと共同で、医療用のMRI(磁気共鳴断層撮影装置)の開発を開始し、1997年に1号機が完成した。また大手電機メーカーと、半導体の製造工程で用いるエッチャー用磁気回路の基礎的開発を開始した。1993年からは半導体装置メーカーとの共同開発となり、1995年から本格的な量産体制に入った。
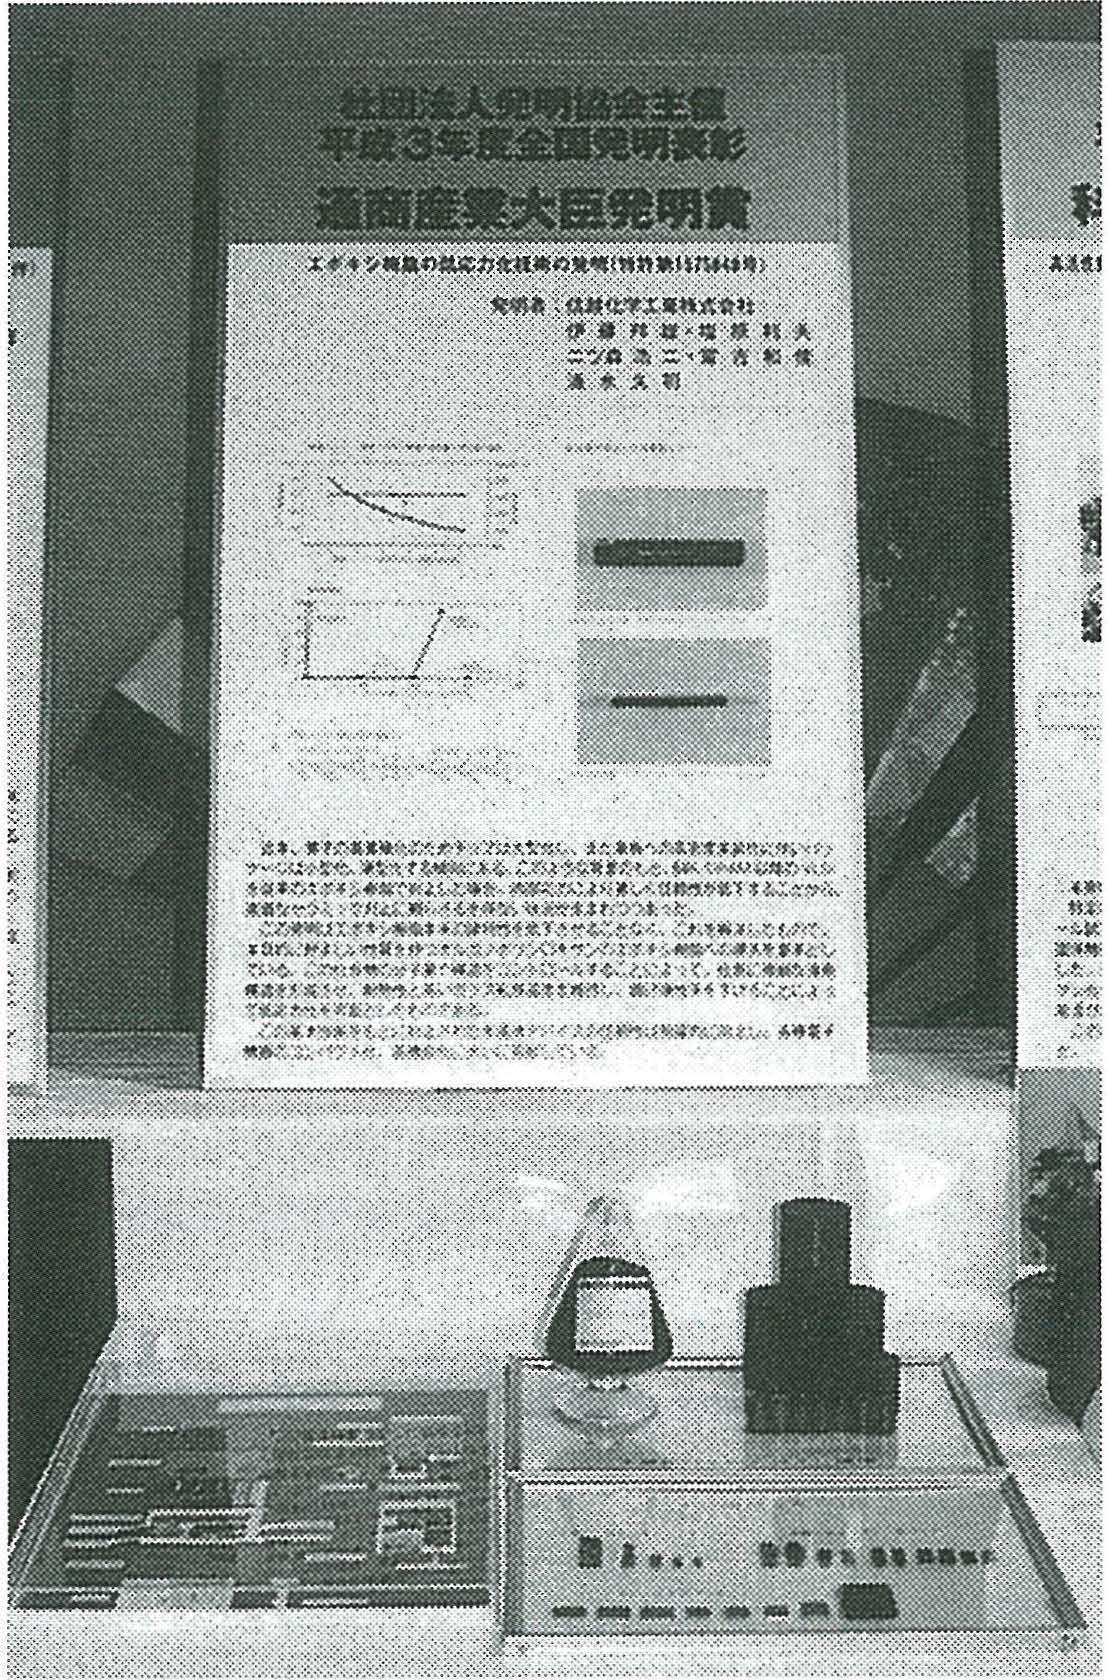
全国発明表彰の表彰式に展示されたEMCの技術紹介
第1章第V節で触れたとおり、シリコーン変性によるエポキシ樹脂を使ったEMCの開発では、1991年6月に、社団法人発明協会主催の全国発明表彰で「通商産業大臣発明賞」および「発明実施功績賞」を受賞した。
この技術は、エポキシ樹脂に、元来これには溶けにくいシリコーンを均一に混ぜ込んで、応力を吸収するようにしたもので、長年にわたるシリコーン開発のなかで培った、当社ならではの技術であった。
開発を行ったシリコーン電子材料技術研究所のメンバーが通商産業大臣発明賞を受賞し、開発から実用化に至る尽力が評価され、金川社長が発明実施功績賞を受賞した。
この低応力化技術を活用したEMCの生産技術に関して、当社は、スイスを本拠に置く医薬品・ファインケミカル製品メーカーであるチバガイギーと、1989年6月に技術供与契約を締結した。
契約に基づき1990年12月から、同社の全額出資子会社であるドイツ法人チバガイギーマリエンブルグ社は、ドイツのマンハイム市にあるランペルトハイム事業所に工場を建設し、1992年4月に竣工した。同工場では、当社が独自に開発したシリコーンによるエポキシ変性技術を生かしたEMCの生産を行い、欧州市場で販売を進めた。当社のEMC技術が欧州市場でも認知された証しであった。
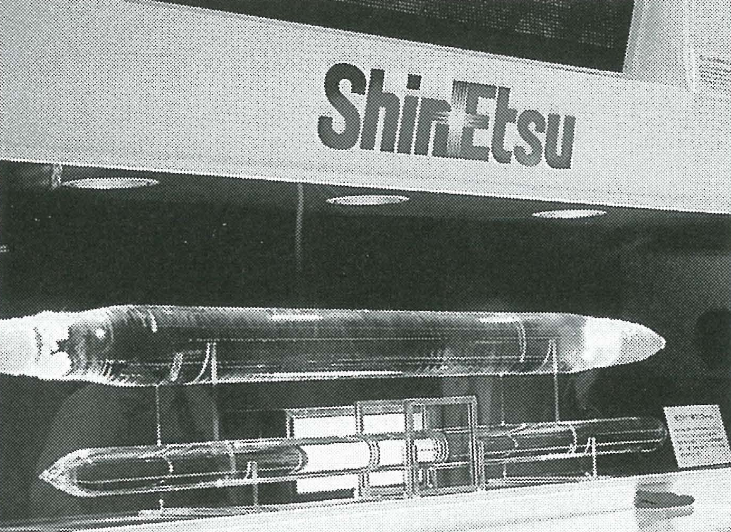
展示会に出展された光ファイバー用プリフォーム(1993年5月「新素材展」)
1990年代に入ると米国でインターネットが普及し始め、より高速で大容量の情報通信を可能にする光通信技術への期待が高まっていた。国内においてもこの頃から光ファイバーの生産は毎年2ケタ台の高水準で成長し、通産省の調査によると、1992年の国内市場規模は、約230万kmに達していた。
次世代通信網の整備と光ファイバーへの需要拡大はさらに加速することが確実視されていたため、当社も光ファイバー用プリフォームの量産化に向けた動きを加速させた。光ファイバー用プリフォームの生産は、すでに1988年に研究開発部門から磯部工場光材料課に移され、現業化が進められていた。1989年後半からは需要の急激な伸びに対応して、逐次、増設工事を実施したが、磯部工場内には増設のための場所がほとんどなくなった。
そのため、松井田での本格的な量産に備えて、まず時間を必要とする建屋と空調設備などの建設工事を先行させ、1991年6月に、松井田分工場第8工場の北側に製造棟が完成した。第8工場内には大型テスト設備を導入し、プリフォームの大型化への対応と生産性向上のための研究開発も進められた。
光ファイバー用プリフォームの生産にあたっては、さまざまな製法があったが、当社はNTTが進めていたVAD法を採用した。
これは密閉した容器内で、酸素と水素を混合した炎の中で、四塩化ケイ素と四塩化ゲルマニウムを燃焼させてガラス棒に軸付けし、純度の高い石英ガラスを堆積させる方法で、プリフォームの大型化に適するとされていた。
当社はこのVAD法で独自の技術開発を進めたが、製造装置やできあがった製品の評価装置などは既製のものがなく、信越エンジニアリングの協力を得ながら、すべて自社開発した。まさにゼロからの取り組みであった。
このような努力の積み重ねによって設備能力の向上と研究開発を進め、1993年には直径140mm、長さ1800mmという、世界でも最大級のプリフォーム量産技術の確立に成功した。このプリフォーム1本からは約1600kmものシングルモード光ファイバーをつくることが可能で、これは従前の2倍から3倍の長さであった。実際には需要家の装置に合わせて小径化加工されて出荷されるが、この世界最大級のプリフォームは1993年5月の展示会で公開され、関係者の注目を集めた。
その後も松井田工場では光ファイバー用プリフォーム関連の設備投資を続け、本格的な量産に入った。
医薬用と建材用を両輪として順調に成長してきたセルロース事業は、1990年には年間売上高100億円規模となり、直江津工場の主力製品となっていた。1990年代前半のセルロース事業の成長を支えたのが、押出成形セメント板の成形助剤としての用途であった。押出成形セメント板自体は1960年代に米国で開発されたものであったが、1970年代に住宅やその他の建造物の外壁材として量産化したのは日本であった。メトローズも早くから押出成形セメント板の混和剤に用いられていたが、急速に市場を拡大し始めたのは1990年前後の時期からであった。その背景には、きめ細かく需要家の要望をくみ取り、さまざまな機能性を付加していくといった地道な努力があった。
なかでも1991年に、世界で初めて押出成形セメント板のアスベストフリー化に対応した新しい混和剤を製品化したことは、画期的な成果であった。押出成形セメント板には、補強繊維として主にアスベストが使用されてきたが、アスベストの安全性が欧州などで問題となり始め、さまざまな代替繊維が求められていた。しかしアスベスト代替繊維を用いて保水性、潤滑性などでアスベストと同等の機能を得るには、混和剤を増量する必要があり、コストがかかる。これに対し、新たに開発した混和剤は、代替繊維を使った場合でも増量せずに、従来と同等の保水性や潤滑性を備えた押出成形セメント板を生産できるものであった。押出成形セメント板用メトローズの好調な出荷が、フル生産・フル販売という好循環を生み出し、直江津工場ではさらにメチルセルロースの生産設備増強に取り組むことになった。また、水中不分離性コンクリート用混和剤のアスカクリーン®も、前章で触れたように、明石海峡大橋、関西国際空港連絡橋をはじめとする大型公共投資に相次いで採用され、この時期、飛躍的に販売を伸ばした。コンクリートを大量に使う海洋や沿岸部の開発プロジェクトでは、コンクリート材料の分離抑制とともに、工期短縮などのメリットをもたらすアスカクリーン®が歓迎された。医薬用セルロース製品も順調に販売を拡大していた。需要家の要求に応えて、製剤工場のファクトリーオートメーション化に適したコーティング剤の開発・改良や、徐放性製剤向け製品の開発などに取り組んだ成果であった。セルロース製品の生産技術の向上を全社的に検討するため1989年4月に設置された「CD(セルロース・ディベロップメント)プロジェクト委員会」は、直江津工場のメチルセルロース工場を3期に分けて増強する計画を立案し、MC-Ⅱ工場と、1988年に完成した最新鋭のMC-Ⅲ工場の能力増強、生産性の向上、安全対策の強化などを推進した。
1991年11月にはMC-Ⅱ工場とMC-Ⅲ工場の増強を完了させて生産能力を高めた。増強分のほとんどが、需要が好調な押出成形セメント板用メトローズの販売拡大に充てられた。メトローズの事業化30周年を迎えた1992年1月には、30周年祝賀会とあわせて、これらの増強工事の竣工式が執り行われた。30周年祝賀会には、セルロース事業の創始・発展に貢献した従業員やOBなど約150名が参加し、事業化以来のあゆみを振り返るとともに、将来の発展を期して決意を新たにした。一方、研究開発部門でも、新製品開発とともに、品質や生産性の向上に向けた生産技術の研究に力が注がれた。
1990年8月には、メチルセルロースの新たなパイロットプラントである「Eパイロット」の起工式が直江津工場で行われた。これは、パイロットプラントの安全強化と研究促進を図るために、新たな建屋を建設して機器の再配置や更新を行い、研究体制を再構築するものだった。Eパイロットは1990年末には戦力化して、CDプロジェクトによる増設工事、各種セルロース製品の生産性向上や品質改善に大きく寄与した。セルロース事業の成長とともに、当社は海外進出やM&Aを含めた展開も視野に入れ始めた。1993年頃のメチルセルロース市場は世界全体で年間約7万tの規模であったが、その大部分を欧州と米国が占めていた。当社セルロース事業の海外依存度は25~30%であったが、海外市場への展開を進めていくには欧米の大手化学メーカーとの競合が避けられず、国際競争力の強化が大きな課題だった。このようななかで1994年9月、国際競争力確保に向けたメチルセルロース生産体制の再構築を対外発表した。当時、年産9000tであったメチルセルロースの生産能力を、新設備の導入、老朽化した設備の廃棄、既存設備の生産性増強によって、1998年までに年産1万2000tへと3割以上高める計画であった。まず第1期として、1995年夏の完成を目指して年産1000tの増設を行い、その後、さらに増設を進めて1998年までに年産5000tの生産能力拡大を図る一方、生産効率が低くなったMC-Ⅰ工場をスクラップし、年産3000tの増設を実施することになった。円高の進行で欧米大手メーカーによる日本市場参入の動きも見られるなか、当社はこうした生産体制の再構築によってさらに競争力を高め、直江津のセルロース工場を全世界への供給基地とする地歩を固めた。これらの取り組みによって、1990年から1994年の5年間で、セルロース事業は利益を大幅に増加させた。収益性を重視した営業展開を図るとともに、生産現場と研究所が一体となって、生産性の向上を図った成果であった。
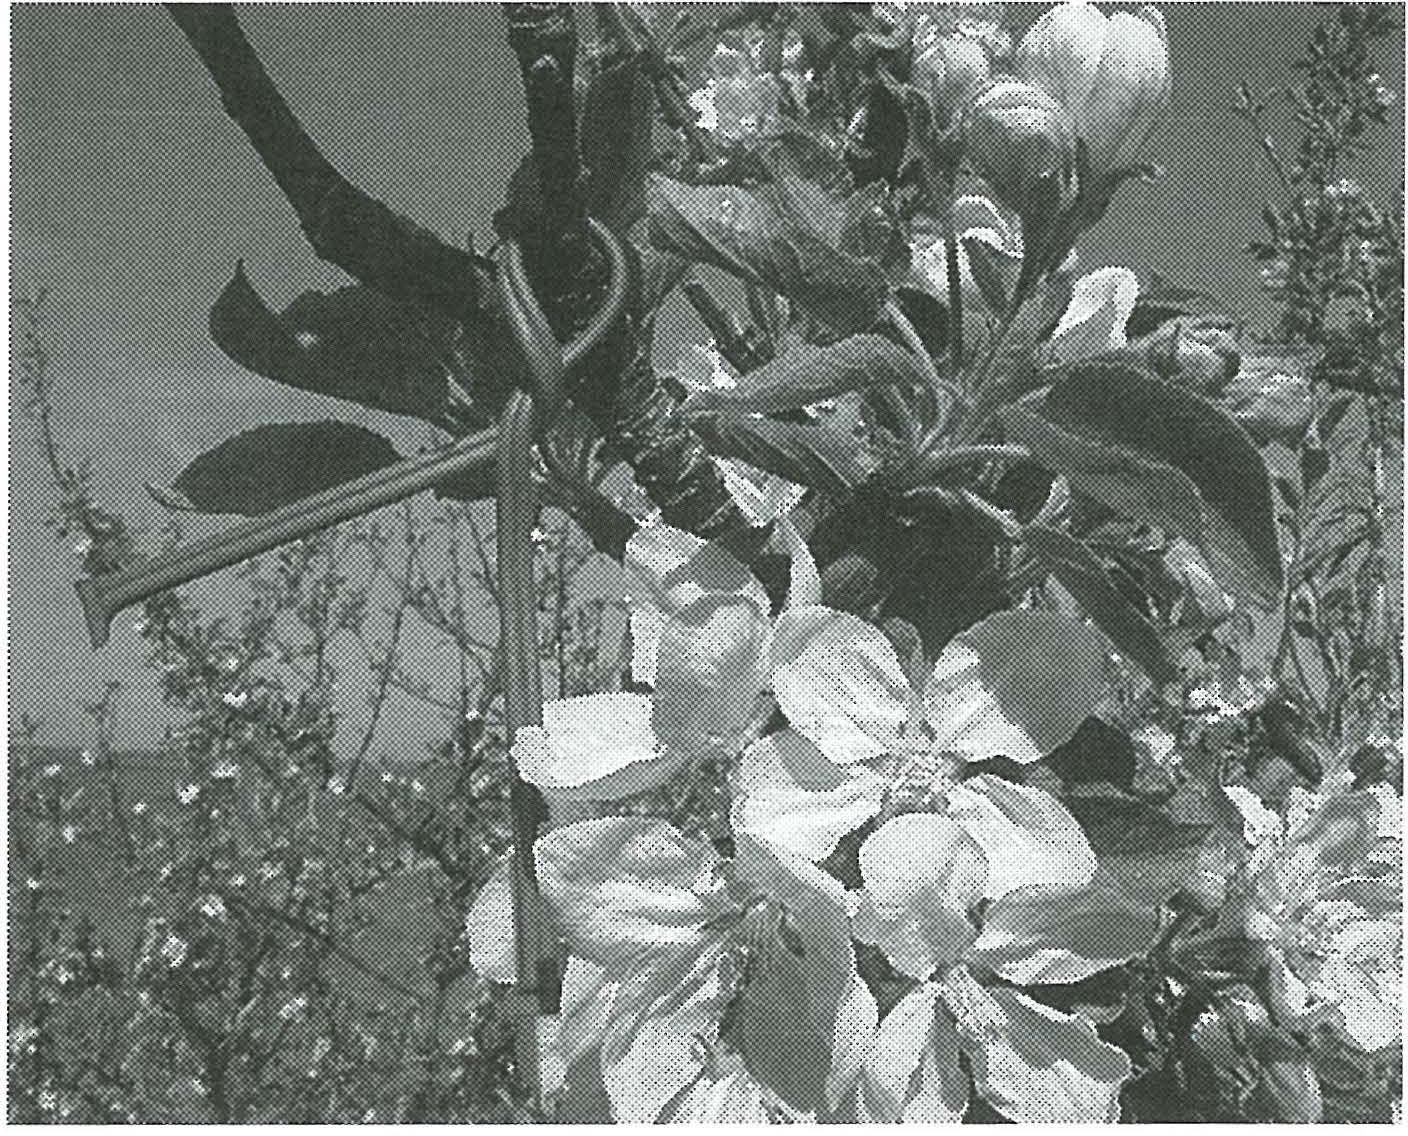
「Isomate-C」の施用(米国ワシントン州のリンゴ園)
環境問題への関心が高まるなかで、生態系への影響が従来の農薬よりも圧倒的に少ないフェロモン交信撹乱剤への注目が高まりつつあった。
1990年に、当社は米国農務省西部綿研究所の指導のもと、米国アリゾナ州パーカーバレーで、綿の害虫であるワタアカミムシを防除するフェロモン交信撹乱剤「PB-ROPE」の大規模な試験を開始した。
これは約1万haの綿花畑で、フェロモン製剤の使い方や効果を実地で検証するもので、翌年以降も継続して行われた。試験3年目にあたる1992年には害虫が激減し、実質的に問題にならなくなるという効果が見られた。
また1991年2月には、リンゴなどの果樹の害虫であるコドリンガを防除する「Isomate-C」が米国環境庁の認可を受け、3月から米国で本格的な販売を開始した。
コドリンガは幼虫が果実のなかに入り込むため、殺虫剤の散布では駆除が困難だった。また、殺虫剤は、防除効果を高めるために散布回数を増やすと、害虫はその殺虫剤への抵抗力を強めてしまう。さらに殺虫剤は、害虫の天敵まで死滅させるので、自然の生態系が崩れ、新たな害虫が繁殖するという問題があった。
目的の害虫以外には影響を与えないフェロモン交信撹乱剤は、こうした問題を避けながら、コドリンガの発生を抑制できるという点で、その性能に期待が寄せられた。
一方、国内では、1990年から福島県、長野県などの果樹試験場で、リンゴの主要害虫であるハマキムシ類、モモシンクイガ、ナシヒメシンクイ、キンモンホソガの4種のフェロモンを混合した製剤の試験を進めた結果、効果が確認され、1996年2月に「コンフューザーA」という商品名で農薬登録をした。
1991年2月には、ドイツのBASF社と合成性フェロモンの研究開発で提携に合意し、市場規模がまだ大きくない当時の段階で、フェロモンの合成や製剤などの基礎研究や新製品開発が効率的に行えるようになった。
フェロモン交信撹乱剤の販売は、実際に使用する農場へ出向き、害虫の種類、発生時期、被害面積、風向き、傾斜、周囲の状況、植物の多さや密度などを調べ、設置場所などをきめ細かく指導する、といったことの繰り返しであった。それにより着実に需要家の信頼を得るとともに、実際の使用環境での問題点を見つけ、持ち帰って次の研究開発に結びつけた。そうした努力の結果、1990年以降、フェロモン交信撹乱剤の販売量は着実に伸びた。これに対応して直江津工場では、合成性フェロモンを生産するF工場の増強などを進めた。
フェロモン交信撹乱剤の実用化に向けた取り組みは外部からも評価され、1992年3月には、「性フェロモンによる害虫防除」が社団法人日本農芸化学会主催の「農芸化学技術賞」を受賞した。すでに学問的には知られていた性フェロモンによる害虫防除を、当社が世界に先駆けて実用化した点、そして、殺虫剤のみに頼る害虫防除から、生物化学的な防除法への転換を可能にした点が評価された。
フェロモン交信撹乱剤は、生物農薬や天敵などを組み合わせて、生態系との調和を図りながら害虫の発生をコントロールする「総合防除法(IPM:IntegratedPestManagement)」の発展に寄与することになった。
IPMは環境問題などの観点から、欧米を中心に重要性が叫ばれ、1970年代以降、環境への影響が少ない製剤がいくつか開発されていた。しかし、幼虫が果実のなかにいるコドリンガ、ナシヒメシンクイ、モモシンクイガや、綿の実の中にいるワタアカミムシなどの防除には成功していなかった。
これに対し、フェロモン交信撹乱剤は、成虫の段階で防除するので、これらの害虫の防除が可能になった。この面でフェロモン交信撹乱剤は、IPMに大きな貢献をしている。
新たな取り組みでは、1990年2月、トヨタ自動車、信越石英との共同出資により、「株式会社アドマテックス」を設立した。出資比率は、トヨタ自動車55%、当社25%、信越石英20%。トヨタ自動車が新たに開発した酸化物系セラミックス微粒子を、高集積度ICの封止材に用いる充填剤として事業化したものであった。
ICが急速に集積度を高めたことにともない、封止材用充填剤も高純度、高品質な製品が求められた。新たに開発された技術は、0.01~10μmの任意の大きさで、粒の揃ったセラミックスの球状微粒子を生成するものであり、品質、純度に優れたIC封止材用充填剤に最適であった。
信越化学に関する質問に自動でお答えします。
短い文章で入力してください。
AIのため、回答が正確でないことがあります。