
国際変動化のなかで
1987-1989
1
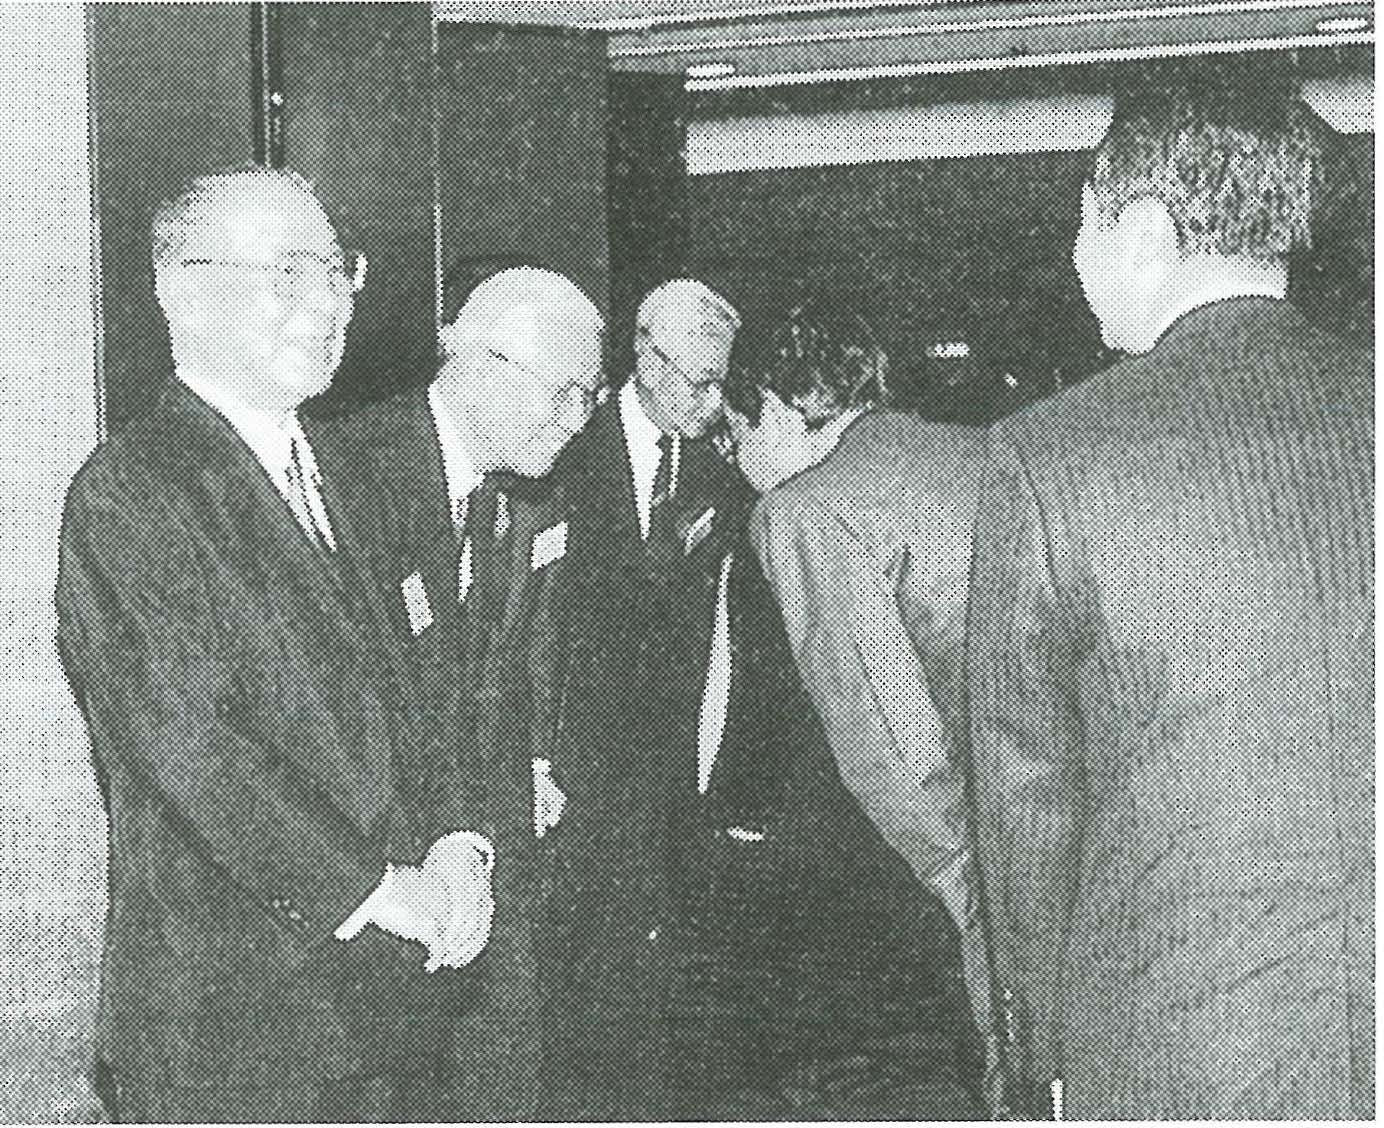
賀詞交歓会で挨拶する小坂社長(左)
1987(昭和62)年1月--。前年に創立60周年を迎え、さらなる成長を期して新しい年を迎えた当社を取り巻く経済環境は厳しいものだった。1985年9月のプラザ合意は円高による輸出不振をもたらし、国内では円高不況の出口が見えないままであった。加えて、いわゆるシリコンサイクルによる半導体不況が1985年から続いており、1987年1月時点ではまだ回復の兆しが見られなかった。
小坂雄太郎社長はこのような情勢を踏まえて、従業員への年頭の挨拶をこう切り出した。「今年はなんとしても皆さんとともに半導体不況の重圧をはねのけ、信越グループの収益力を再び高い水準に復元させたい」。そして「信越の際立った特徴=個性を生かし、信越グループを支える事業の柱をさらに増やして、変化に強い企業構造を築きたい」と続けた。
この年頭の挨拶の背景には第109期(1986年5月期)以降の厳しい状況があった。第109期は多くの部門で売上高が前年度の実績を下回り、とりわけ半導体不況の直撃を受けた半導体事業の落ち込みが大きかった。連結売上高は3418億円と第101期(1978年5月期)の連結決算開始以来、初めて前年度を下回り、当期純利益は65億円で前年比65%の大幅減益となった。
単独ベースでも売上高が2163億円と前年比9.3%減となったのをはじめ、営業利益、経常利益、当期純利益ともに減少した。このような状況に対処するため、1986年に「昭和60年代の課題」として、
1.強い体力と高い収益力を持つ個性ある優良企業となって社会に貢献し、広く国内外から高い評価を得る企業となること
2.国際企業としてワールドワイドに活躍する企業となること
を掲げ、この課題の遂行を3期に分け、1986年度から1988年度を第1期として以下の5項目を挙げた。
1半導体不況、円高不況を乗り越え、信越グループの収益力を早期に修復し、1988年度までに1984年度連結決算ベースに復元させる。
2国際企業として活躍する強固な経営基盤を築く。
3社会の変革期に適合した柔軟で効率的な経営体制を築く。
4得意な技術、素材、市場を組み立て、新たな事業の基盤づくりをする。
5変化に強い情報体系と経営計算体系を組み上げる。半導体シリコンは先述のとおり、シリコンサイクルによる需要減少のさなかにあって、経営の効率化、スリム化を図ると同時に、世界トップシェアの維持と向上が急務であった。研究開発では光ファイバー用プリフォーム、フレキシブル銅張積層板などが事業化に向かっており、シリコーンや塩ビの技術を生かしたフッ素系ポリマーの研究なども進んでいた。
1987年は、ここでいう第1期の成否を分ける重要な年だった。同年年初の常務委員会で小坂社長は、年頭の挨拶の「変化に強い企業構造」を特に強調した。そして、すでに年間100億円以上の売上高がある塩ビ、シリコーン、半導体、国際事業をより強化しながら、さらに新たな柱を何本か立ち上げることで、「いかなる環境下においても耐えられる全天候型の事業体系を築き上げたい」と述べ、1987年を「全天候型国際企業への第一歩の年」とする決意を表明した。また、小田切会長は「『信越グループの収益力の復元』が強調されている社長の年頭挨拶の趣旨を経営陣として全社、グループを通じて強力に推進し、実践することが重要」と述べ、さらに「不透明で読みにくい状況ではあるが、一段と厳しさが予想されるだけに、成り行き任せではなく、常に警戒心を持って日頃の努力を積み上げて対応策を用意し、予期せぬ困難を積極的に乗り切っていくこと」を求めた。1987年年頭の各事業の状況を概観すると次のとおりである。塩ビは、この年、直江津工場で生産を開始してから30周年にあたる節目の年を迎え、鹿島工場では第110期(1987年5月期)上期に累損を一掃して、新たなスタートを切ろうとしていた。シリコーンは、シリコーンモノマープラントの増強、群馬県松井田地区への工場進出計画、海外生産拠点づくりなど、いっそうの成長に向けて経営判断を下すべき課題が目白押しになっていた。
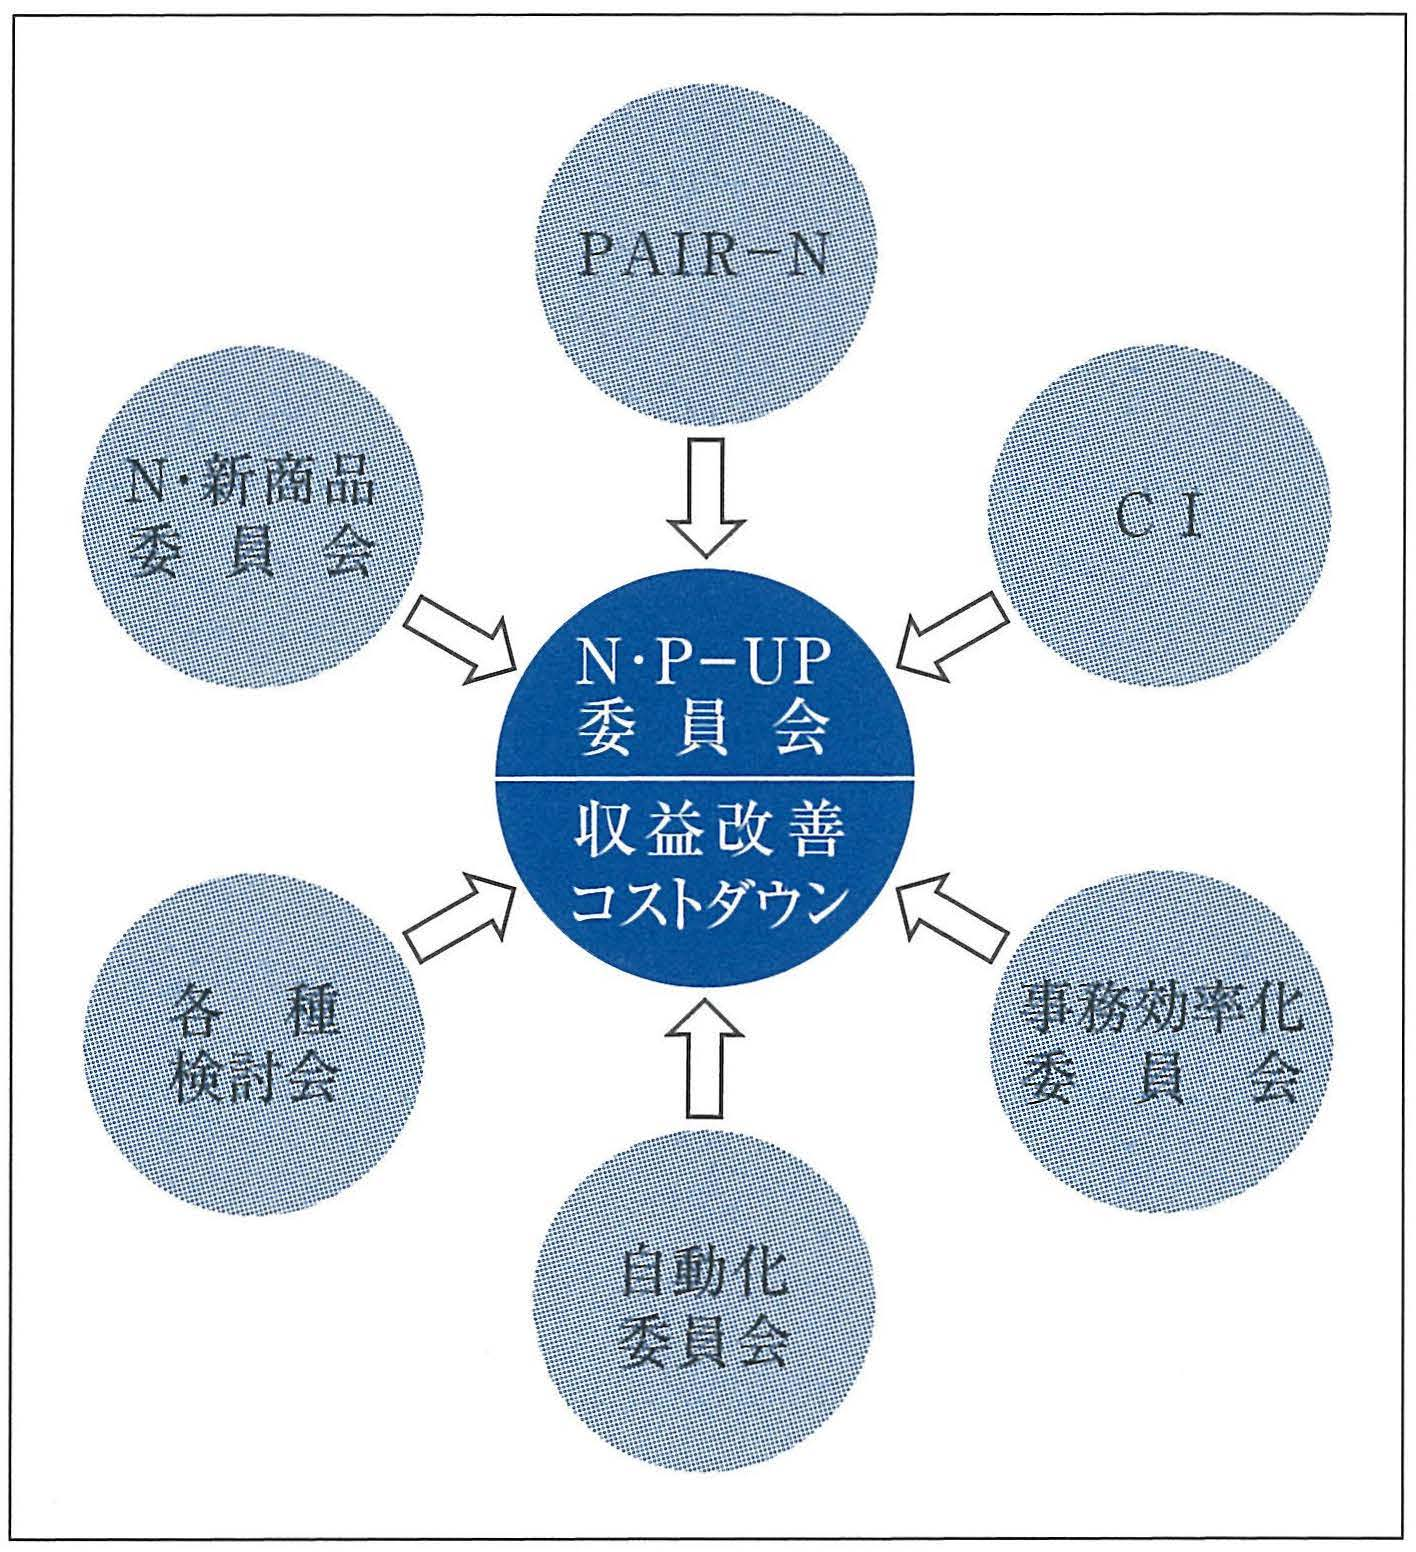
直江津工場「N・P-UP運動」の組織図
この時期の大方針となった収益力回復の大きな柱は、生産体制の強化・拡充であった。とりわけ、円高不況、半導体不況、割高な電力料金などを背景に不振に陥っていた直江津工場の再建強化が急務であった。当時、直江津工場は、トリクロロシランや合成石英の減産、電解やクロロメタンの国際競争力の低下などから、第108期(1985年5月期)をピークに年々利益を減少させていた。
こうした状況を打破するために、直江津工場では、小坂社長による直江津工場の収益改善指示のもと、全員参加の「N・P-UP(Naoetsu-Profit,Power,Potentiality-Upturn)運動」を立ち上げ、1987年1月に和田修一工場長を委員長とする「N・P-UP委員会」を設置した。
同委員会では、年度別利益計画の策定とフォロー、コストダウン対策の策定と実施、「自動化委員会」や「事務効率化委員会」、および各種検討会の実施状況の確認と集約を進めた。また、新規事業化計画を推進する「N・新商品委員会」の設置や、N・P-UP委員会が統括する委員会や検討会の活動内容に収益改善運動を盛り込むといった取り組みを進めた。推進にあたってはチームごとに3カ年計画を策定し、それに基づき年度単位で実施プログラムを設け、成果を検証しながら改善に取り組んだ。
さらに、直江津工場の「中期ビジョン」を策定し、3年後の第113期の売上高300億円、売上高利益率9%以上、新規製品寄与率10%を目標に、工場再構築に取り組んだ。具体的には、メチルセルロースの年産1万t体制確立、トリクロロシランの自立化、合成石英の収益改善、そして余剰人員の受け入れ先などを整備して各生産部門のスリム化を図るといった点に格段の力を注いだ。
直江津工場による再建の取り組みに対して、経営陣も協力を惜しまなかった。1987年3月には、この問題を検討する臨時の会議が開かれ、経営陣から多くの提言があった。そのなかで金川副社長は次のように述べている。
「縮小均衡では事業は成功しない。企業経営の基本はいかに拡大均衡を図るかにある。中長期的に拡大均衡を図れない事業については、事業そのものに疑問を抱かざるをえない。かつて塩ビ事業の再建では、決して縮小均衡策をとらずに、あらゆる合理化を徹底して実施した」
「収益力が低下すると新規事業に活路を見出しがちだが、これが必ずしも成功しないのが実情だ。ただし、研究開発は将来の発展に向けて不可欠であり、好不況にかかわらず着実に推進していくべきものである。研究費を削減するよりも、むしろテーマ選定と研究開発の進め方を考えなければならない」
また小田切会長は、「直江津工場は10年前に比べ事業が変容し、厳しい時代を経て体質もかなり強化されてきている。このようにまだ行き詰まっていない現在、将来の飛躍のための対策を考えようとしている」、「より収益力が高い将来の明るい工場を目指し、計画を柔軟に進めていくことが大切である」と述べ、直江津工場に関する取り組みに対して謝意を表した。
こうした議論を踏まえて、小坂社長は同会議で、「1直江津工場の中期ビジョンの早期実現を目指し、工場および研究所は一体となってスリム化を含めた自助努力をまっとうすること。また、状況変化への柔軟な対応を図りながら、着実に計画を推進すること。2事業部門をはじめ全社的な支援・協力を強化すること」という社長指示を出した。
そして、具体的な課題や取り組み方については、第1の柱としてセルロース事業の年間売上高100億円の早期達成、第2の柱として直江津工場のシリコーン関連事業で年間売上高100億円の早期達成を挙げ、そのほか最重要テーマへの経営資源の集中による研究成果の事業化の促進、排水対策などのユーティリティの改善・合理化といった目標を提示して、その早期実現を促した。
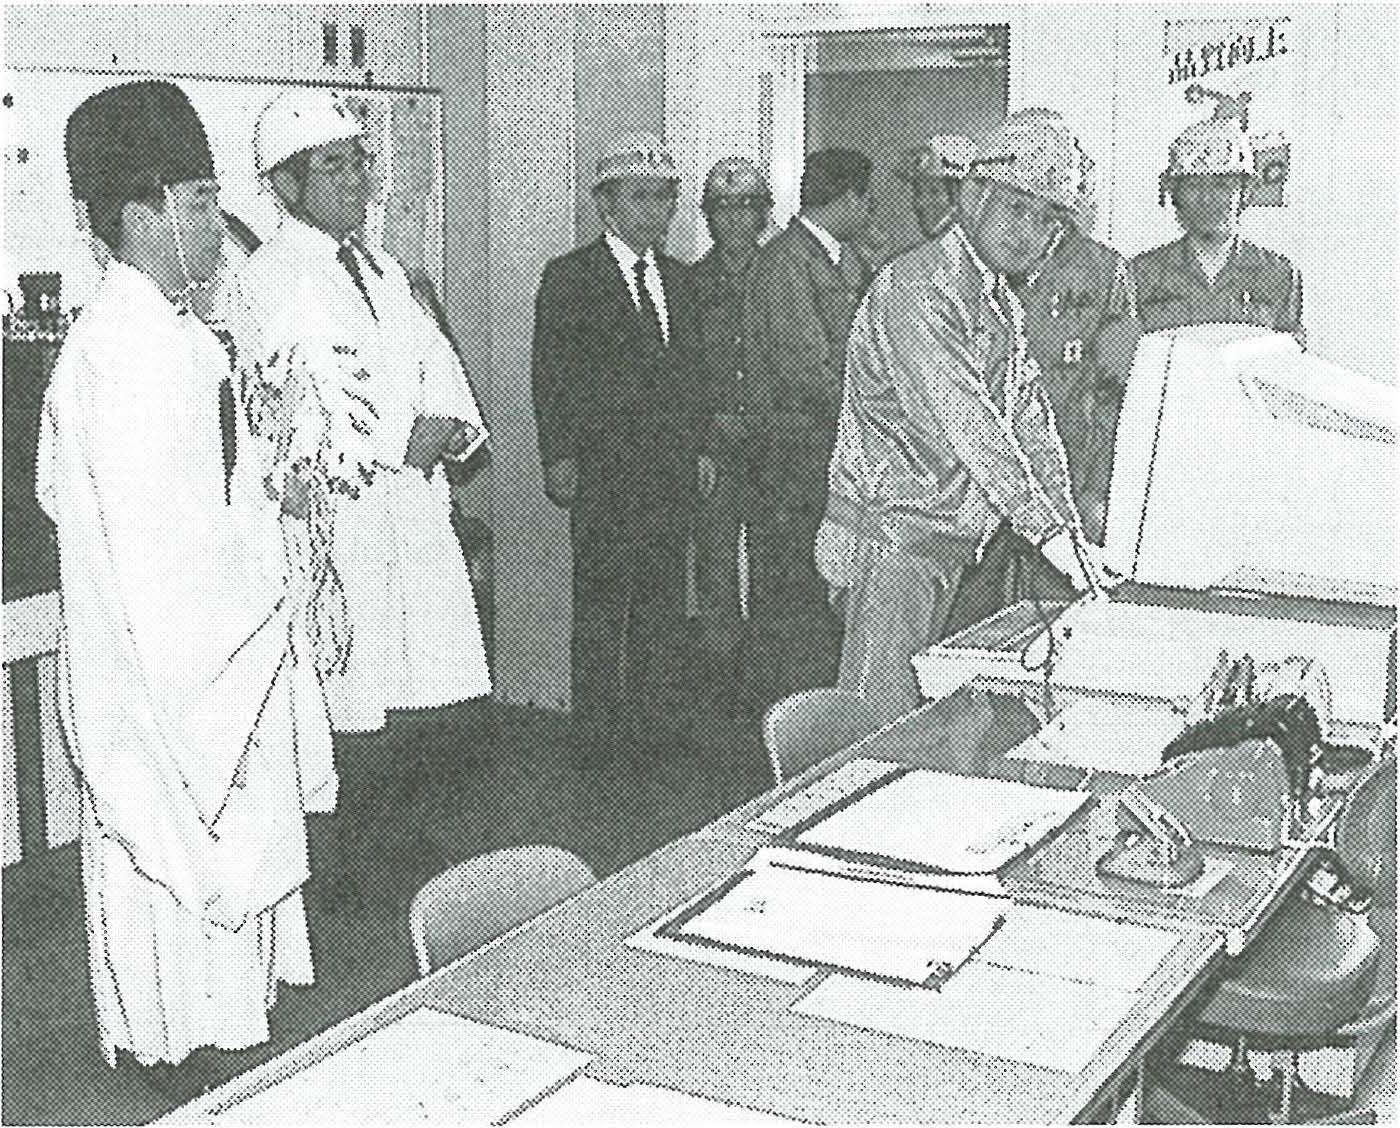
直江津工場NR工場の竣工式
直江津工場の中期ビジョンの柱の一つが「グリニャールセンター構想」であった。直江津工場のシリコーン事業における位置づけは、シロキサン以外のシラン誘導体の事業化推進センターであり、その一環として、すでにCF(カーボンファンクショナル)シランの生産などが、磯部工場から直江津工場に移管されていた。直江津工場では合成香料や合成性フェロモンの研究および生産に取り組んでおり、グリニャール反応(注)をはじめとする有機合成技術が蓄積されていた。
この技術を駆使した特殊シラン製品が、直江津工場の重要な事業になるものと期待された。それまで特殊シラン製品の開発は、シリコーン電子材料技術研究所と合成技術研究所の2カ所で個別に試作が進められてきた。これらを合成技術研究所に新たに建設する多目的パイロット装置に集約し、1990年度を目標に品揃えの目途を立てて、直江津工場にグリニャールセンターを構築する構想であった。
1987年3月、合成技術研究所から報告を受けた小坂社長は「(この構想は)極めて前向きの意欲的な研究計画である。スペシャルティケミカル製品として販売の見通しもついており、また、直江津工場の中期ビジョン達成のための柱の一つでもあるので、早期戦力化に積極的に取り組んでもらいたい」と述べた。1987年7月には合成技術研究所Aパイロットプラント(特殊シラン製造多目的パイロット装置)が完成。さらに直江津工場のシリコーン生産の新たな柱となるNR工場が1988年4月に完成したあと、1989年7月には同工場にグリニャール製品の生産設備が設置された。NR工場は、特殊シランをはじめ、現有製品を含むシランの多目的プラントで、グリニャールセンター構想はここに実現した。
さらに直江津工場では、この時期にメチルセルロースの第3工場(MC-Ⅲ工場)建設に着手し、1989年2月に竣工式を迎えた。同時期に、医薬用錠剤や顆粒剤の腸溶性コーティング剤「HPMCP(ヒドロキシプロピルメチルセルロースフタレート)」の増設、医薬用結合剤「HPC(ヒドロキシプロピルセルロース)」生産ラインの新設、医薬用錠剤の結合剤・崩壊剤「L-HPC(低置換度ヒドロキシプロピルセルロース)」の増設といった、医薬用セルロース製品の一連の設備増強を進めた。
さらにシリコーンやメチルセルロースの原料となるメチルクロライドの生産増強に向けて、メタン精製設備の増設などが進められた。これらの取り組みを推進することで、直江津工場は売上高、利益の改善を進めた。
(注)グリニャール反応:グリニャール試薬(一般式R-Mg-X)を用いて、アルキル基をカルボニル化合物に付加させたり、ハロゲン化ケイ素をアルキル化ケイ素に変換する反応。
磯部工場はシリコーンの需要拡大を背景に設備増強を続けたため、すでに設備拡張の余地はなくなっていた。
当時、シリコーン事業の長期計画と磯部工場の将来計画が進められていたが、そのなかでもシリコーンモノマーの生産と、需要が急速に伸びているシリコーンRTVゴムの生産をどこで行うかが課題となった。磯部工場は内陸部にあるため、原料や製品の輸送などを考えると、磯部工場周辺にこだわらず、直江津工場や海外に立地を求めることも選択肢に含まれていた。
そのような折、群馬県では磯部地区と隣接する松井田地区に新たな工業団地を造成しており、当社にシリコーン事業の拡張計画があることを知った県側から、松井田工業団地の一括購入についての打診があった。磯部工場との連携を考えれば松井田地区は魅力的であったが、工業用水として上水道を使わなければならないという問題があった。
このため、松井田地区で工場を建設するには、磯部工場が有していた碓氷川からの取水権を上流に移すことが必要であった。一級河川である碓氷川の水利権の移動には困難もあったが、交渉の結果、認められた。さらに、不足する水量を補うため、磯部工場では生産工程で使用した冷却水の回収率向上を図るなどして工業用水を確保した。
こうして当社は1987年3月に、総面積21万2000m²の松井田工業団地を購入し、松井田分工場を設置して、インフラ整備工事や生産設備、研究棟の建設を次々と進めた。
一方、磯部工場でもシリコーンモノマーの増設や、信越半導体磯部工場のエピタキシャルウエハー(EPW)の増設などが活発に進められた。これにともない、磯部工場では変電設備の能力増強が必要となったが、従来の変電所には増設の余地がないため、場外に取得していた事業用地「西地区」に、信越半導体と共同で受変電設備を移転、更新した。
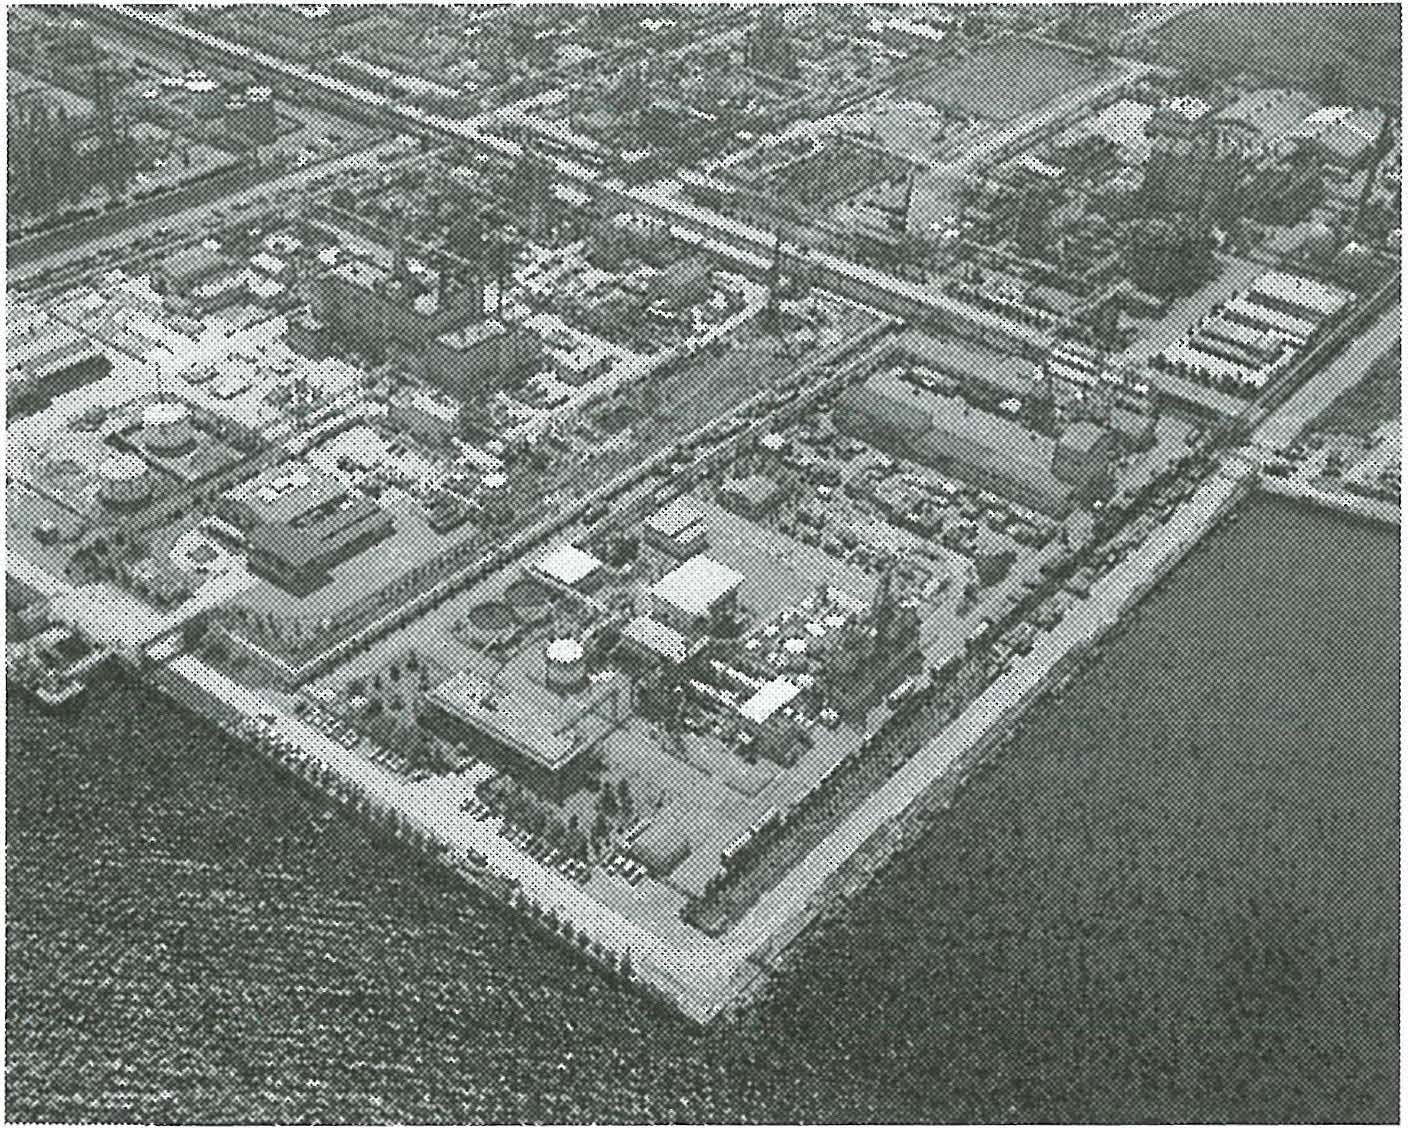
南陽工場
1986年11月に、塩ビ生産の効率化、合理化に向けて生産集約の方針が決定し、これを「K-Ⅱ計画」と称することとなった。これまで鹿島工場と南陽工場で行っていた塩ビ生産を、鹿島に一元化することにしたのである(K-Ⅱ計画の推移については次項参照)。
鹿島工場では1987年9月、「K-Ⅱプラント」(鹿島第2工場)の起工式を行った。ここに南陽工場の生産工程を移すことで、鹿島工場は付加価値の高い特殊塩ビを含む、総合的な塩ビ工場に生まれ変わることになった。
この頃、「これからは“ファイン化、スペシャルティ化の時代”である」という見方が多く、汎用品である塩ビは「市況変化の影響を受けやすく利益を上げることが困難」といった見方がされ、国内外とも塩ビの大規模な設備投資を行う企業は見当たらなかった。
しかし、当社の塩ビ事業を率いていた金川副社長は、こうした大勢をよそに、生産性を上げ価格競争力を高めることで、塩ビは今後も世界を舞台に発展する有望な製品であるという確信を持っていた。さらに、国内の塩ビの生産集約については、社報『信越化学』1988年1月号のインタビューで次のように述べた。
「日本は昭和58年に産構法(特定産業構造改善臨時措置法)ができて、塩ビは不況業種の指定を受けました(注)。したがって増設は禁止されています。ですからマーケットの実情に合った経営方針で、現在ある設備を合理化し、競争力を高めるようにするしかありません」。
「米国では大量生産で世界最強のコスト競争力をつけ、日本でも国際競争力をつけるために南陽の塩ビを鹿島に移すことにしました」。
「常にコストで優位に立つことが生き残りの条件なのです。南陽工場は、約20年も経過してかなり老朽化しており、いまここで南陽に大きな投資を続けるよりは、思い切って鹿島で行うほうが、信越の長い将来のためにはいい。南陽の従業員の方々のことを思えば、この決定は心情的には忍びない点もあるのですが、今から10年、20年、30年後に振り返ってみたら、やはり移してよかったということになるのではないでしょうか」。
鹿島工場のK-Ⅱ計画と並行して、鹿島塩ビモノマーの二塩化エチレン(EDC)分解工程増設工事や、既存の鹿島第1工場の生産性向上対策工事も同時期に実施された。
(注)特定産業構造改善臨時措置法による不況業種指定は1988年3月に解除された。
一方、K-Ⅱ計画によって生産を移管することになった南陽工場では、1987年初めに従業員に向けた説明が行われ、1月に労使間の合意が成立した。同工場の従業員は、基本的に生産移管とともに鹿島工場に転勤してもらう計画であったが、その多くは地元採用で、実際にはそれぞれの事情を聞く必要があった。
従業員の大半は鹿島への転勤に同意したが、さまざまな事情から現在の居住地から遠い鹿島に赴任することができず、地元に残らざるをえない従業員も、少数ではあるがいた。当社は、生産が終了したあとの働く職場を確保するため、研究開発関係の仕事などを用意した。
このような労使間の話し合いにあたって、労働組合も協力を惜しまなかった。かつて南陽工場は、生産の開始にあたって、武生工場の従業員が多く転勤してきたため、南陽工場の組合員は信越化学労働組合武生支部に所属していた。そのため、組合の武生支部委員長は南陽工場を訪れて従業員と話し合いを行い、勤務先の移転にともなう従業員の不安や動揺を解消することに一役買った。
また、1987年10月には金川副社長も南陽工場を訪れ、K-Ⅱ計画を直接説明するとともに、従業員との質疑応答を行った。
こうしてK-Ⅱ計画は軌道に乗ったが、南陽工場も繁忙で、1987年6月まではフル生産だった。その一方で、南陽工場では、生産終了のための準備をしなければならなかった。塩ビの生産に使っていた溶剤や薬品類の処理、設備の洗浄など、関係者は速やかに作業を進めた。1988年7月、南陽工場のすべてのラインで生産を終了した。南陽工場では感謝奉告祭が執り行われ、役員、従業員一同、20年間の無事故操業に感謝した。
池ノ上分工場
武生工場ではマグネット事業の好調な推移を背景に、関連設備の増設を続けていた。これらは主にボイスコイルモータ(VCM)の受注能力増を目指しており、大型VCMの生産を可能にする磁場成型機の導入、マグネット製品の生産工程の省力化を実現する新機種導入などを柱としたものであった。
さらに1988年に入ると、いっそうのマグネット事業の成長に向けて、武生工場の生産体制の再構築を図った。当社は武生市の池ノ上工業団地に用地を取得し、池ノ上分工場の建設を決定。1988年9月に小坂社長と武生市長は、立地協定の調印を行った。
池ノ上分工場には、これまで武生工場で行っていたマグネットの基本工程、加工工程、およびVCMなど磁気回路製品への組立工程のうち、最終の組立工程を移管して、主にVCMの生産拡充と品質向上を目指した。
1988年10月には敷地面積4万7000m²の新工場の第1期工事に着工し、1989年4月に完成。組立工程を完全に独立させたことで粉塵対策が万全となり、高性能のクリーンルームで高品質のVCMの生産を開始した。
このような既存製品の生産能力の拡充に加え、新規事業の展開に向けた生産体制の構築も進めた。その一つが、高分子機能性材料研究所で開発に取り組んできた塩ビ収縮フィルム、フレキシブル銅張積層板などの事業化に向けた波崎分室の設置である。
1987年3月、鹿島工場の南約8kmにある茨城県の波崎第2工業団地(茨城県鹿島郡波崎町、現・神栖市)に2万6800m²の用地を取得し、ここに工場および研究施設を建設することとした。その第1期工事として、1987年12月に塩ビ収縮フィルム生産設備と高分子機能性材料研究所の研究設備の建設に着工し、1988年12月に完成した。
シンテックの経営の成功もあって、当時、シンテックや当社には米国企業などから多くの買収案件の引き合いが寄せられていた。
シンテックでは1984年からベンチャーキャピタルやベンチャー企業への投資を行っていたが、1988年4月にはベンチャー企業への投資専門会社「K-Sun社」を設立し、最初の投資先として、エキシマレーザー発生装置の開発に成功したサイマーレーザーテクノロジーズ社に投資を行った。
また、高分子機能性材料研究所で開発したフレキシブル銅張積層板も、すでに販売実績を上げており、その後もさらに拡大が見込まれたことから、本プラントでの生産が検討されていた。このような動向を背景に、1988年には、さらに波崎分室の西側隣接地3505m²を購入し、将来の展開に備えた。
1988年9月、既存事業の強化と新規事業の積極的な展開に向けて、「企業開発部」を新設した。同部の役割は、当社の事業展開上必要な企業買収・合併(M&A)、事業提携(資本提携、業務提携、技術提携など)、および、それにともなう投資に関する調査、検討、計画立案であった。企業開発部長には太田四郎取締役国際事業本部副本部長、担当役員には、海外事業を通じてそれらの業務に精通している金川副社長が就任した。
同部では基本方針として、1案件の選定にあたっては当社がこれまで取り組んできた事業や研究テーマと直接、間接に関係がある業種に絞り、2好況期に過大な投資を行って不況期に負担とならないようにタイミングを図り、3株主への責任の重大性を十分認識し、不成功に終われば致命的な影響が及ぶような案件を避けるとともに、M&Aにともなうリスクや当社の財務状況を踏まえた投資限度額を必ず設ける、という3点を掲げた。
こうした流れのなかで、法務、財務、技術などの高度な専門知識やノウハウが求められるM&Aを積極的に進めていくために、各分野の専門家やグループ各社との連携を図る窓口として企業開発部が発足した。
1989年9月、当社はヒュルスアメリカ社の電子材料部門を買収し、米国に新会社「マイクロサイ社(現・シンエツマイクロサイ社)」を設立した。それまでこの事業部門は、工場をペンシルバニア州ブリストルに、研究開発・テクニカルサービスセンターをアリゾナ州フェニックスに有していたが、買収後は全拠点をフェニックスに移転統合するとともに、当社の各研究所との相互協力を進めた。
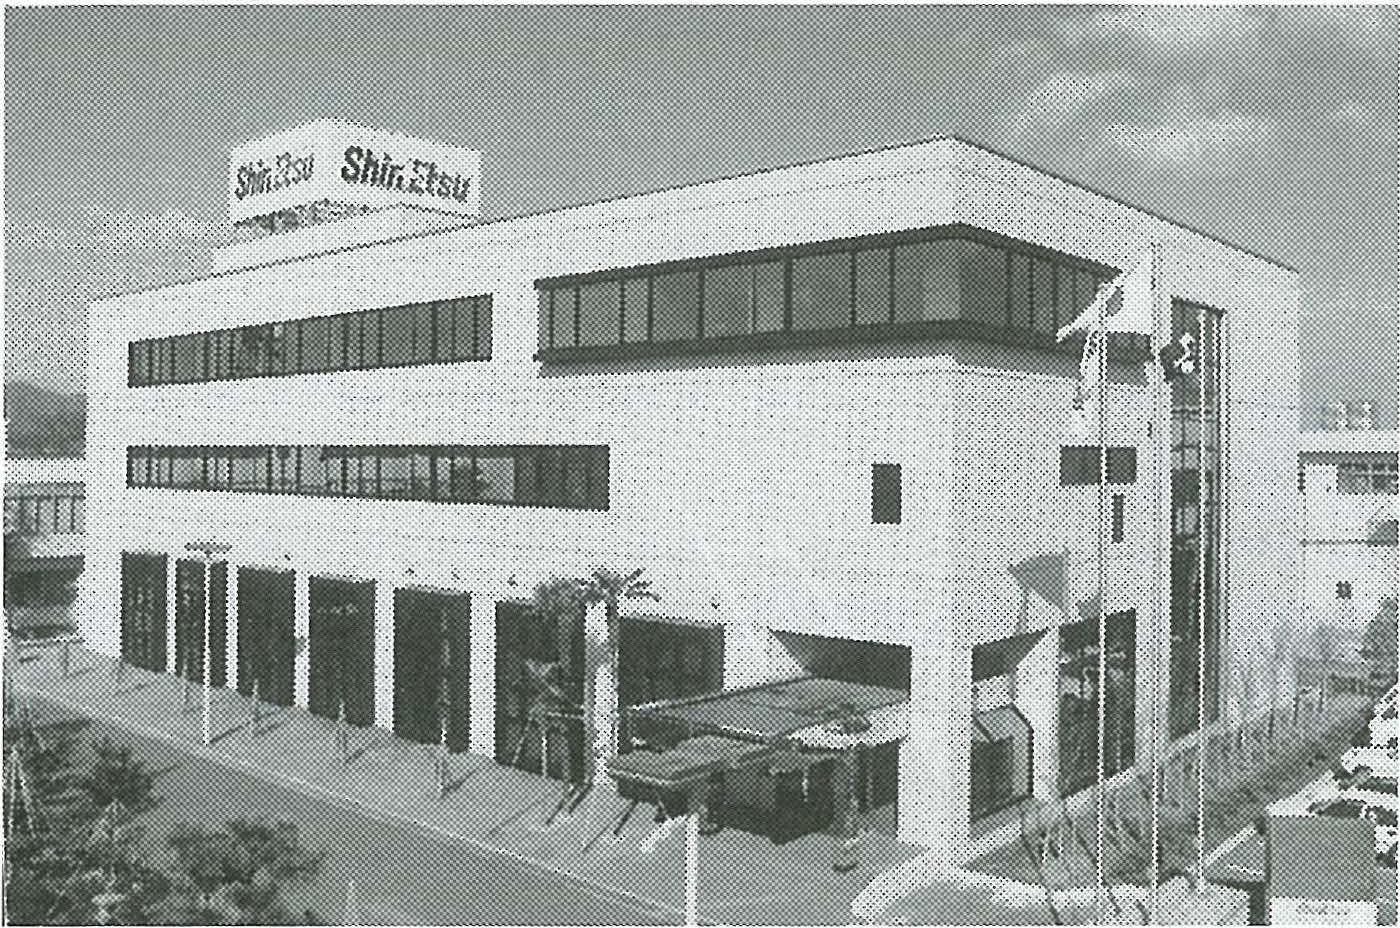
磁性材料研究所の新研究棟
当社は1985年5月に、小坂社長を委員長とする「PF委員会(フッ素ポリマー開発委員会)」を設置して、フッ素系樹脂「Kポリマー」の研究開発に取り組んでいた。Kポリマーは強度および化学的安定性に優れ、開発に成功すれば将来大きな市場に成長することが見込まれる素材であった。そこで、PF委員会の検討結果を踏まえ、高分子機能性材料研究所とシリコーン電子材料技術研究所で担当分野を定め、両者が連携しながら開発を進めたのが1980年代後半のことである。
高分子機能性材料研究所では高圧重合を用いる分野を担当し、塩ビで培ってきた技術を生かして、高圧重合技術の確立、市場開拓のための試作品製造、市場動向や需要動向の収集を行った。また、シリコーン電子材料技術研究所では、低圧反応を用いる分野を担当し、シリコーンの技術を生かしてKポリマーとシリコーンのハイブリッド化の研究に取り組み、Kポリマーのゴム、液状物、樹脂、そして製品加工の開発を進めた。
このほかにも、各研究所で設備増強を行い、研究開発の強化を図った。磁性材料研究所では1988年8月に新研究棟を完成させ、それまで武生工場内の7カ所に分散していた研究施設を統合。クリーンルームなどの設備を導入し、レア・アース、レア・アースマグネット、ファインセラミックスなどの研究開発に力を入れた。
高分子機能性材料研究所では、先に触れた波崎分室を新設して研究開発機能を拡充するとともに、1988年7月には塩ビ重合パイロットプラントの増強工事を完了させ、塩ビ生産技術の革新に取り組んだ。
1988年4月にはシリコーン電子材料技術研究所から精密機能材料研究所が独立した。ここでは、光ファイバー用プリフォームなど光通信材料、リチウムタンタレートなど酸化物単結晶、薄膜技術を応用した機能材料、窒化物セラミックスなどの開発を進めた。
1989年7月には、高分子機能性材料研究所から塩ビ技術研究所が独立。塩ビ重合研究、プロセス研究、ノンスケール剤研究などを担当し、塩ビ生産技術のさらなる向上に力を注いだ。こうして1980年代の末には、塩ビ技術研究所、高分子機能性材料研究所、シリコーン電子材料技術研究所、合成技術研究所、磁性材料研究所、精密機能材料研究所という6研究所体制が築かれた。
これに加え、1989年7月には神奈川県川崎市の「かながわサイエンスパーク」内に、当社で初めての基礎研究所となる「コーポレートリサーチセンター」を設置した。同センターでは、新規事業の核となる基礎研究とともに、既存事業の技術向上のための基礎研究も集約して行い、探索基礎研究(新技術の発掘)を含めた目的基礎研究(応用開発のための研究)をベースに、光エレクトロニクス材料、ケイ素化学、新機能性物質、セラミックスの基礎研究、コンピュータサイエンスなどに取り組んだ。
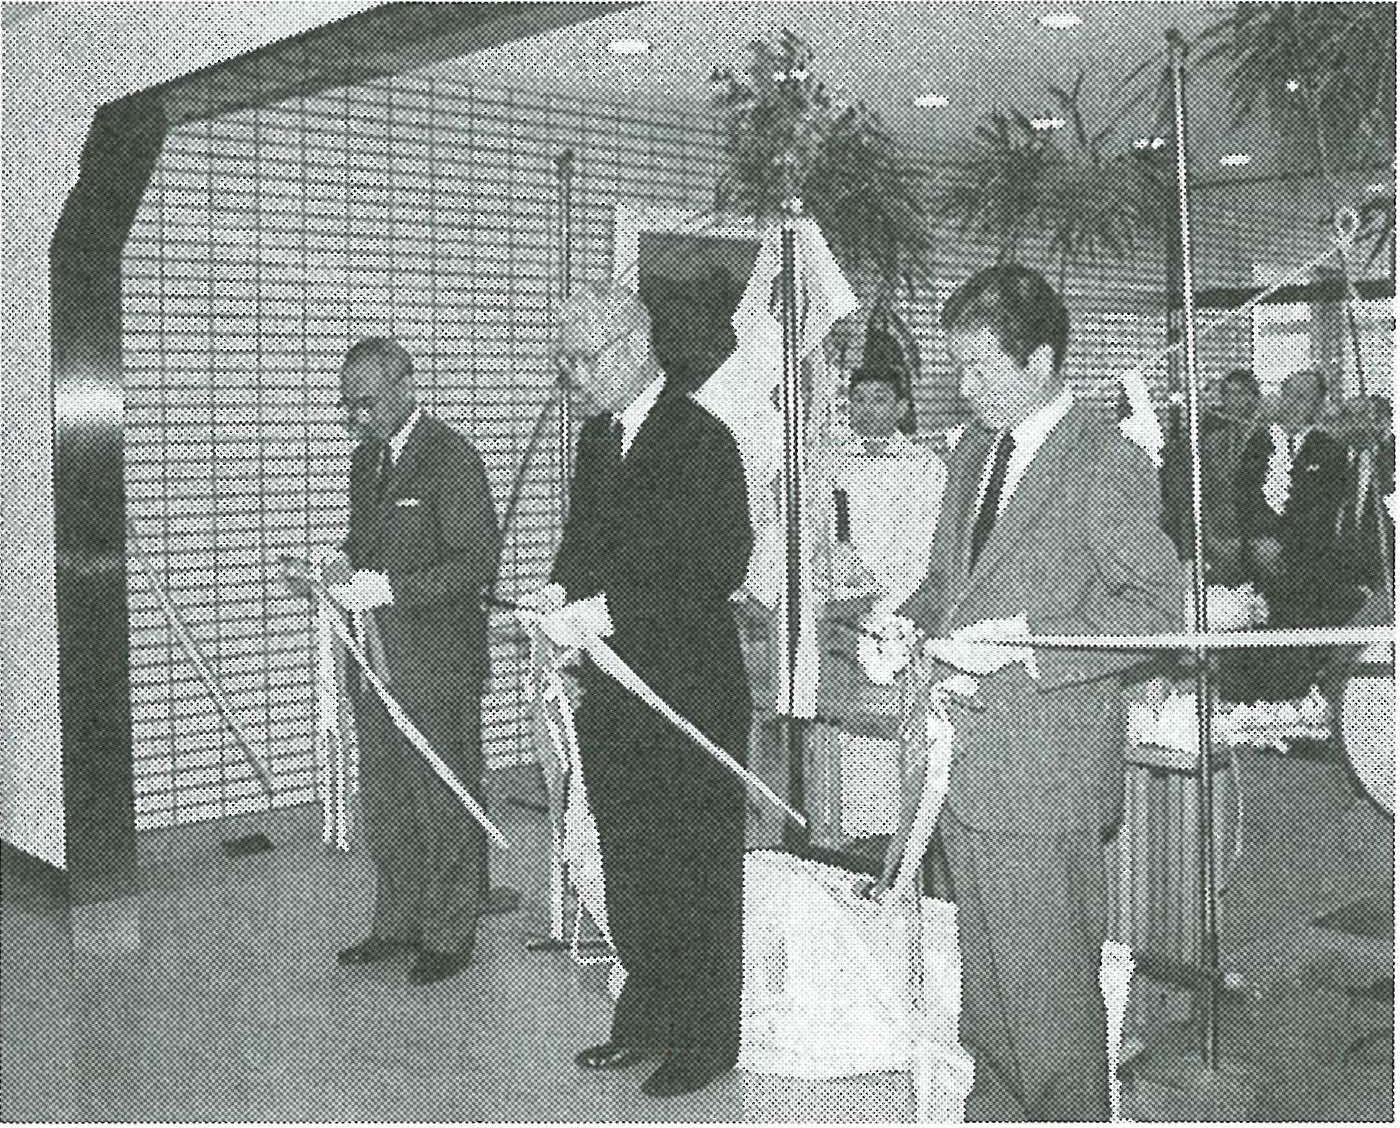
直江津工場の新品質保証棟竣工式
1980年代後半は、生産技術の向上に力を注いだ時期でもあった。当社初の技術系出身の社長であった小坂社長は、1986年度経営目標に「(昭和)61年度を自動化元年とし、グループ全体として自動化、省力化を着実に進める」ことを掲げ、粘り強く取り組むことで「圧倒的に優位なコスト」を実現して需要家の要求に応え、厳しい国際競争を勝ち抜くことを目指した。また、TQC活動にも積極的に取り組み、TQC社長診断を1987年12月の直江津工場の医薬用セルロース製造部門を皮切りに、1988年は磯部工場、1989年は武生工場で実施した。これに応えて各工場とも、生産効率の向上、設備や品質のトラブル防止、生産品目に応じた自動化、省力化などを積極的に行った。なかでも直江津工場は、医薬や電子材料関係の製品が増え、品質要求が急速に厳しくなったため、新しい品質保証棟の建設に着手し、1987年5月に完成した。
武生工場のマグネット関連部門は、「寸法精度」など多くの品質項目が求められるなかで需要が急増したため、在庫や納期管理の精度をより高める必要があり、自動化や効率化が求められた。このため1989年11月から2年間にわたり、外部コンサルタントによる改善研修を実施するなどの取り組みを進めた。
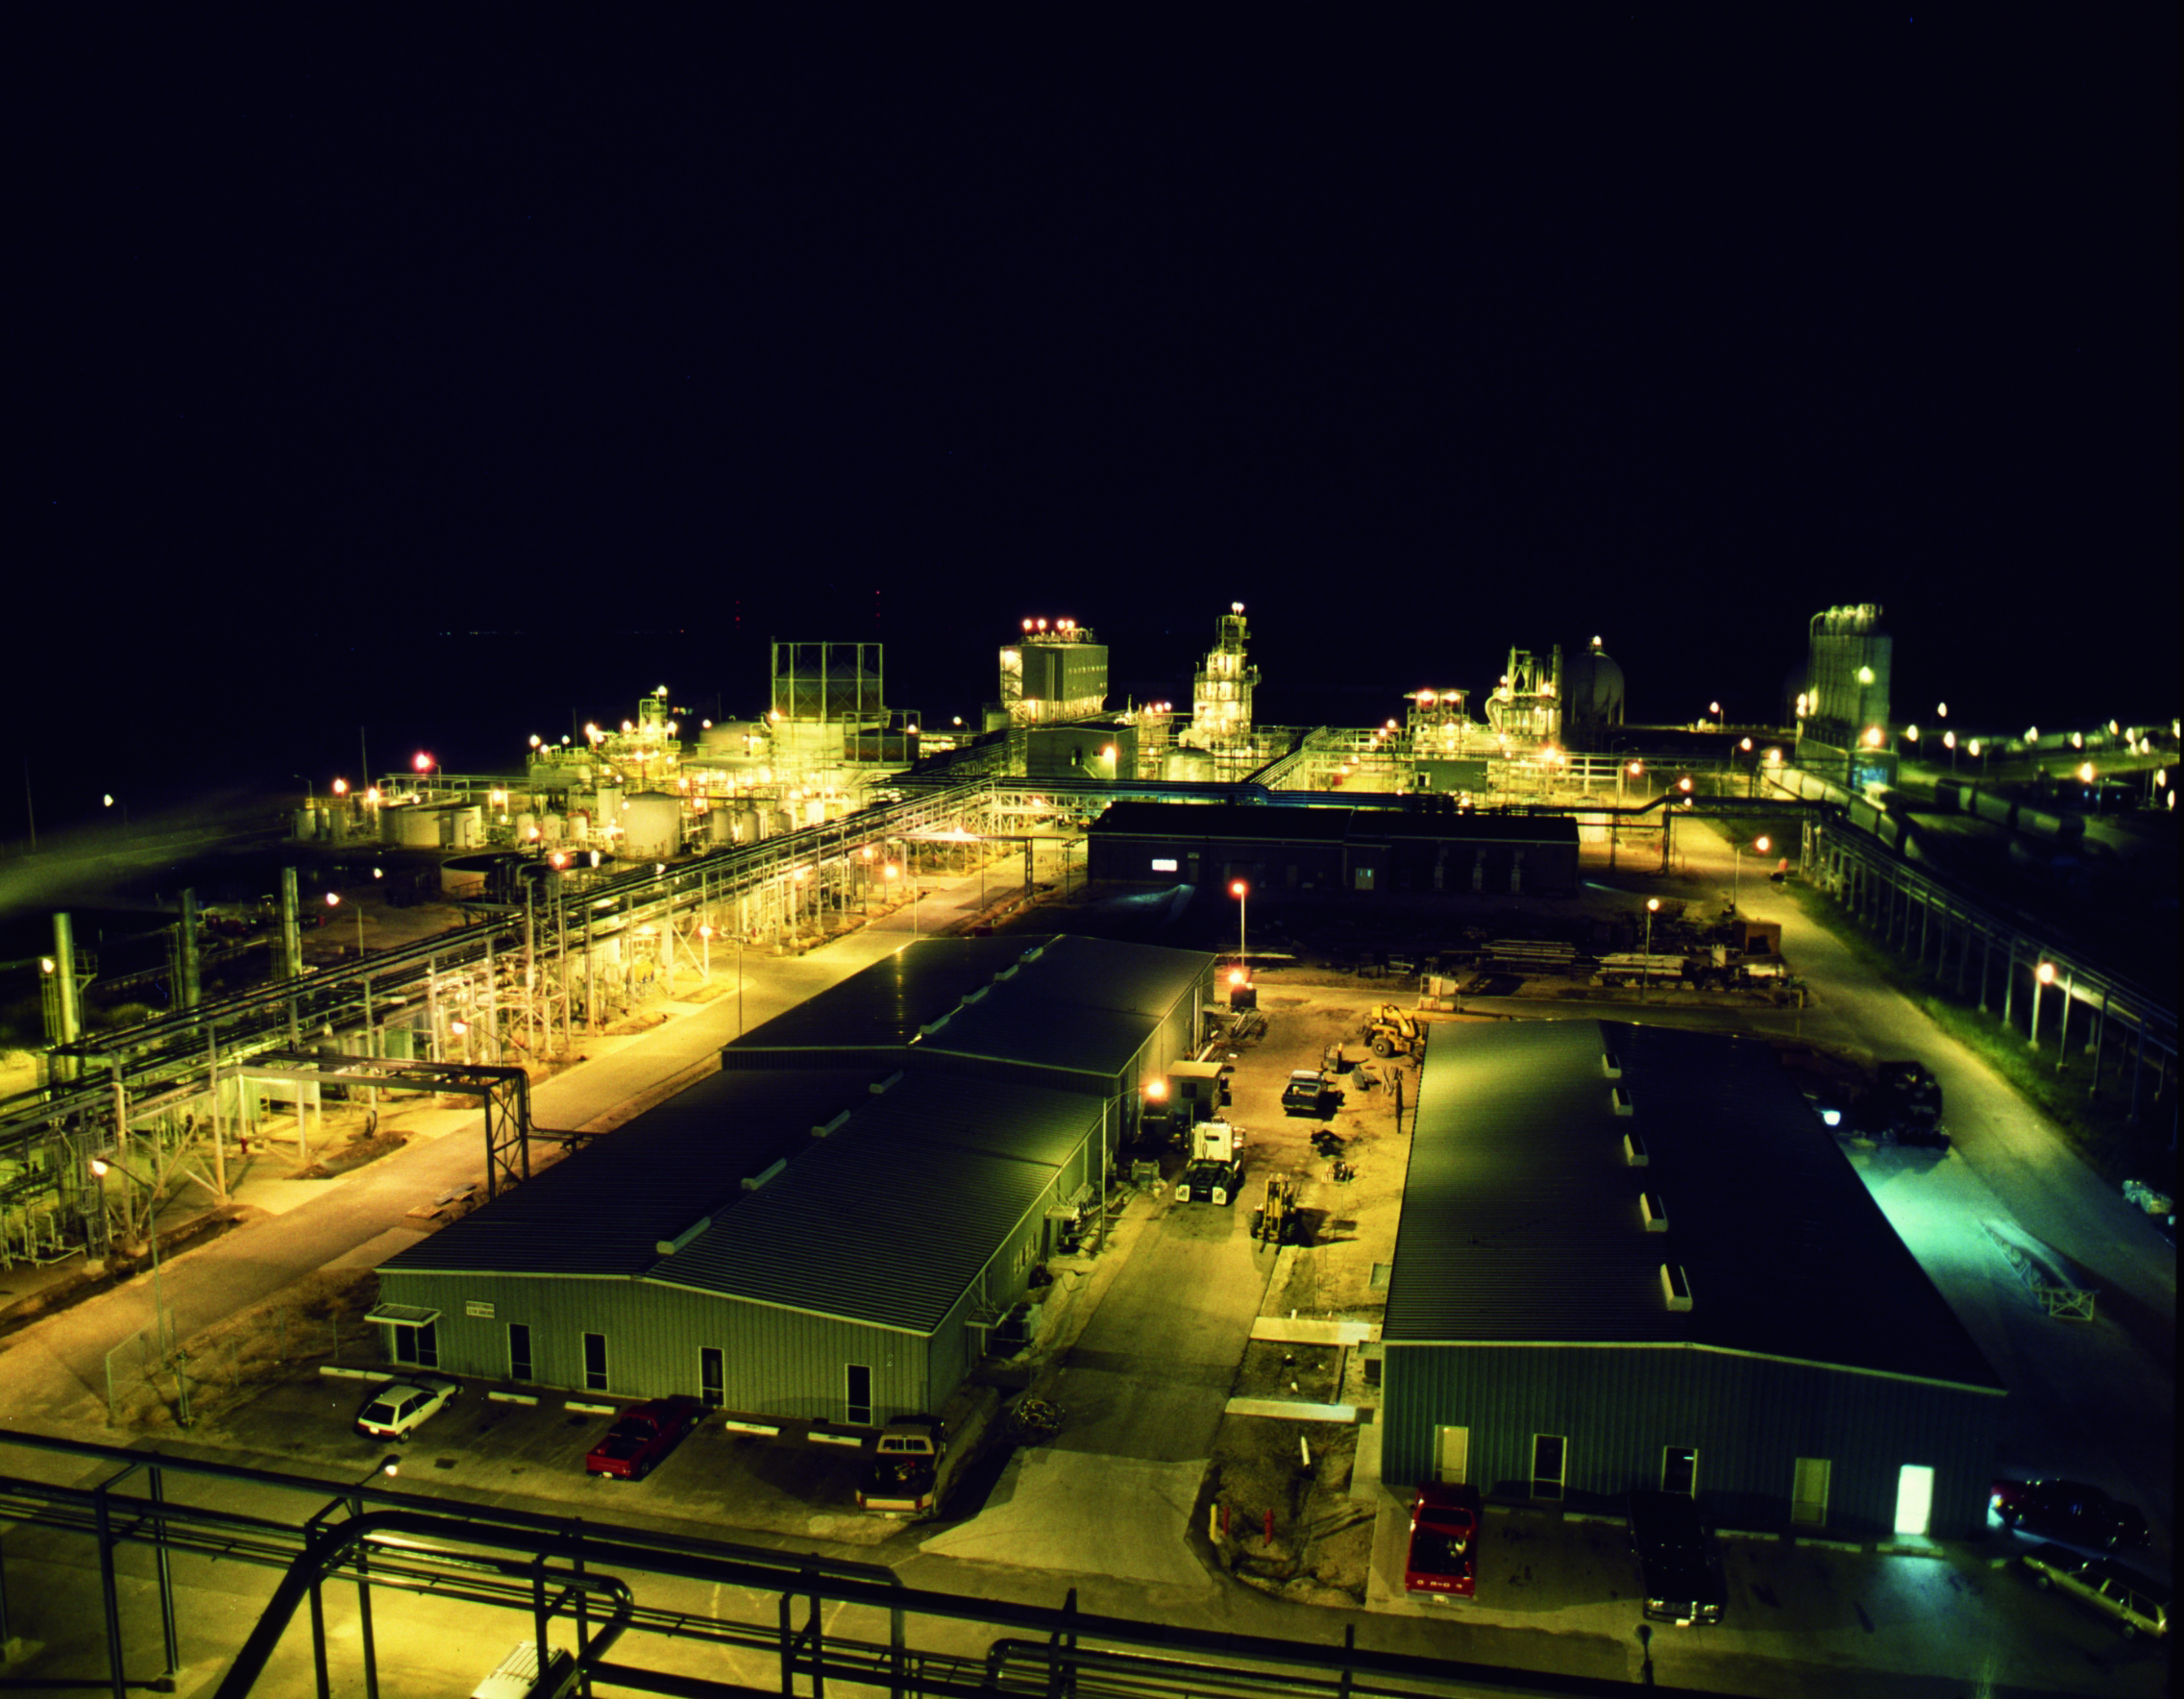
シンテック社フリーポート工場第4次増設工事完成
製造や研究部門の一連の取り組みと、次節以降で取り上げる各事業部門の営業努力、そして経済環境の好転もあって1987年以降、当社グループの業績は順調に推移した。
1987年6月から始まった第111期(1987年6月1日~1988年3月31日)は、決算期をそれまでの5月31日から3月31日に変更したため、10カ月間決算となったにもかかわらず、連結経常利益278億円、連結当期純利益148億円となり、前年度の数字を上回った。
翌112期(1989年3月期)には、さらに国内の設備投資、個人消費が拡大し、それら内需の好調を背景に業績は順調に推移、連結売上高4034億円、連結経常利益488億円、連結当期純利益278億円と過去最高を記録した。単独ベースでも、売上高2472億円、経常利益225億円、当期純利益109億円となり、こちらも過去最高の業績となった。
信越化学に関する質問に自動でお答えします。
短い文章で入力してください。
AIのため、回答が正確でないことがあります。