
次代と世界を見据えて
1995-1999
3
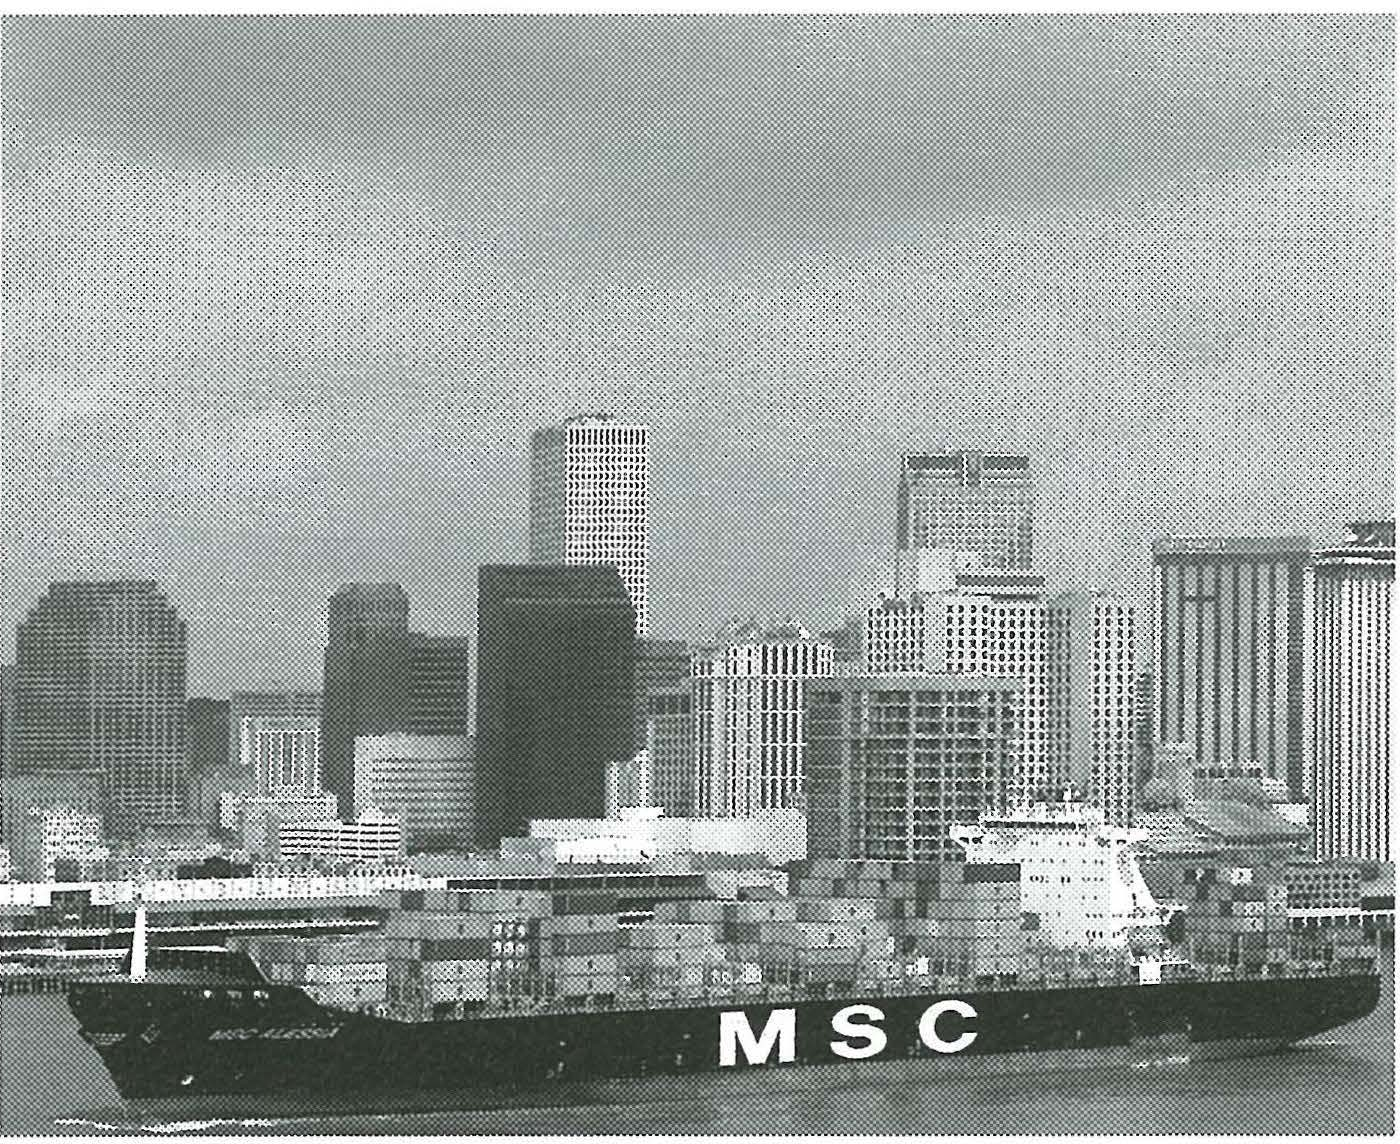
ミシシッピ川を航行する大型船(背景はニューオリンズ市街、提供 Donn Young, Port of New Orleans)
1996(平成8)年1月、シンテックは米国における新工場建設計画を対外発表した。建設地は巨大な石油化学コンビナートが展開するメキシコ湾岸で、原料の塩素を生産する電解設備、塩素とエチレンを反応させる塩ビモノマー生産設備、そして塩ビポリマー生産設備を備える一貫生産体制の構築が計画された。塩ビポリマーの生産能力は第1段階を年産40万tとして、1998年中旬の完成を予定していた。
当時すでに当社グループは世界最大の塩ビメーカーとなっていたが、新工場が完成するとその生産能力は、世界の塩ビ需要の1割を超える年産約250万tに達することが見込まれた。さらにこの計画では、その後の塩ビ市場の順調な拡大を前提に、2、3年ごとに20万tずつ塩ビポリマーの増設を行い、2004年もしくは2005年には年産100万tとし、これに必要な電解設備と塩ビモノマー設備の増設を並行して行う計画であった。
テキサス州フリーポートのシンテックの生産拠点では、1994年4月に第7次増設工事を終え、生産能力は年産127万tに達していた。世界的に見て塩ビは将来にわたり着実な成長を期待できる製品であり、需要の伸びに対応するには、シンテックが新たな生産拠点を立ち上げることが不可欠であった。そのため、安定的で国際競争力のある原料確保を考慮した、一貫生産体制の工場建設計画が立案された。
この点について金川社長は、社報『信越化学』1996年2月号で次のように述べた。
「私は21世紀に向けて、塩ビにとどまらず、資金や採算が許すかぎり、すべての分野で長期安定的に原料源を確保することが大事になるだろうと再三皆さんに申し上げてきました。塩ビの製造においては、今後、主要な原料の塩素の入手が困難になることも予想されています。もしそうなれば、原料面で当社の塩ビ事業は大きな問題を抱えることになってしまいます。今回の計画は原料までさかのぼって投資することで、事業の基礎を固めるとともに、長期的な発展をも考えたものです」。
新工場建設に要する投資額は7億ドルと大規模であったが、シンテックは1995年12月期も過去最高の業績を上げており、シンテックと当社の手元資金で賄える見通しだった。
1996年1月の発表とともに、新工場建設のプロジェクトチームが工場の立地選定を行った。テキサス、ルイジアナ、アラバマの3州にわたり、10カ所以上が検討に付され、有力な場所には金川社長自身も視察に訪れた。
だが、大型外航船の出入りができ、十分な広さがあり、電力や工業用水、物流などの生産基盤が整っているという条件に適合する場所は少なく、最終的に候補地は、ルイジアナ州の州都バトンルージュ市の南約60kmに位置するセントジェームスに絞られた。同地はミシシッピ川に面し、大型外航船も出入りでき、競争力のある価格で原料を安定確保できる。また、原料および製品の輸送に有利である。これらの点から、国際競争力を持つ塩ビの生産が可能との判断によるものであった。
シンテックは同地に約1500万m²の広大な工業用地の購入権(オプション)を確保した。オプション取得の背景には、将来はこの場所を当社グループのさまざまな製品の生産拠点とするという構想があった。金川社長は1997年1月、経営陣を前に、「今回の塩ビ工場は50年先をにらんだ将来構想の第1段階である」と述べた。
シンテックは塩ビ新工場建設に必要な許可(パーミット:permit)を、1997年3月までにルイジアナ州から取得することができた。ルイジアナ州およびセントジェームス郡は、新工場建設が雇用や投資の拡大に結びつくことを歓迎し、さまざまな支援を惜しまない意向をシンテックに伝えていた。
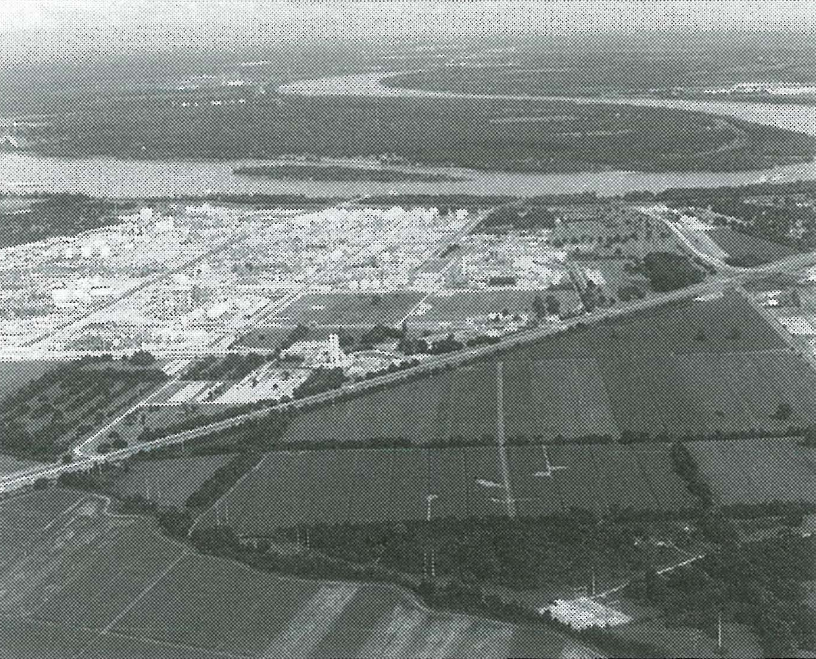
シンテックのアディス工場建設地(手前)
ところが、1997年初め頃から、国際的な環境団体「グリーンピース」が工場建設反対運動を展開し始めた。同団体の主な反対理由は、「環境汚染物質を出す石油精製および石油化学工場の大部分は、アフリカ系やヒスパニック系の米国人が住む地域に存在しており、人種差別である」、「シンテックが、アフリカ系米国人が多く住むセントジェームスに塩ビ工場を建設するのは人種差別(Environmental Racism)に加わるものである」という点であった。同団体は、ルイジアナ州や米国連邦政府環境庁(EPA)に対して、シンテックヘパーミットを発行しないように要請するとともに、広範な市民に呼びかけてパーミット発行に反対する運動を展開した。
シンテックはセントジェームスでの工場建設を、前述のとおり経済的な理由で決定したのであり、人種の問題とはまったく無関係であった。新工場は当然のことながら連邦政府、州、郡の環境基準はもとより、あらゆる法令や規制に適合した設計になっていた。このためシンテックは徹底的な反論を行った。このような情勢下、金川社長は世界市場での競争力強化に向けて工場建設を実現する方針を示した。次いで、操業開始まで3年を目途に計画を進めるよう指示した。米国で大規模な工場を新設する場合、通常、さまざまなパーミットの取得や地域からの同意の取りつけなどに3年、建設工事に2年を必要とし、工場建設の決定から操業開始まで5年はかかるといわれていた。シンテックは不退転の決意で新工場建設に臨み、1997年半ばまでには工場建設と操業に必要なパーミットのうち、主要なものを取得した。ところが、グリーンピースなど反対派がEPAにパーミット発行の異議を申し立て、1997年9月、EPAはルイジアナ州にパーミットの再審査をするよう要求した。ルイジアナ州には連邦政府レベルの環境法による管理と取り締まりの権限が与えられていて、EPAの再審査要求はまったく前例がなかった。こうしたなかで、シンテックは、立地をセントジェームス以外の地に求めることも視野に入れて検討を進めていた。1997年後半、金川社長とダウケミカルの社長の間で電話会談が行われた。そのなかで、ルイジアナ州プラケマインにあるダウケミカルの工場隣接地に塩ビポリマー工場を建設する計画が提案された。その後、この計画について両社は、トップ同士の直接会談を含む交渉を半年以上にわたって重ね、1998年5月に合意、同年9月に正式決定、対外発表となった。その内容は、ダウケミカルのプラケマイン工場に隣接するルイジアナ州アディスに、シンテックが年産59万tの塩ビポリマー工場を建設し、原料となる塩ビモノマーはダウケミカルからパイプラインで供給を受けるというものだった。原料からの一貫生産体制ではなかったが、迅速さが求められる新工場建設という懸案解決に向けて、両社のトップ同士が決断した結果であった。
1998年12月には、シンテックとダウケミカルの間で、塩ビモノマー供給に関する新しい契約が調印された。この契約について金川社長は1999年1月、本社年賀式で次のように述べた。「この契約はダウケミカルおよびシンテック双方にとって、もっとも理想的な条件で合意に達したものです。もしわれわれがセントジェームスの計画をそのまま進めれば、いずれはシンテックがダウケミカルの競争相手になる。それでは困る、とのダウケミカルトップの大局的見地に基づく、正しい判断によるものと思います。これはシンテック25年の歴史上、エポックメーキングなことです」。なお、セントジェームス計画は中止されたが、土地については、すべてのパーミットを取得して工場建設を開始する際に購入するというオプションを取得しただけの状態にあったため、資金への影響はなかった。
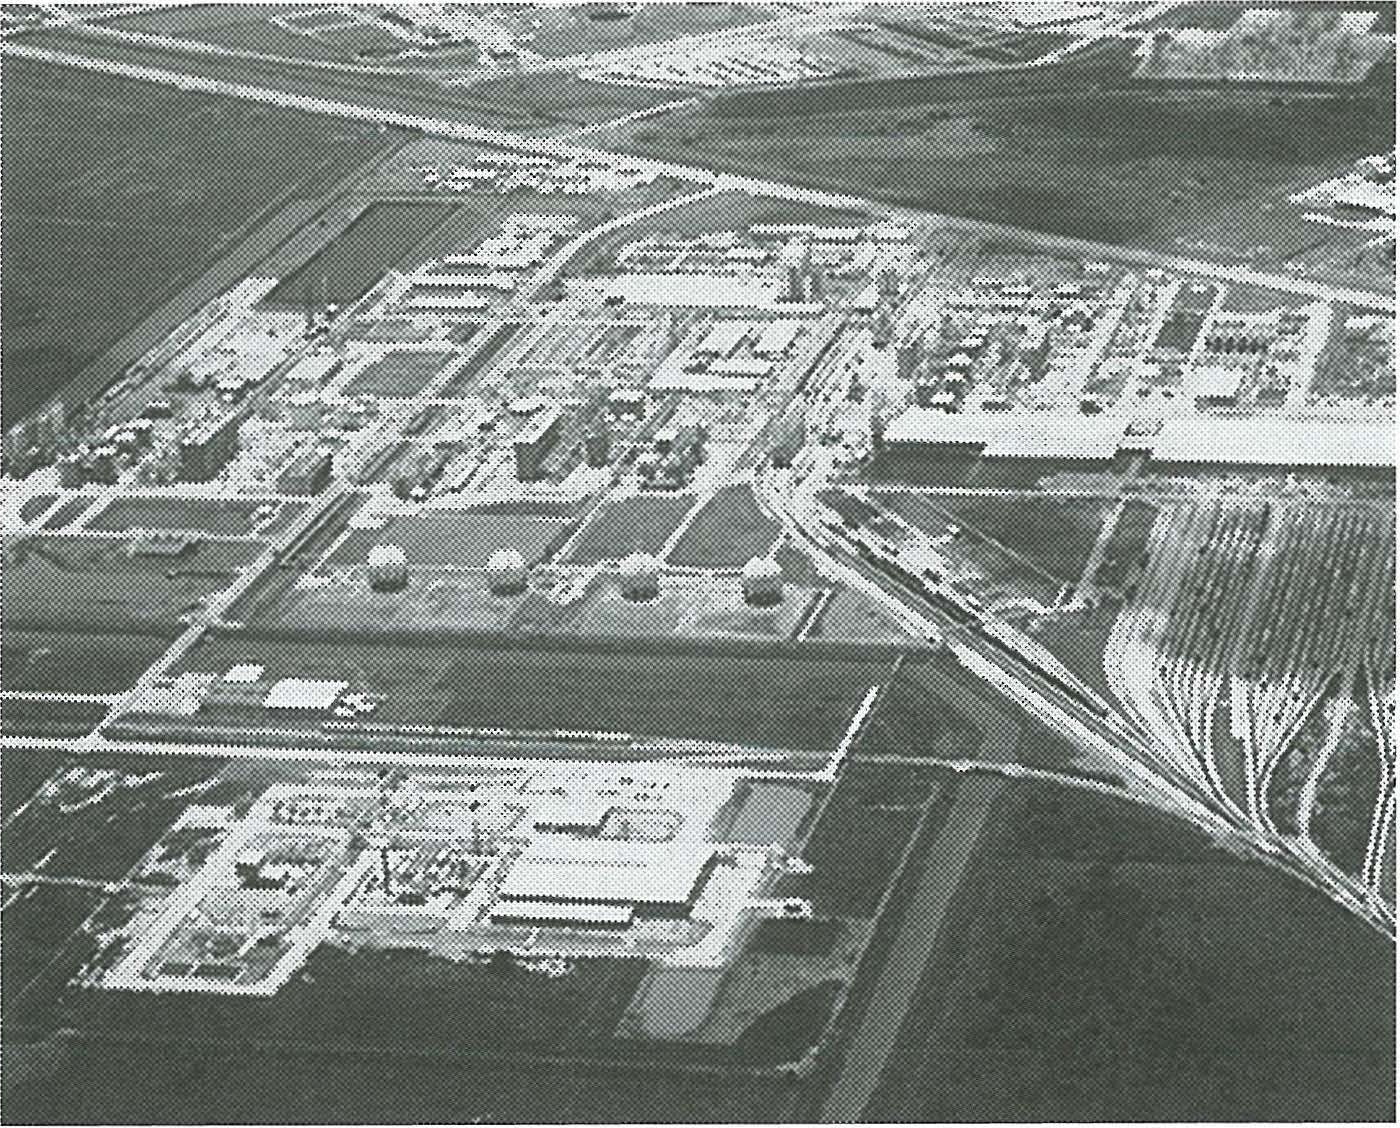
シンテックのフリーポート工場
シンテックでは1997年8月、フリーポート工場の第8次増設工事が完成し、生産能力は年産145万tとなっていた。また、シンテックの子会社のK-Binは、パイプ、サイディング材、窓枠、フェンスなど建築分野の硬質塩ビの需要拡大に対応するため、1998年7月、硬質塩ビコンパウンドの第2工場の操業を開始していた。
1999年10月、シンテックはルイジアナ州からアディス工場建設に必要なパーミットを取得すると、直ちに年産59万t設備に着工した。投資額は2億5000万ドル、2001年秋の完成予定とした。
当時、米国の塩ビ業界では合併や買収などによる統合により寡占化が進んでいたが、同工場が完成すると、シンテックの生産能力は年産204万tとなり、全米最大の塩ビメーカーとなることは確実であった。
1999年に入ると米国の塩ビ市況は好転したが、他社には目立った増設計画がなく、シンテックは新工場の早期完成を目指した。
アディス工場の新設がシンテックにもたらす利点は大きかった。フリーポート工場は独立した3つのプラントで構成されているとはいえ、新たな場所に生産拠点ができれば、よりいっそうリスク分散が図られ、顧客に安定的に製品を供給することができる。また、ルイジアナ州はテキサス州より米国東海岸に近いので、需要家が多い東海岸向けの運送費を下げることができる。さらに、最新鋭の塩ビ製造プロセスを備えた工場が複数できたことで、高い生産性を保ちながら多くの品種を生産でき、顧客の要望に柔軟に対応できる。
1999年はシンテックの操業25周年の年でもあり、アディス工場建設に着工した同年10月には、フリーポート工場で25周年パーティーが開催された。
1974年のフリーポート工場操業開始時は年産10万tだったが、1976年に全額出資子会社として以降、積極的に生産増強を重ねた結果、25年間で生産能力は14.5倍の年産145万tになっていた。1999年12月期は最高益を更新し、1人当たり生産量は1976年の7.3倍になっており、経営努力の成果が表れていた。
シンテックは、環境保全のための設備改善、会社や従業員によるボランティア活動、地元の病院や学校への経済的支援など、地域に貢献する活動も積極的に進めてきた。このような25年にわたるよき企業市民としての実績とセントジェームスでの経験が、アディス工場でのパーミット取得の大きな力となった。
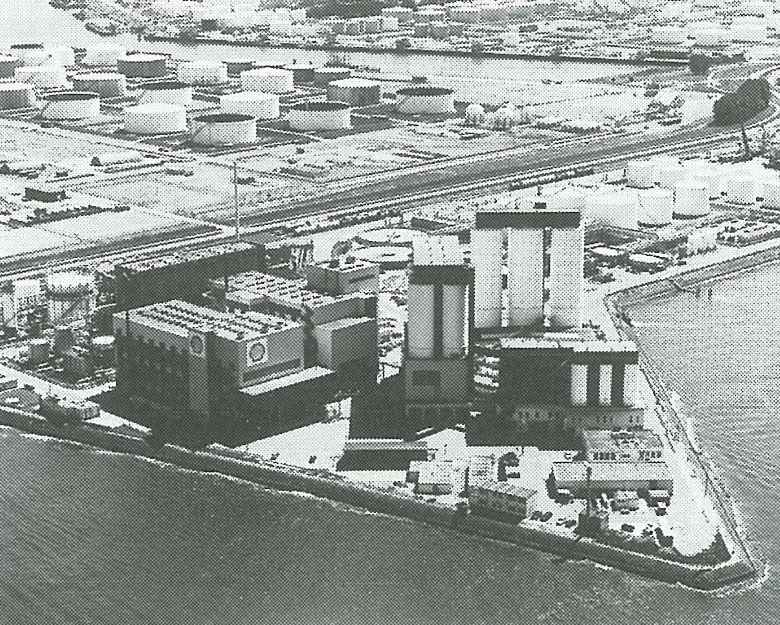
買収が決まったロビンの塩ビ工場
1998年春、ちょうどシンテックの新工場の計画についてダウケミカルと検討に入っていた頃、欧州から塩ビ事業売却の話が持ち込まれた。それが本章第Ⅰ節で触れた、シェルケミカルズとアクゾノーベルが保有する塩ビポリマーと塩ビモノマー事業の買収の始まりであった。この頃、日本国内では環境問題における誤った認識から、塩ビは逆風のなかにあったが、世界的に、そして長期的に見れば確かな需要の伸びが見込まれていた。米国や欧州の需要は底堅く、中南米や中近東、アフリカでも伸びると予想された。通貨危機による経済混乱のため成長が鈍化した中国や東南アジアも、数年のうちに高い成長に戻ると見られていた。
しかし、特に先進国では塩素や塩素誘導体の工場を新設することが困難であるうえ、塩ビは市況に大きく影響されるため、塩ビ事業で収益を安定的に確保するには高度な経営力が必要であった。その頃、塩ビ事業は世界的な再編期に入り、塩ビ事業からの撤退や設備廃棄に踏み切る企業も出ていた。
そのようななかで親会社が石油会社であるシェルケミカルズは、塩ビ事業を整理して、石油製品へ経営資源の集中を図ろうとしていた。シェルケミカルズは塩ビの主原料であるエチレンを生産・販売しており、アクゾノーベルは塩ビのもう一つの主原料である塩素を手がけていた。堅実に塩ビ事業の拡大を続け、世界でも高い信頼と評価を受けている当社が、原料としてシェルケミカルズのエチレン、アクゾノーベルの塩素を購入して両社の塩ビ事業を引き継ぐことは、両社にとって安定した需要先を確保することにつながった。
買収対象となったロビンは、シェルケミカルズとアクゾノーベルの合弁会社で、オランダで年産50万tの塩ビモノマーを生産し、オランダの自社工場とフィンランドの委託工場の合計で年産40万tの塩ビポリマーを生産していた。買収の案件にはロビンのほか、シェルケミカルズのフランスの塩ビ事業も含まれていた。オランダとフランスの塩ビポリマー工場は、両方とも当社が技術供与したものであった。シェルケミカルズ、アクゾノーベルと当社の間で予備的合意書(LetterofIntent:LOI)が取り交わされ、買収交渉に入るという双方の意思が確認されたのは、1998年10月であった。LOIの調印は英国で行われた。
これを受けて3社は、日本と欧州の時差を考慮して、時間調整を慎重に行って対外発表した。それほど発表に気をつかったのは、欧州の両社が従業員の反応を危惧したためであるが、発表内容に対する反響は極めて好意的だった。その後、直ちに双方が必要事項を開示し、1998年中の買収契約調印を目標として、DueDiligence(技術、会計、税務、労務、人事、環境問題などの詳細調査)が弁護士や公認会計士などを交えて進められた。それまでは得られなかった内部資料も入手でき、詳細に検討した結果、1998年12月、金川社長は条件の再交渉を指示した。
この点について金川社長は、1999年1月の本社年賀式で、「(昨年、仮契約に調印し、新聞発表した欧州塩ビ事業買収については)その後の詳細調査の結果を踏まえて、われわれの具体的な新提案を作成し、近日中に相手に出す予定です」、「戦略的に見れば、私はユーロの市場にぜひとも大きな拠点をつくりたいと考えております。しかし、やはり事業は収支、収益に関わる問題を正確に把握しながら進めなくてはなりません」と述べた。
最終的な買収契約に向けてさらに交渉が重ねられ、1999年12月、シェルケミカルズ、アクゾノーベルと買収契約に調印した。
LOI締結後、困難な交渉が1年以上続いたのは、エチレンと塩素の購入価格をはじめとする解決すべき課題が数多くあったためであった。そこで金川社長が直接指導し、シンテック、国際事業本部、鹿島工場、経理部、法務部など、総力を挙げて交渉に取り組んだ。
原料の供給については最終的には、前述のシンテックとダウケミカルの場合と同様に、双方にとって理想的な条件で合意した。
また、当社独自の投資基準で買収対象事業の評価をきめ細かく行い、最終的にはフランスにおける塩ビ事業を買収対象からはずすこととした。オランダとフランスに投資先を分散するよりも、オランダの事業に集中して規模の利益を追求したほうが、競争力の強化に有効であるという判断に基づくものであった。
ロビンの塩ビポリマーおよび塩ビモノマー事業を引き継ぐために、当社はオランダのシンエツインターナショナルヨーロッパの子会社として、「シンエツPVC社」および「シンエツVCM社」を設立した。新会社の経営にあたっては、欧州独自の労務制度などもあるため、シレスの社長にも参画してもらい、工場の操業に関してはシンテックのシュレーダー副社長がバックアップするなど、新会社の経営には当社グループの力を結集して取り組んだ。
この買収により欧州における当社グループの塩ビ生産体制は、シンエツPVCが年産40万t、ポルトガルのシレスが年産13万tとなった。これに鹿島工場の年産55万t、シンテックの年産145万tを加えると、当社グループは2位を大きく引き離して世界最大の塩ビメーカーとしての地歩を固めた。加えて2001年に前述のシンテックのアディス工場が完成すると、21世紀初頭の当社グループの塩ビ生産能力は年産300万tを上回ることとなった。
国内の塩ビ事業に目を転じると、この頃、塩ビをめぐる環境問題への誤解はますます強まっていた。なかでも第2章第Ⅲ節で触れた、塩ビがダイオキシンの主要な発生源であるとする一部の学者や環境団体は、引き続き社会に大きな影響をもたらしていた。
このため、塩ビポリマーおよび塩ビモノマーメーカー17社は1998年1月、「塩ビ環境協会」を設立し、1塩ビに関する広報の積極的展開、2塩ビに関するリサイクルの推進、3上記1、2に関する調査研究活動を進めることとした。初代会長には、請われて当社の金川社長が就任した。塩ビ環境協会は同年1月、記者会見を開き、金川会長が挨拶に立った。
挨拶のなかで金川会長は、都市ごみに含まれる塩ビの量は全体の1%にすぎないこと、都市ごみには塩ビ以外にも塩素源が数多くあること、塩素を含む都市ごみを不適切な条件で焼却すればダイオキシンは発生するが、現在は焼却技術が進歩して約850℃という高温で焼却しているので、この条件では焼却炉からダイオキシンはほとんど発生しないことなど、科学的に実証された事実を改めて強調した。
さらに、塩ビは生産工程での二酸化炭素の発生量が他のプラスチックに比較して少ないこと、建築材料として木材の代替となるため森林伐採の抑制に寄与すること、他のプラスチックは原料のすべてが石油であるのに対し、原料の6割が工業塩に由来する塩ビは石油資源の節減に寄与していることなどを挙げ、塩ビが環境負荷の低減や省資源に貢献していることを報道機関は正確に伝えるように要請した。
また、1998年4月からは、各都道府県の会員会社(塩ビポリマー、塩ビモノマーメーカー)、および塩ビ加工メーカーで担当者を任命して、当時、全国で3302あった地方自治体や地元の報道機関を直接訪問して、塩ビに対する正しい認識を持ってもらう活動を展開した。
同1998年5月、塩ビ環境協会は、それまで塩ビの業界団体として活動してきた塩化ビニル工業協会と組織統合を行い、新たに「塩ビ工業・環境協会(VEC)」が発足した。初代会長には金川社長が就任した。
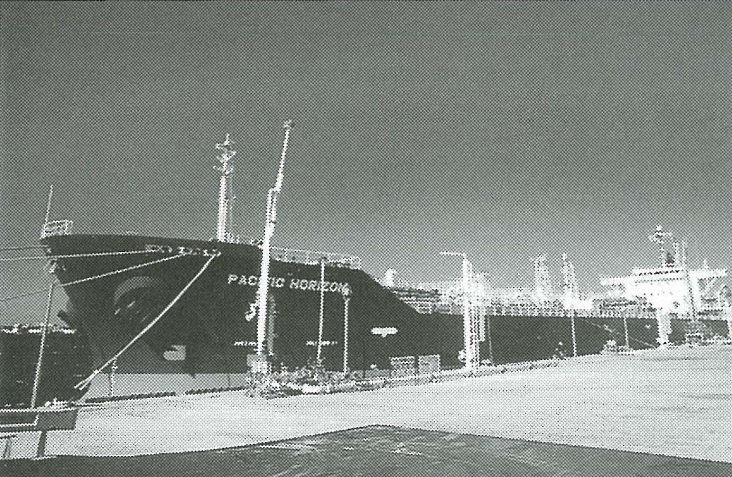
EDCを積載した大型船第1号が入港した鹿島工場のバース
この頃、日本国内の塩ビ市況は低迷を続け、国内塩ビ業界では競争力の強化に向けて、事業の統合や再編が進んだ。1995年には14年間続いてきた共販体制が崩れ、新たな販売体制への転換が始まった。共販会社は1980年代初頭の塩ビ不況に際し、過当競争の解消と国際競争力強化の一環として、通産省の要請に基づいて塩ビ業界が合意したもので、1982年に4社が設立された。当社は旭硝子、化成ビニル(注)とともに、1982年7月に中央塩ビ販売を設立していた。
その後、国際的な競争がいっそう厳しさを増すなかで、各塩ビメーカーは独自の機動的な事業展開を進める必要が生じた。すでに1995年末までには、中央塩ビ販売を除く3共販会社が解散しており、中央塩ビ販売も親会社3社の同意に基づき、1996年7月に解散した。当社は、これを機にいっそう国内販売を強化するとともに、有利な原料確保、生産性の向上、組織の簡素化などに取り組み、収益力の改善に力を注いだ。鹿島工場は、単一工場としては国内最大の塩ビ生産能力を持っていたが、工程改善を積極的に進めた結果、1996年には生産能力が年産55万tとなった。
(注)化成ビニル:三菱化成の全額出資子会社。中央塩ビ販売の解散時には三菱化学が当社、旭硝子とともに出資会社となっていた。現・ヴイテック。
信越化学に関する質問に自動でお答えします。
短い文章で入力してください。
AIのため、回答が正確でないことがあります。